1. Start
  2. Kunskap

Kunskap

Kunnande för konstruktörer och inköpare.

Svar, fackbegrepp och verktyg kring kabelkonfektionering, tillverkning av kabelstammar och förbindningsteknik, ur vardagen i vår produktion i Kitzingen.

Fackartiklar

Kabelkonfektionering, begripligt förklarad.

Grunder, förbindningsteknik, provning och förfrågan, skrivet ur vardagen i vår produktion i Kitzingen.

Grunder

Kabelkonfektionering: förlopp, metoder och vad som bestämmer priset

Arbetsstegen, metoderna och faktorerna som bestämmer pris och leveranstid.

Grunder

Kabelstam, kabelsats, konfektionerad kabel: vad är skillnaden?

Vad begreppen betyder, hur de skiljer sig och vad det innebär för din förfrågan.

Förbindningsteknik

Krimpa, löda eller ultraljudssvetsa? Förbindningstekniker i jämförelse

Hur de tre viktigaste förbindningarna uppstår, var styrkorna ligger och hur du kontrollerar dem.

Kvalitet

Provning av kabelstammar: vilka prov som behövs när

Processövervakning, slutprovning, verifiering och hur du fastställer rätt testomfattning.

Vägledning

Förfrågan om kabelstam: de här uppgifterna behöver din leverantör

Underlag, kvantiteter, krav, testomfattning: allt som hör hemma i en bra förfrågan.

Förbindningsteknik

Enkelledartätning och blindplugg: så blir kontaktdonen täta

Hur tätningar och blindpluggar skyddar kontaktdon och vad som är viktigt när de sätts.

Konstruktion

Kabelskydd i kabelstammen: korrugerat rör, flätstrumpa, krympslang eller tejp?

Korrugerat rör, flätstrumpa, krympslang och tejp i jämförelse: så väljer du rätt skydd.

Konstruktion

Välj rätt ledararea: ström, längd och spänningsfall

Strömtålighet och spänningsfall, med formel och räkneexempel för 12 V-elsystemet.

Tillämpning

CAN-buss-kabelsatser: tvinning, terminering och skärmning på rätt sätt

Tvinnade ledare, 120 Ω-terminering, linjestruktur och de typiska felkällorna.

Konstruktion

Välja kontaktdon för kabelstammar: de viktigaste kriterierna

Ström, IP-klass, kodning, låsning och tillgänglighet: det här avgör valet.

Inköp

Kabelkonfektionering från Tyskland: när den lönar sig

Styckpris mot totalkostnad: när korta vägar, flexibilitet och snabba prov fäller avgörandet.

Kvalitet

PPAP för kabelstammar: underlag och förlopp vid seriegodkännande

De 18 elementen, inlämningsnivåerna och vad som typiskt ska styrkas för kabelstammar.

Konstruktion

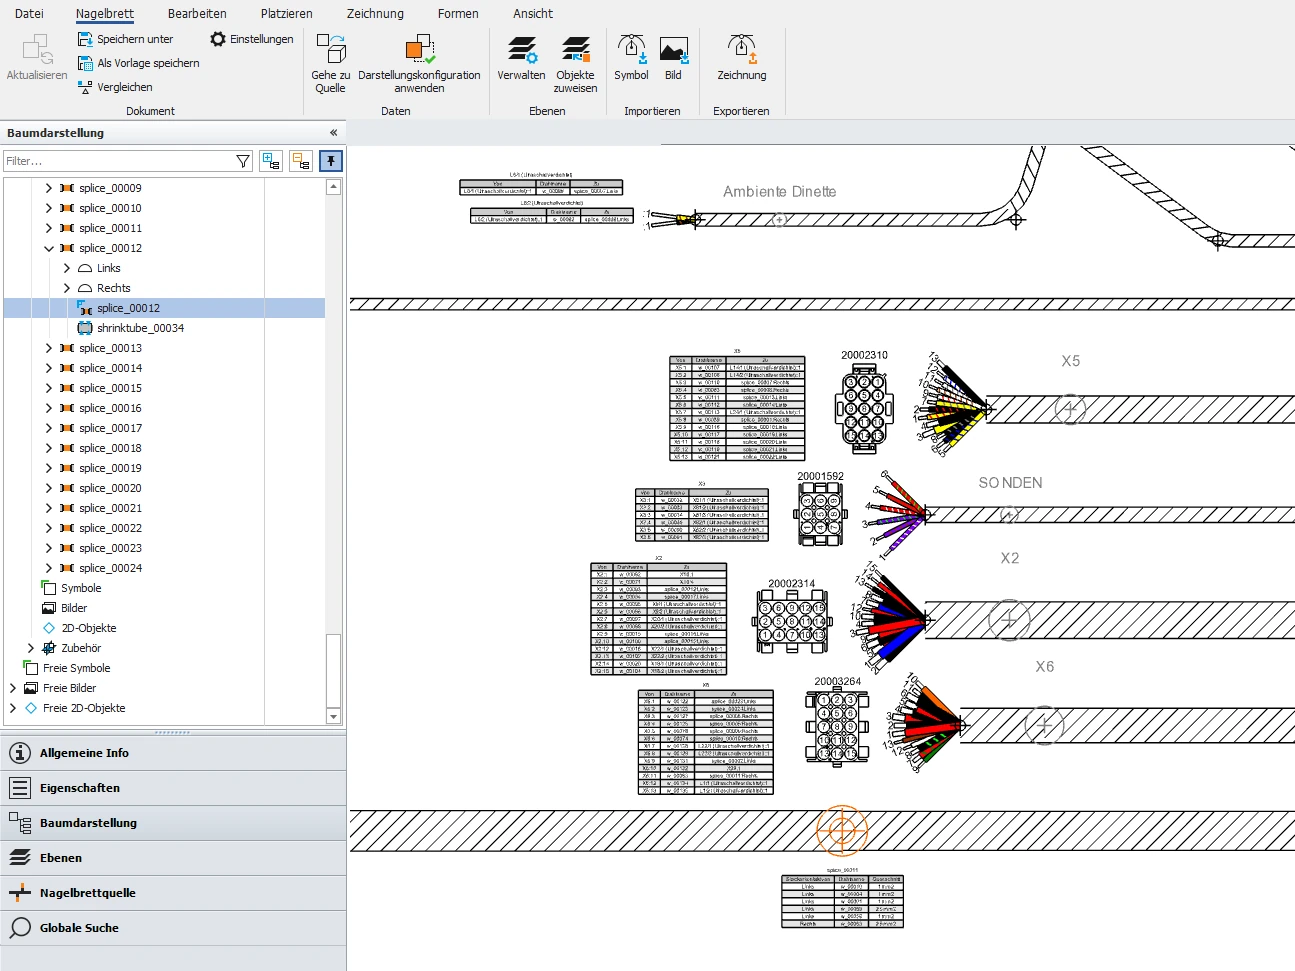
Kabelstamskonstruktion med EPLAN: från 3D-modell till monteringsbräda

Krav, 3D-dragning, ritning för monteringsbrädan, materiallista: så blir konstruktionen tillverkningsklar.

Förbindningsteknik

Tvinnade ledningar i kabelstammen: varför och när

Störningstålighet, databussar, slaglängd: när tvinning lönar sig och hur den lyckas i serie.

Tillämpning

Högvoltskabelsatser: krav på isolation, skärmning och provning

Isolation, skärmning, beröringsskydd och provning: det som gör högvoltskabelsatser speciella.

Inköp

Sänk kostnaden för kabelstammen: de viktigaste hävstängerna i konstruktion och inköp

Varianter, komponenter, partistorlekar: var det går att spara och var det hellre inte bör göras.

Förbindningsteknik

Ändhylsor: när de behövs och hur de krimpas rätt

Vad ändhylsor är till för, vilka typer som finns och vad som är viktigt vid krimpningen.

Produktion

Monteringsbrädan: så monteras kabelstammar måttriktigt

Vad en monteringsbräda är, hur monteringen på den går till och varför den gör serier reproducerbara.

Kvalitet

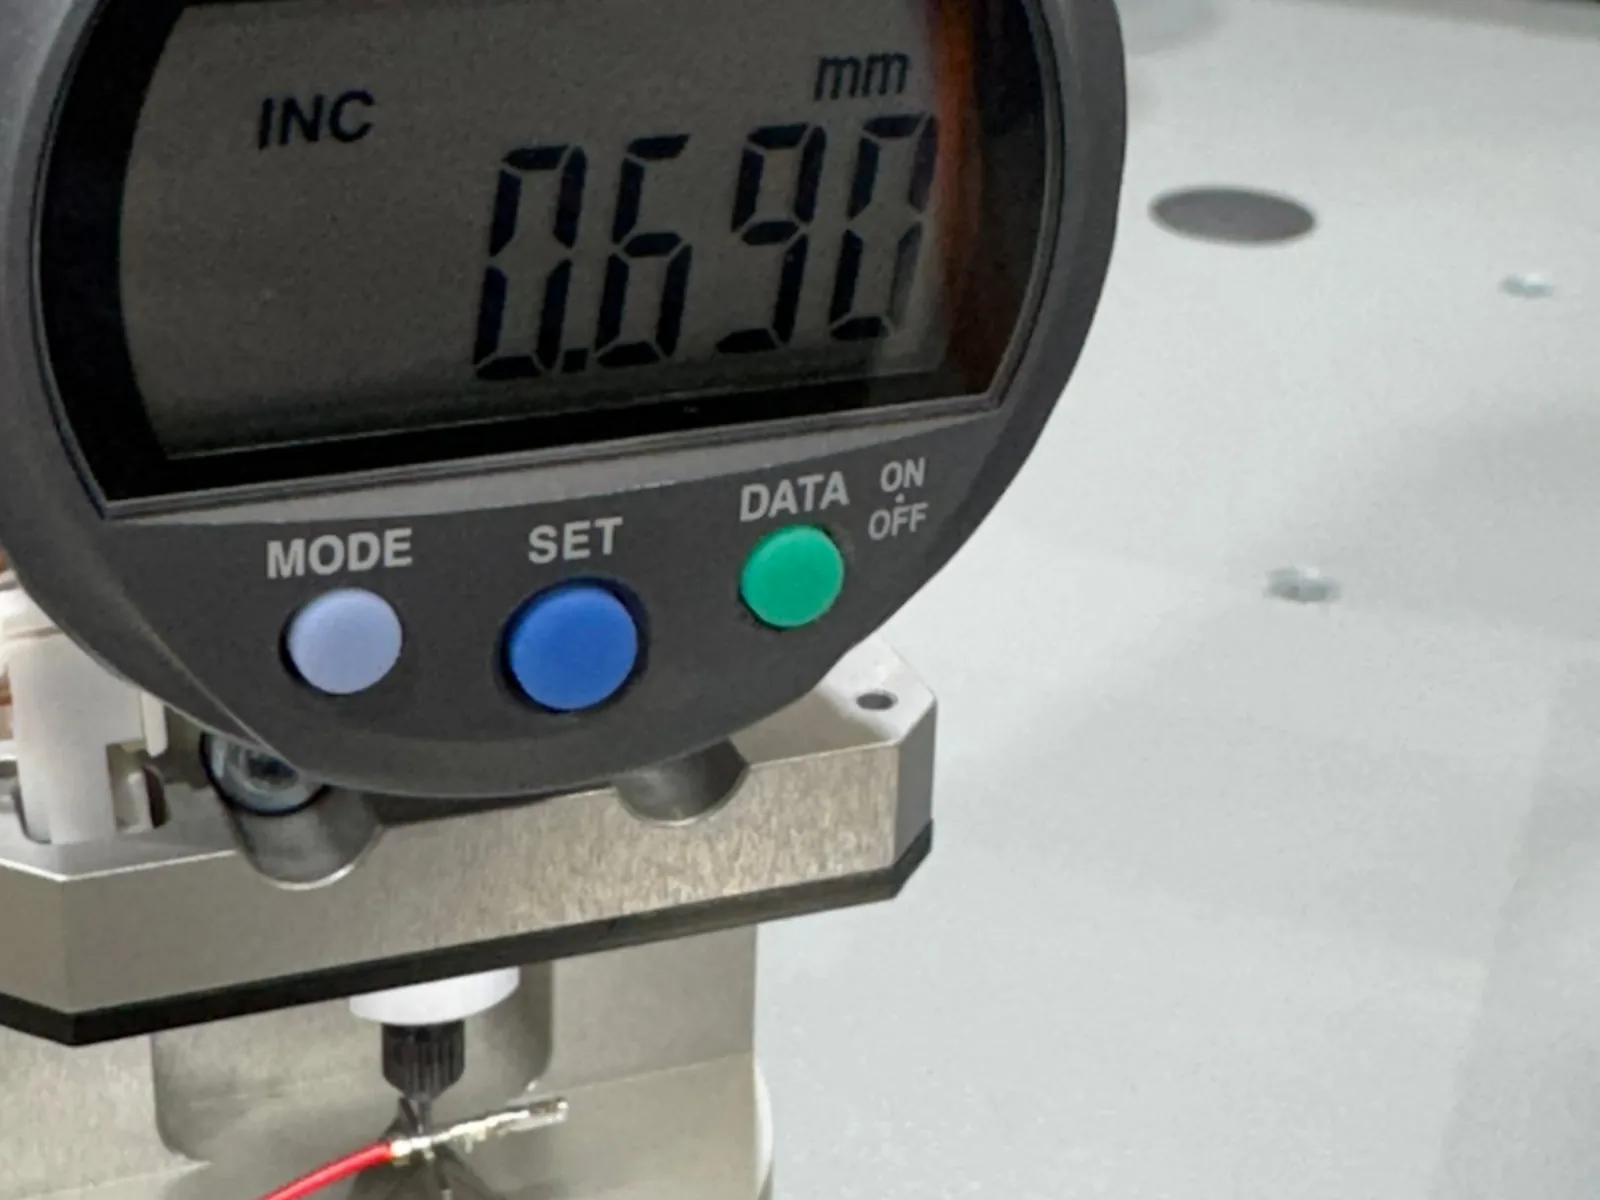
Kontrollera krimpkvaliteten: krimphöjd, avdragskraft, mikrosnitt och kraftövervakning

Krimphöjd, avdragskraft, mikrosnitt och kraftövervakning: så känner du igen en bra krimp.

Konstruktion

Skärmning i kabelstammen: typer, verkan och rätt anslutning

Fläta, folie, dräneringstråd: hur skärmar verkar och hur de ansluts rätt vid kontaktdonet.

Produktion

Kabelmärkning i kabelstammen: metoder och praktik

Tryck, krympslang, etiketter, färgkoder och vad som kännetecknar en bra märkning.

Förbindningsteknik

Runda kontaktdon M8 och M12: kodningar, poltal och tillämpningar

Gänga, poltal, kodningar och kapslingsklass: automationens standardgränssnitt förklarade.

Vägledning

Låt tillverka en kabelstam efter förlaga: från prov till nytillverkning

Reservdelsbehov, småserie eller veteranfordon: så blir ett prov åter en tillverkningsklar kabelstam.

Konstruktion

Fordonsledningar FLRY med flera: de viktigaste ledningstyperna i kabelstammen

Vad FLRY-A och FLRY-B betyder och hur du väljer rätt ledningstyp för kabelstammen.

Grunder

Ledarklasser och ledaruppbyggnad: varför fintrådig inte alltid är fintrådig

Klass 1 till 6: vad ledarklasserna betyder och vad det innebär för krimp och anslutning.

Förbindningsteknik

Ultraljudsskarv i kabelstammen: uppbyggnad, tillämpningar och kvalitet

Hur en ultraljudsskarv uppstår, vad den behövs till och hur dess kvalitet säkras.

Inköp

Lägga ut kabelkonfektioneringen: när Make-or-Buy lönar sig

Kunnande, inköp, maskinpark och provning: när det lönar sig att lägga ut och vad du bör tänka på vid valet.

Inköp

Köpa kablage internationellt: Incoterms, export och tulltaxenummer

Incoterms, exportdeklaration, tulltaxenummer och ursprungsintyg: punkterna som hör hemma i en internationell förfrågan.

FAQ

Vanliga frågor om kabelkonfektionering och kabelstammar.

Hittar du inte din fråga? Vår försäljning hjälper gärna till: per telefon på +49 9321 3924811 eller via e-post till info@powertune.de.

Grunder

Vad är kabelkonfektionering?

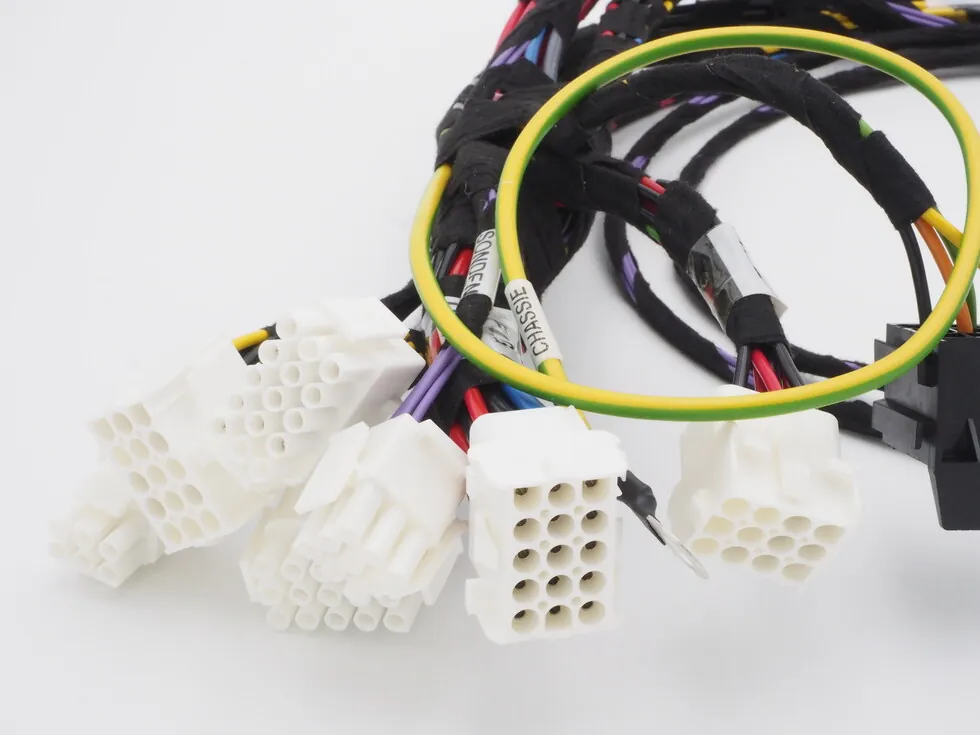
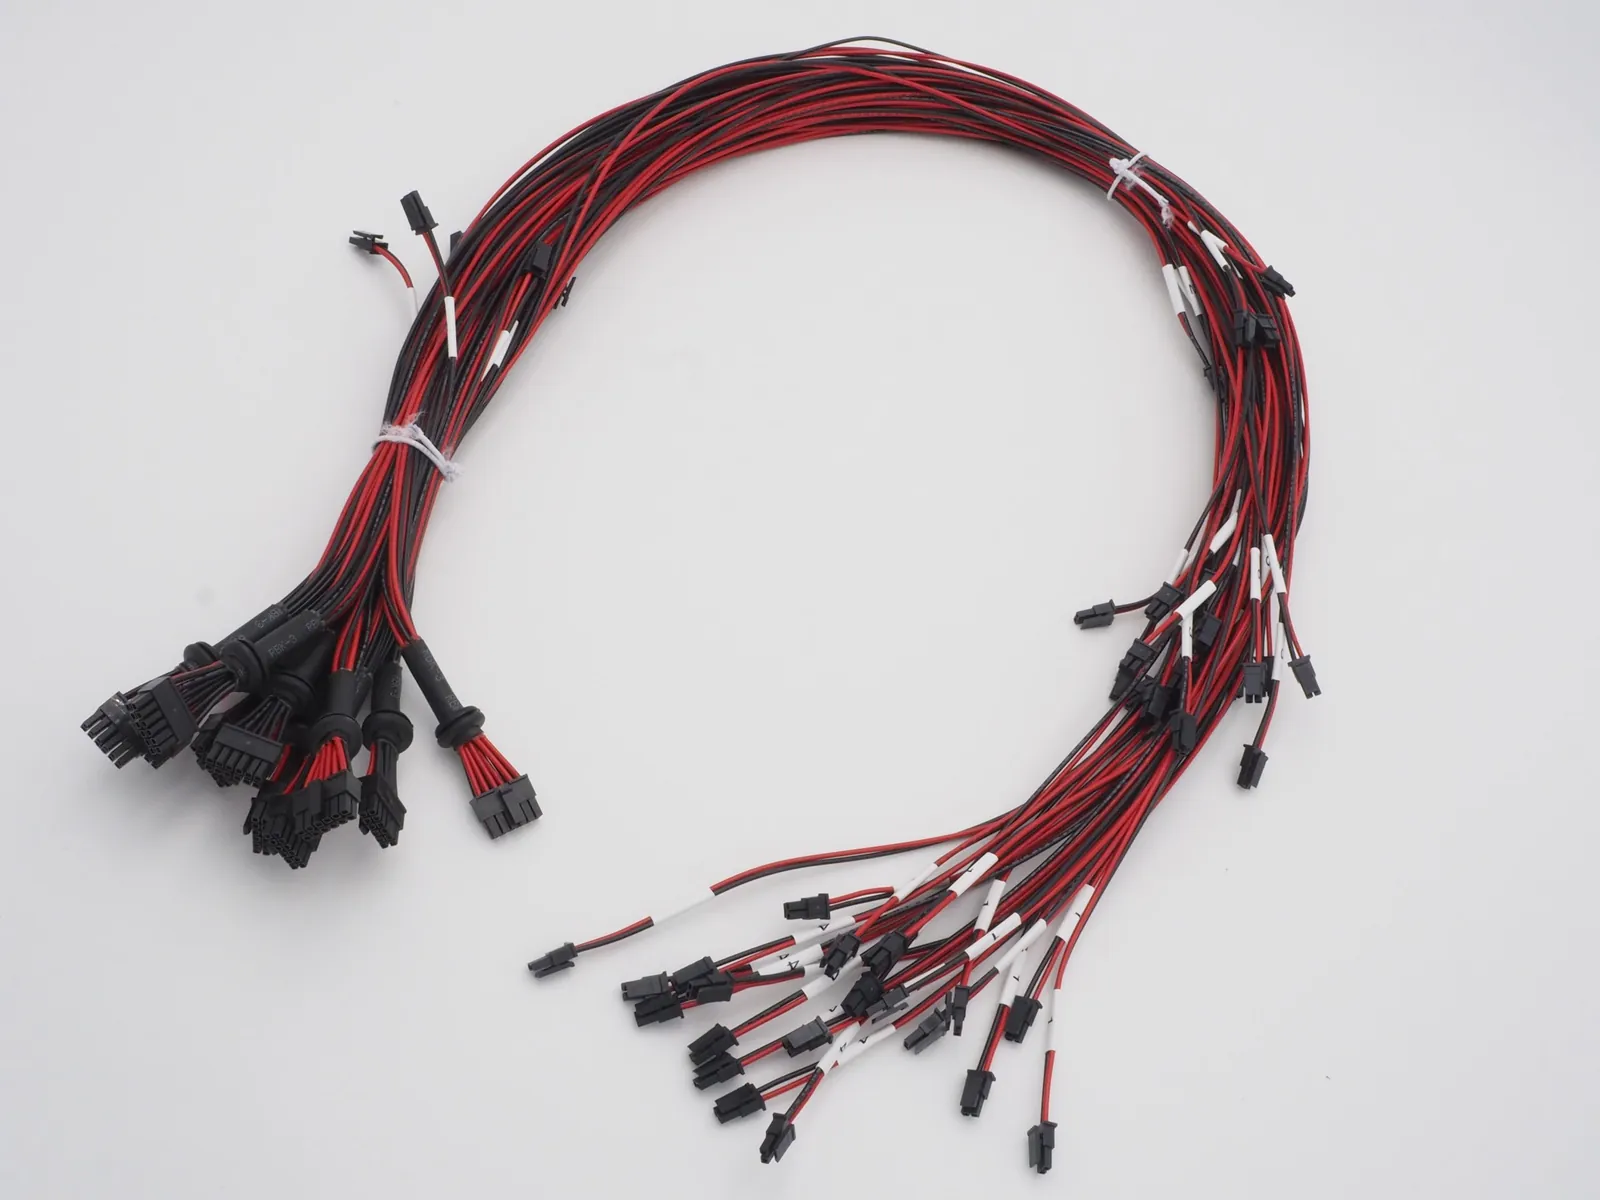
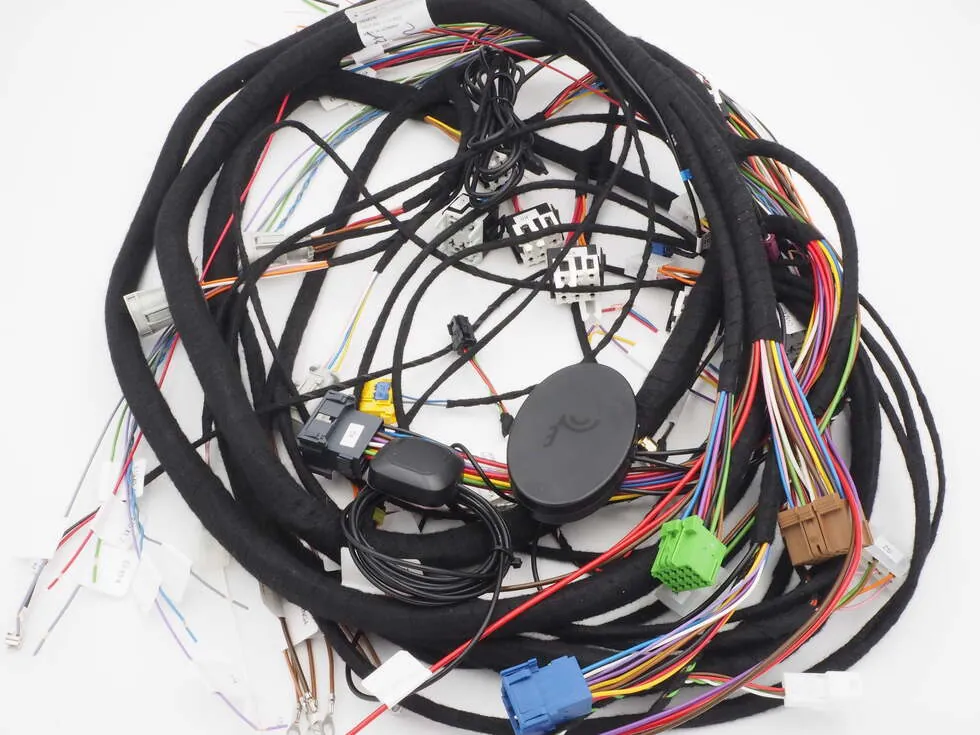
Kabelkonfektionering betecknar den kundanpassade tillverkningen och monteringen av anslutningsfärdiga kablar, ledningar, kabelstammar och kompletta kabelsystem enligt kundspecifika krav. Enskilda ledningar bearbetas då tillsammans med kontaktdon, kontakter, ändhylsor, skyddsslangar, krympslangar och ytterligare komponenter till en funktionsfärdig enhet.

Kabelkonfektionering används i många branscher som fordonsindustri, maskinbyggnad, elektroteknik, medicinteknik, specialfordonsbyggnad och industriautomation. Med professionell kabelkonfektionering minskar monteringstiderna, felkällorna blir färre och en jämnt hög kvalitet säkerställs.

Modern kabelkonfektionering omfattar dessutom utveckling, konstruktion, tillverkning, elektrisk provning och dokumentation av kundanpassade kabelsystem för krävande industriella tillämpningar.

Vilka användningsområden finns det inom kabelkonfektionering?

Kabelkonfektionering används inom nästan alla tekniska och industriella områden där elektrisk energi, signaler eller data måste överföras tillförlitligt. Till de viktigaste användningsområdena hör:

  • Fordonsindustri: kabelstammar och ledningssatser för fordon, nyttofordon, elfordon samt förarstöds- och säkerhetssystem.
  • Maskin- och anläggningsbyggnad: styrledningar, energiledningar och komplexa kabelsystem för produktionsanläggningar, verktygsmaskiner och automatiserade tillverkningsprocesser.
  • Elektroteknik och apparatskåpsbyggnad: anslutningsfärdiga kablar och moduler för apparatskåp, styrsystem, fördelare och industriell elektronik.
  • Industriautomation: konfektionerade ledningar för givare, ställdon, robotteknik, PLC-styrsystem och tillämpningar inom Industri 4.0.
  • Specialfordonsbyggnad: kabelsystem för brandkårs- och kommunalfordon, byggmaskiner, lantbruksmaskiner och specialfordon.
  • Medicinteknik: precisionskablar för medicinska apparater, diagnos- och terapisystem med högsta krav på tillförlitlighet och säkerhet.
  • Telekommunikation och datateknik: datakablar, nätverkskablar och förbindningssystem för kommunikations-, nätverks- och IT-infrastruktur.
  • Flyg- och rymdteknik: viktoptimerade och högt belastbara kabelsystem för flygplan, satelliter och säkerhetskritiska tillämpningar.
  • Energi- och miljöteknik: kabelkonfektioneringar för solcellsanläggningar, energilager, laddinfrastruktur och vindkraftverk.

Så får företag förbindningslösningar som är exakt anpassade till deras tekniska krav, inbyggnadssituationer och kvalitetsstandarder.

Vilka fördelar ger en kundanpassad kabelkonfektionering?

En kundanpassad kabelkonfektionering anpassar kablar, kabelstammar och kompletta kabelsystem exakt till de tekniska kraven. Jämfört med standardlösningar får användaren högre tillförlitlighet, kortare monteringstider och bättre utnyttjat utrymme. Eftersom ledningar, kontaktdon, areor, längder och skyddskomponenter stäms av noga mot användningen minskar felkällorna och driftsäkerheten ökar.

Anslutningsfärdiga kabelsystem byggs in direkt. Det sparar monteringstid, sänker totalkostnaden och förbättrar processäkerheten. De viktigaste fördelarna:

  • Exakt anpassade lösningar för individuella tillämpningar
  • Kortare monterings- och installationstider
  • Färre felkällor och avbrottsrisker
  • Högre kvalitet och driftsäkerhet
  • Bättre utnyttjat utrymme och kabeldragning
  • Lägre produktions- och följdkostnader
  • Flexibelt genomförande från prototyp till serietillverkning
  • Dokumenterade provnings- och kvalitetsprocesser
Vad är skillnaden mellan kabelstam, kabelsats och konfektionerad kabel?

En konfektionerad kabel är en enskild ledning med anslutningar i ändarna. En kabelsats samlar flera konfektionerade ledningar som byggs in tillsammans. En kabelstam buntar många ledningar med avgreningar, kontaktdon och skydd till en fast struktur som passar exakt i inbyggnadsutrymmet. Begreppen används inte likadant överallt. Avgörande är vad som står på ritning och materiallista. Mer i fackartikeln Kabelstam, kabelsats, konfektionerad kabel.

Lönar det sig att lägga ut kabelkonfektioneringen?

I de flesta fall ja. En specialiserad leverantör av kabelkonfektionering har kunnandet och arbetar tack vare synergieffekter betydligt effektivare: den köper ledningar, kontakter och kontaktdon i större mängder och bearbetar dem i produktionsanläggningar som sällan lönar sig för en enskild verkstad. Helautomatiska kabelmaskiner, krimpverktyg för varje kontaktsystem och provsystem kostar mycket pengar.

Ditt team kan under tiden koncentrera sig på den egna produkten. Mer i fackartikeln Lägga ut kabelkonfektioneringen.

Krimpa eller löda: vad är bäst?

För de flesta kabelstammar är krimpning förstahandsvalet: förbindningen uppstår utan värme, är reproducerbar och går att övervaka i maskinen. Lödning används där komponenter eller kretskort kräver det, kardelerna från flera ledare förbinder vi med ultraljud. Jämförelsen hittar du i fackartikeln Krimpa, löda eller ultraljudssvetsa?

Förfrågan och offert

Vilka underlag behöver ni för en offert?

Idealiskt är en ritning eller 3D-data, en materiallista med ledningstyper, areor, längder och kontaktdon, stiftplaceringen, önskat antal och uppgifter om omgivning och testomfattning. Filer laddar du upp direkt i förfrågningsformuläret. Vad som hör hemma i en bra förfrågan visar checklistan för förfrågan, även som ifyllbar PDF.

Kan jag fråga även utan färdig ritning?

Ja. Ett prov, en skiss eller foton räcker för att komma igång. I förfrågningsformuläret kan du dessutom skissa din kabelstam direkt. På begäran tar vår konstruktionsavdelning fram ritningen med EPLAN. Mer under Utveckling och konstruktion.

Hur snabbt får jag en offert?

I regel inom två till tre arbetsdagar. Hur snabbt det går beror framför allt på materialet: standardkomponenter som vi har på lager kalkylerar vi direkt, för ovanliga specialdelar väntar vi på offerter från våra leverantörer.

Saknas uppgifter, till exempel om kontaktdon eller testomfattning, reder vi ut dem direkt med dig i stället för att bygga offerten på antaganden.

Varför skiljer sig offerter från olika leverantörer av kabelkonfektionering åt?

För att samma ritning kan rymma mycket olika åtaganden. Jämför därför alltid offerter med samma omfattning:

  • Material: originalkomponenter eller alternativ, ledningstyper och skydd
  • Process: krimpning med kraftövervakning och uppmätt krimphöjd, eller utan
  • Provning: elektrisk provning av varje kabelstam eller bara stickprov
  • Verifiering: testprotokoll, förstaprovskontroll, PPAP och spårbarhet
  • Engångskostnader: verktyg, monteringsbräda och testadapter, inräknade i styckpriset eller redovisade separat

Mer om kostnadsdrivarna i fackartikeln Förlopp och pris.

Vad kostar en kabelstam?

Det beror framför allt på antalet ledningar och anslutningar, kontaktdonen och kontakterna, skyddet som korrugerat rör, flätstrumpa eller tejp, testomfattningen och antalet. Till detta kan engångskostnader för verktyg, monteringsbräda och testadapter komma. Något schablonpris finns därför inte. Kostnadsdrivarna förklaras i fackartiklarna Förlopp och pris och Sänk kostnaden för kabelstammen.

Tar ni ut ett koppartillägg?

Nej. Något koppartillägg finns inte hos oss. Priset i vår offert gäller.

Finns det en minsta kvantitet?

Nej. Vi tillverkar prov och enstaka exemplar lika väl som småserier och serier. Hur styckpriset utvecklas med kvantiteten visar offerten. För återkommande behov träffar vi ramavtal med avrop.

Hur går ett projekt till?

I sex steg: förfrågan, utredning och offert, konstruktion, prov och godkännande, serietillverkning samt leverans och support. Vad som sker i varje steg visar sidan Så går ett projekt till.

Utveckling och tillverkning

Kan ni utveckla kabelstammen åt oss?

Ja. Sedan 2023 utvecklar vi kabelsystem på vår egen CAD-konstruktionsavdelning med EPLAN, från ledningsdragningen i 3D-modellen via tillverkningsritningen till materiallista och prov. Du kan beställa bara utvecklingen, bara tillverkningen eller båda.

Går det att tillverka även småserier eller prototyper?

Ja. Vid sidan av serietillverkningen tillverkar Powertune prototyper, enstaka exemplar, förserier och småserier. På så sätt kan nya produkter, maskiner, anläggningar eller fordon utrustas med individuellt konfektionerade kablar och kabelstammar redan i utvecklingsfasen. Ändringar genomförs, testas och optimeras snabbt innan serieproduktionen börjar.

Powertune stöttar bland annat vid:

  • Prov- och prototyptillverkning
  • Förserier och småserier
  • Utvecklings- och testprojekt
  • Produktanpassningar och optimeringar
  • Serieuppstarter och uppskalning av produktionen
  • Individuella kabelstammar och kabelsystem enligt ritning eller prov
Hur lång tid tar prov och serie?

Det beror på omfattning, komplexitet och komponenternas tillgänglighet. Prov tillverkar vi med kort varsel. Där hjälper vårt lager av specialledningar och halvautomater med korta ställtider. Serieorder planerar vårt MES efter prioritet och datum. Den konkreta leveranstiden anger vi i offerten.

Vilka ledarareor bearbetar ni?

Från 0,013 mm² till 70 mm², vid behov även upp till 95 mm²: från de finaste mångtrådiga ledarna till batteri- och effektkablar. Stora areor och kabelskor bearbetar vi för hand med rätt verktyg. AWG och mm² jämför du i vår AWG-tabell.

Tillverkar ni högvoltskabelsatser?

Ja. Vi levererar högvoltskabelsatser med isolationskoncept, skärmning och säker åtskillnad mellan hög- och lågvolt. Testomfattningen inklusive högspänningsprovning fastställer vi projektvis. Mer i fackartikeln Högvoltskabelsatser.

Arbetar ni ESD-skyddat?

Ja. För elektroniska moduler och känsliga komponenter har vi ett ESD-skyddat rum. ESD-standarder gäller hos oss sedan 2011, löd- och förtenningsarbeten sker vid ESD-skyddade arbetsplatser.

Kan vi tillhandahålla material?

Ja. Du kan tillhandahålla ledningar, kontaktdon eller specialkomponenter som du köper själv. Vid moduler levererar kunder ofta också apparaterna som vi bygger in kabelstammarna i. Hela modulmonteringen sköter vi.

Kan vi göra ändringar med kort varsel?

Ja. Ändringar för vi flexibelt och sömlöst in i serien. Fram till strax före din beställning kan du komma med ändringar. Varje ändringsläge dokumenteras i ritning, materiallista och arbetsinstruktion, så att prov, ritning och serie stämmer överens.

Hur märks och förpackas kabelstammar?

Enligt dina önskemål: med etiketter, till exempel med artikelnummer och DataMatrix-kod, med bläckstråletryck på ledningarna eller förpackade i återförslutningsbara påsar. Metoderna i jämförelse visar fackartikeln Kabelmärkning.

Kvalitet och verifiering

Hur säkerställs kvaliteten på de konfektionerade kablarna?

Genom standardiserade tillverkningsprocesser, kvalificerade medarbetare samt omfattande provnings- och kontrollmetoder. Redan under produktionen dokumenteras alla arbetssteg och utförs enligt fastställda kvalitetsstandarder: med okulärkontroller, måttkontroller, krimpkraftövervakning, elektrisk genomgångs- och kortslutningsprovning samt funktions- och belastningstester.

På begäran tar vi dessutom fram testprotokoll, mätrapporter och kundspecifik dokumentation. Mer om det under Kvalitetsledning.

Hur kontrolleras kvaliteten på en krimpförbindning?

Under tillverkningen registrerar krimpkraftövervakningen kraftförloppet för varje krimp och upptäcker till exempel saknade kardeler. Krimphöjden mäts före produktionsstart, avdragskraft och mikrosnitt är ytterligare vanliga bevis. Mer i fackartikeln Kontrollera krimpkvaliteten.

Provas varje kabelstam?

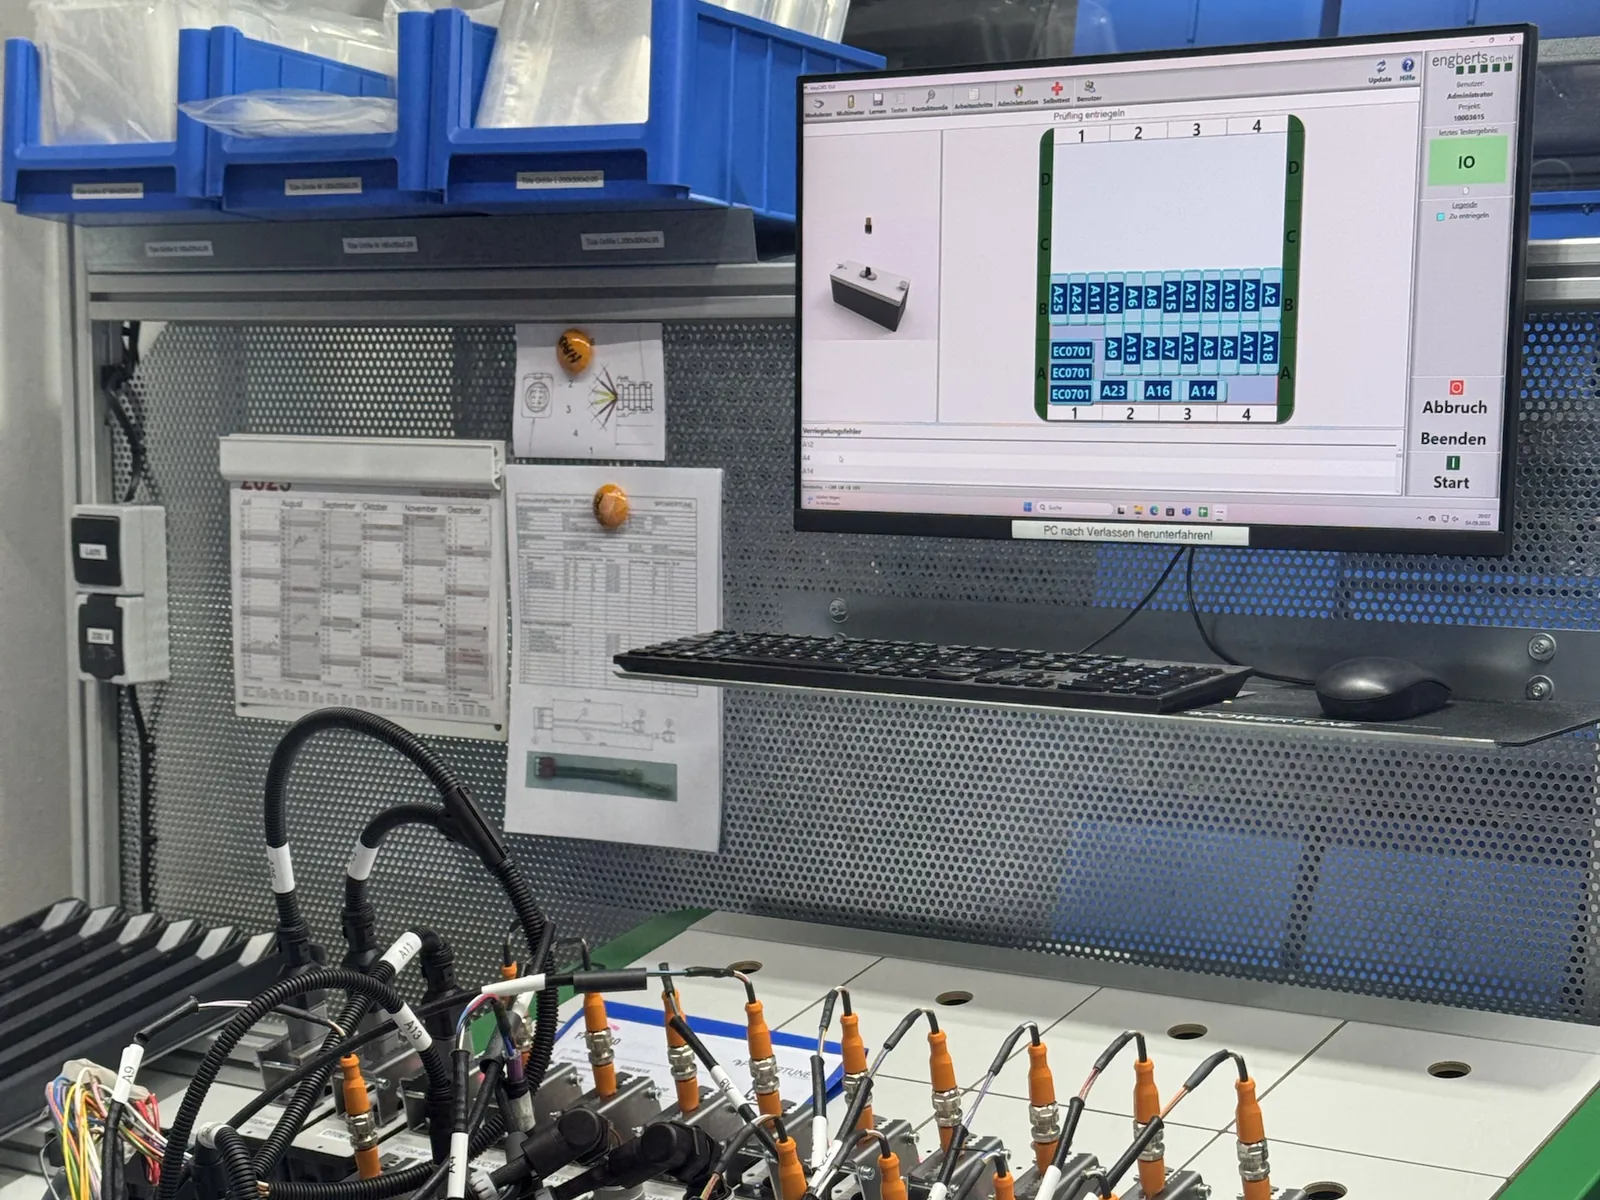
Ja. Varje kabelstam genomgår en elektrisk slutprovning av stiftplacering, genomgång och kortslutning, på två provsystem från Engberts (iCAT) eller på provbrädor. Högspännings-, funktions- och belastningstester tillkommer beroende på krav, testprotokoll får du på begäran till varje leverans. Mer under Provning och dokumentation.

Får jag dokumentation, till exempel enligt PPAP?

Ja. Vi levererar materiallistor, på begäran testprotokoll och för serieprojekt dokumentation enligt PPAP. Vilka underlag du behöver fastställer vi vid projektstart. Mer i fackartikeln PPAP för kabelstammar.

Enligt vilka standarder arbetar ni?

Grunden är vår kvalitetsledning enligt ISO 9001. Kundspecifika standarder, ritningskrav och godkännandekriterier avtalar vi projektvis och genomför dokumenterat. Mer under Kvalitetsledning.

Hur fungerar spårbarheten?

Sedan 2019 är batcher och processer spårbara utan luckor, sedan 2021/2022 planerar ett MES tillverkningsorderna. Så går varje leverans att följa ner till den enskilda ledningen, från använt material till färdig kabelstam.

Hur går en reklamation till?

Strukturerat med en 8D-rapport, med kraven i IATF 16949 som förlaga: vi avgränsar felet, vidtar omedelbara åtgärder, fastställer orsaken och avhjälper den varaktigt med verksamma åtgärder. Tack vare spårbarhet för batcher och processer går det snabbt att avgränsa vilka leveranser som berörs.

Går fabriksbesök och leverantörsrevisioner att ordna?

Ja, gärna. Boka helt enkelt en tid, per telefon på +49 9321 3924811 eller via e-post till info@powertune.de. Vårt certifikat enligt ISO 9001 skickar vi på förfrågan.

Leverans och samarbete

Levererar ni även utomlands?

Ja, vi levererar kabelstammar över hela världen. Just nu går leveranser bland annat till USA, Storbritannien, Schweiz, Österrike, Slovenien och Spanien, vi har också levererat till Singapore.

Erbjuder ni ramavtal och kanban?

Ja. Ramavtal med avrop går utan vidare att ordna, liksom försörjning av din montering via kanbanhyllor. Vårt MES planerar tillverkningen efter datum och prioritet.

Hur hållbart tillverkar Powertune?

Vår verksamhet drivs med el från den egna solcellsanläggningen: 100 kW effekt sedan 2017 och fyra växelriktare på 25 kW vardera. Under 2025 producerade anläggningen 86 568 kWh, varav vi använde 15 282 kWh själva och matade in 71 286 kWh på nätet; den egna andelen låg på 66 procent. Sedan den 20 maj 2026 kompletteras anläggningen av ett batterilager SolaX Triple Power TP-HS36 på 32,4 kWh. Från maj till september 2026 låg vår förbrukning på 10 840 kWh, varav endast 180 kWh kom från nätet: 98 procent egen andel, alltså nästan självförsörjande under sommarmånaderna. För vinterhalvåret finns ännu inga mätvärden med batterilager. Faller det allmänna nätet bort kopplar en lastfrånskiljare bort vår anläggning från nätet, och solceller och batterilager försörjer verksamheten vidare. Mer i inlägget Egen solel.

Ordlista

Fackbegrepp, kort förklarade.

De viktigaste begreppen från kabelkonfektionering, tillverkning av kabelstammar, provning och inköp, med hänvisningar till våra fackartiklar.

8D-rapportReklamation
Metod för att hantera reklamationer i åtta steg: från team och problembeskrivning via omedelbara åtgärder och orsaksanalys till avhjälpande åtgärder, verkanskontroll och förebyggande.
ÄndhylsaKontakt
Metallhylsa som krimpas på änden av en fintrådig ledare, så att den kan anslutas säkert i klämmor. Mer om ändhylsor
ApplikatorKrimpverktyg
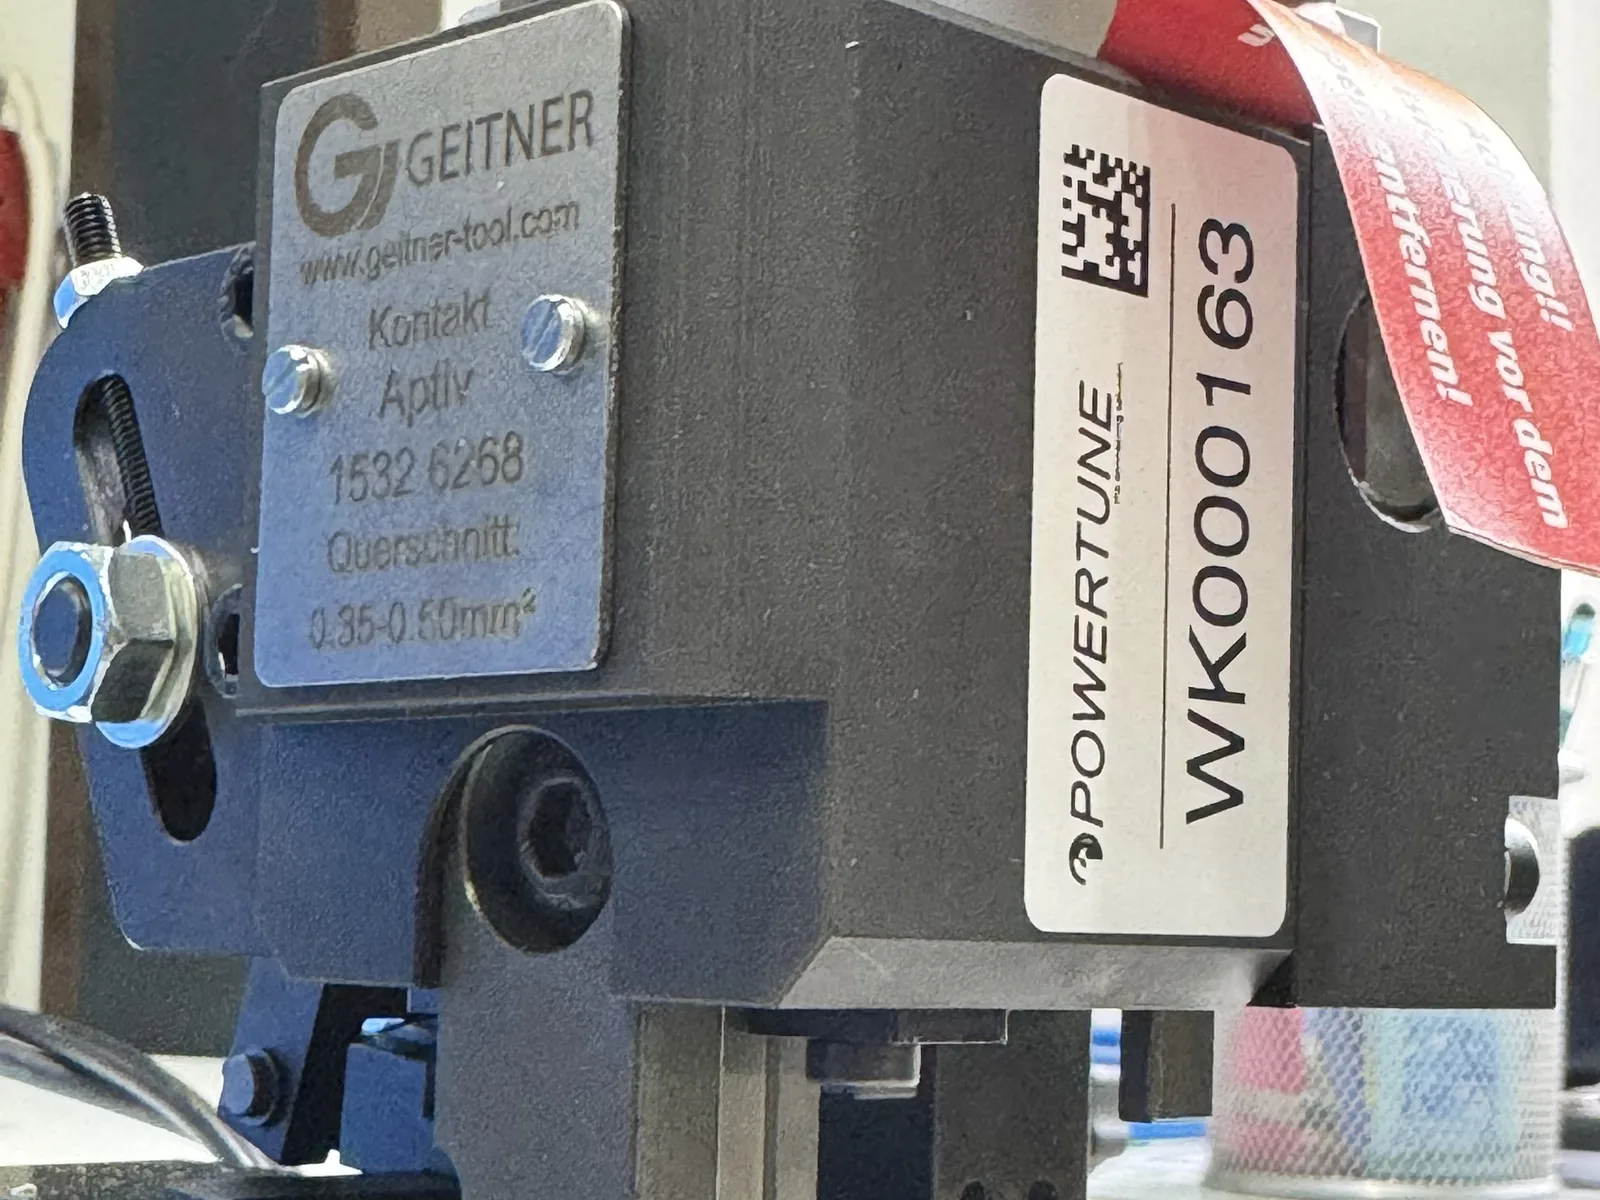
Växelverktyg för krimppress eller helautomatisk kabelmaskin, anpassat till ett kontaktsystem. Det matar fram kontakterna från bandet och krimpar dem på ledningen.
Återförslutningsbar påseFörpackning
Påse som går att försluta på nytt och som kabelsatser och kabelstammar kan levereras i, förpackade en och en.
AvdragskraftProvningsparameter
Den kraft som krävs för att dra ut en krimpad ledare ur kontakten. Den styrker krimpens mekaniska hållfasthet. Kontrollera krimpkvaliteten
AvisoleringBearbetning
Att ta bort isoleringen i ledningsänden på en fastställd längd, utan att skada kardelerna. På mantlade ledningar avlägsnas dessutom yttermanteln.
AWGAmerican Wire Gauge
Nordamerikanskt mått för ledardiameter och ledararea. Ju lägre AWG-tal, desto större area. Till omräkningen
BläckstråletryckMärkning
Beröringsfritt tryck med bläck på ledningens isolering, till exempel med ledningsnummer eller artikelbeteckningar.
BlindpluggTätning
Propp för obelagda kammare i ett tätat kontaktdon, så att huset förblir tätt. Enkelledartätning och blindplugg
CAN-bussDatabuss
Seriellt bussystem för fordon och maskiner. Överföringen sker över ett tvinnat ledarpar som är terminerat med 120 Ω i båda ändar. CAN-buss-kabelsatser
DataMatrix-kodMärkning
Tvådimensionell kod som på liten yta lagrar till exempel artikel- eller serienummer maskinläsbart, exempelvis på etiketten till en kabelstam.
Elsystem i fordonFordonsteknik
Helheten av de ledningar, kontaktdon och fördelare som försörjer ett fordon med energi och signaler. Det är oftast uppbyggt av flera kabelstammar.
EnkelledartätningSeal · genomföring
Tätning på den enskilda ledaren, som tätar kontakten i kontakthuset mot fukt och smuts.
EPLAN Harness proDCAD-programvara
Programvara för 3D-konstruktion och dokumentation av kabelstammar. Vi använder den på vår konstruktionsavdelning. Kabelstamskonstruktion med EPLAN
ESDElectrostatic Discharge
Elektrostatisk urladdning. ESD-skyddsåtgärder förhindrar skador på känsliga elektroniska komponenter. Hos Powertune finns ett ESD-skyddat rum för detta.
FlätstrumpaKabelskydd
Strumpa av flätade trådar, oftast av plast, som skyddar ledningar mot nötning och samtidigt förblir flexibel. Kabelskydd i jämförelse
FLRYFordonsledning
Vanlig fordonsledning: F för fordonsledning, L för mångtrådig ledare, R för reducerad godstjocklek, Y för PVC-isolering. Fordonsledningar i översikt
FörstaprovskontrollGodkännande
Kontroll av de första delarna ur serieprocessen mot ritning och specifikation, dokumenterad i en förstaprovsrapport. Den är grunden för seriegodkännandet.
FörtenningBearbetning
Att överdra ledaränden med lod, så att enkeltrådarna hålls samman eller går att löda bra.
GenomgångsprovningElektrisk provning
Kontrollerar att varje ledning förbinder rätt kontakter (stiftplaceringen) och inte har något avbrott.
HalvautomatMaskin
Maskin som ledningen matas till för hand och som sedan utför steg som avisolering, sätta seal och krimpning av sig själv, idealisk för prov och mindre serier.
Helautomatisk kabelmaskinMaskin
Maskin som i ett genomlopp kapar ledningar, avisolerar dem, förser dem med seals och kontakter och övervakar varje steg. Hos Powertune är det till exempel en Komax Gamma 450. Maskinpark
HögspänningsprovningIsolationsprovning
Kontrollerar isolationens hållfasthet med förhöjd provspänning, för att säkert upptäcka isolationsfel.
HögvoltHV
I fordon spänningar över 60 V likspänning respektive 30 V växelspänning. Högvoltsledningar är oftast märkta i orange. Högvoltskabelsatser
HVILHigh Voltage Interlock Loop
Lågvoltsslinga genom högvoltskontaktdonen. Dras en kontakt isär öppnas slingan och systemet kopplar bort högspänningen.
IP-klassIEC 60529
Kod för ett hus skydd mot främmande föremål (första siffran) och vatten (andra siffran), till exempel IP67. Välja kontaktdon
IsolationsresistansProvningsparameter
Isoleringens resistans mellan ledare eller mot jord. Ett högt värde visar att isoleringen är intakt.
KabelsatsGrundbegrepp
Flera konfektionerade ledningar som byggs in tillsammans, oftast utan fast stamstruktur. Kabelstam eller kabelsats?
KabelskoKontakt
Anslutningsdel med ring eller gaffel som krimpas på ledningen och skruvas fast, typisk för stora areor som batterikablar.
KabelstamWire Harness
Strukturerad buntning av ledningar med kontaktdon och skyddskomponenter, som fördelar energi, signaler och data mellan komponenter.
KanbanLogistik
Förbrukningsstyrd påfyllning: blir en behållare tom utlöser den efterleverans, till exempel via kanbanhyllor i kundens montering.
KaplistaProduktion
Lista över alla ledningar i en kabelstam med typ, area, färg, längd och avisoleringslängder. Den är förlagan för den helautomatiska kabelmaskinen.
KonfektioneraGrundbegrepp
Att göra ledningar anslutningsfärdiga: kapa, avisolera, förse med kontakter eller kontaktdon, märka och prova.
KontaktdonKomponent
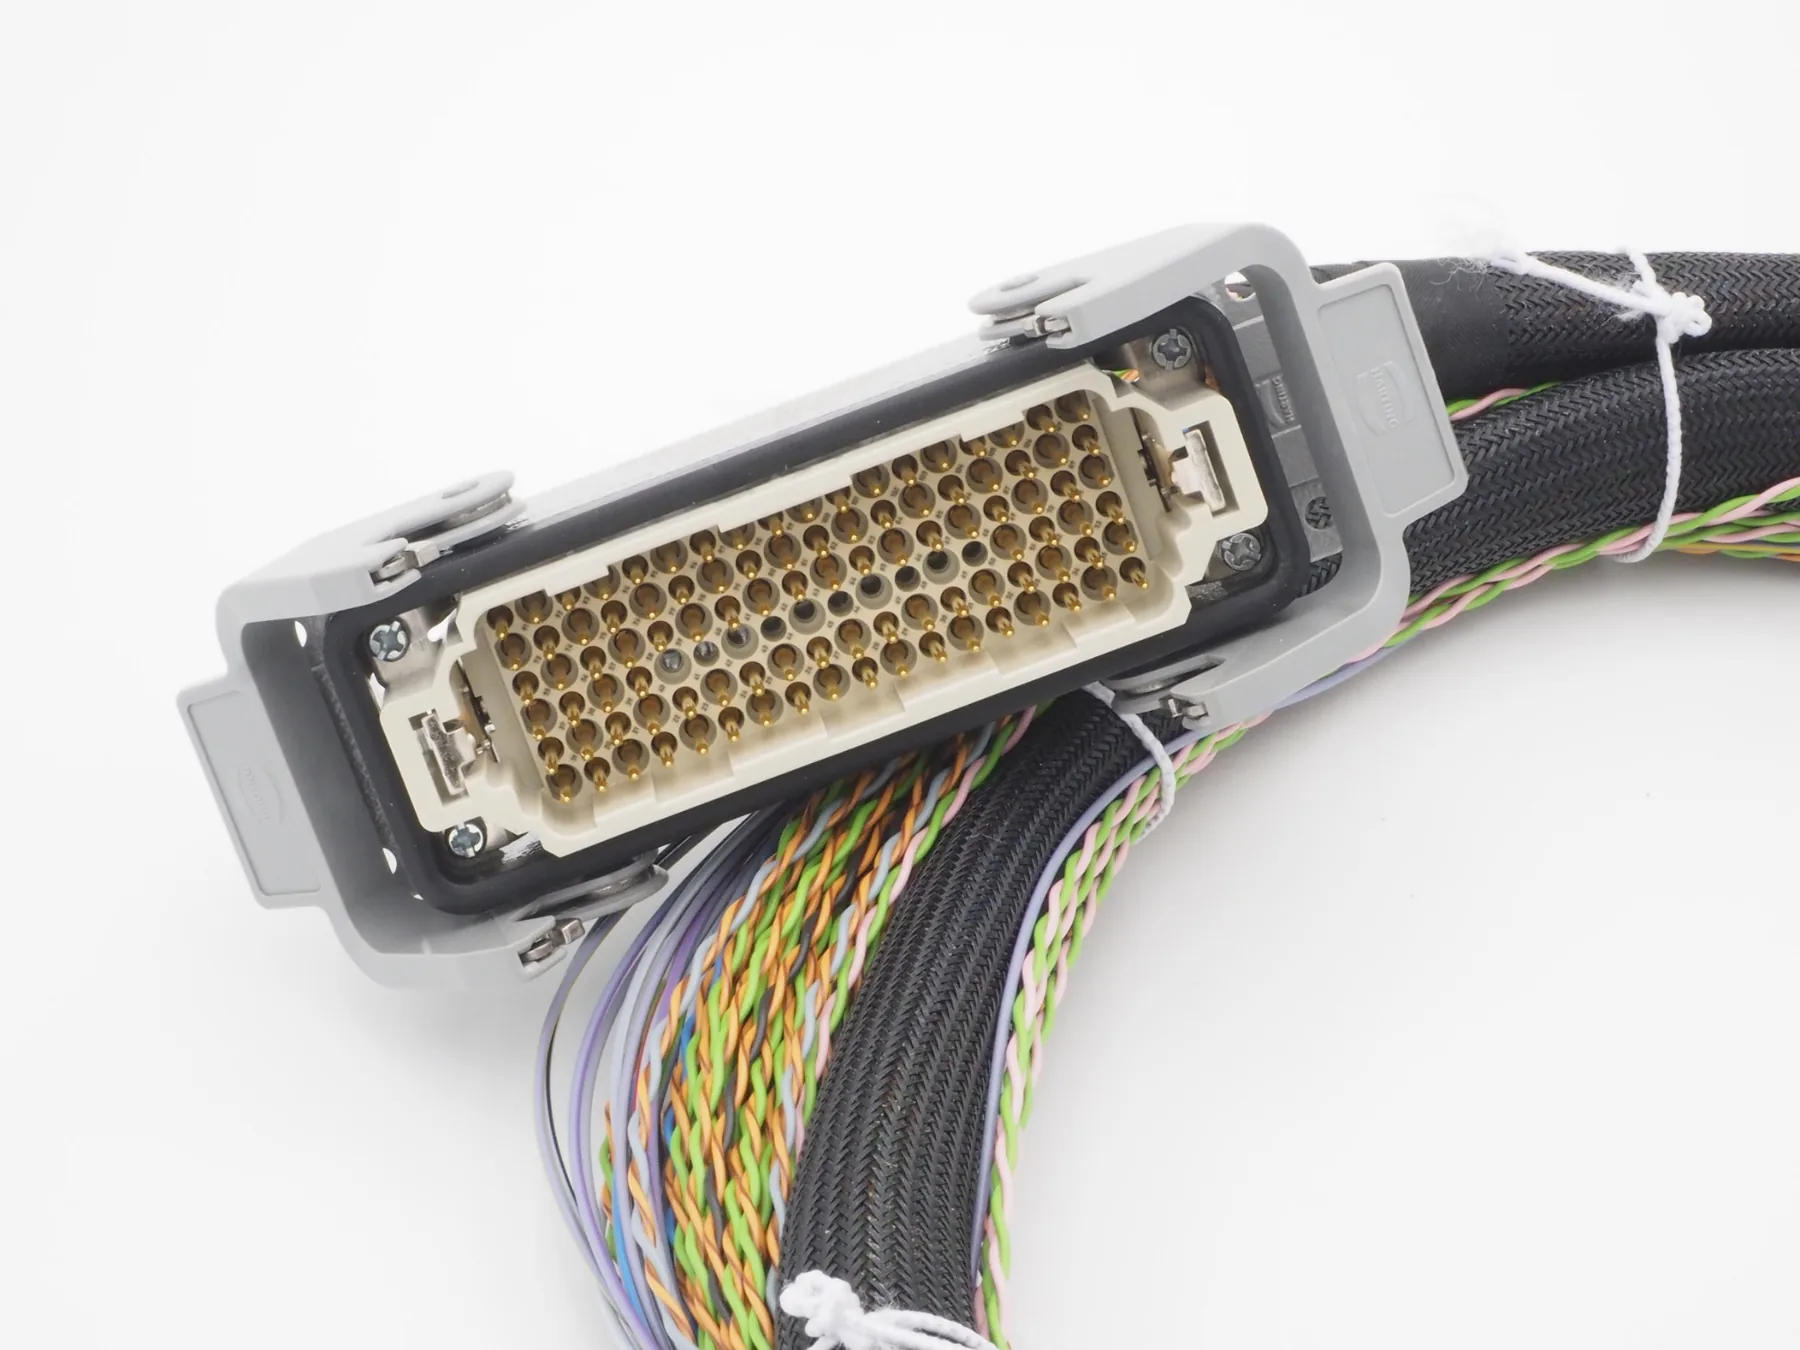
Lösbar förbindning av hus och kontakter, genom vilken ledningar ansluts till apparater eller andra ledningar.
Korrugerat rörKabelskydd
Korrugerat plaströr som skyddar ledningsbuntar mot mekanisk belastning, ofta slitsat så att ledningarna kan läggas in. Kabelskydd i jämförelse
KravspecifikationDokumentation
Beskrivning av alla krav som beställaren ställer på en produkt. Den är en bra grund för offert och konstruktion.
KrimphöjdProvningsparameter
Höjden på den färdiga krimpen över ledarområdet. Det är det viktigaste måttet på krimpens kvalitet. Börvärdet anger kontakttillverkaren för varje kombination av kontakt och area.
KrimpkraftövervakningCFA · Processkontroll
Registrerar kraftförloppet vid varje krimpning. Avvikelser från referenskurvan visar fel som saknade kardeler eller isolering i krimpen.
KrimpningFörbindningsteknik
Olösbar förbindning mellan ledare och kontakt genom plastisk deformation av krimphylsan, vid korrekt utförande gastät och utan värmetillförsel.
KrympslangKabelskydd
Slang som drar ihop sig vid värme. Den isolerar, skyddar och tätar förbindningsställen om den är belagd med lim på insidan.
LedarareaLedare
Ledarens area i mm². Den bestämmer strömtålighet och spänningsfall, Powertune bearbetar 0,013 till 70 mm², vid behov upp till 95 mm² (cirka AWG 36 till AWG 2/0, vid behov AWG 3/0). Välj rätt ledararea
LedarklassIEC 60228
Indelning av ledare efter uppbyggnad från klass 1 (massiv) till klass 6 (finaste trådarna), högre klasser är mer flexibla. Ledarklasser och ledaruppbyggnad
LindningKabelskydd
Att linda ledningsbuntar med tejp, till exempel av väv eller PVC. Tejpen håller ihop stammen och skyddar mot nötning och skrammel.
M8 och M12Runda kontaktdon
Standardiserade runda kontaktdon med 8 respektive 12 mm gänga. De är standardgränssnitten för givare och ställdon inom automation. M8 och M12
Mångtrådig ledareLedaruppbyggnad
Ledare av många tunna enkeltrådar. Mångtrådiga ledare är böjligare än massiva trådar och är standard i kabelstammen.
MateriallistaDokumentation
Lista över alla komponenter i en kabelstam med antal och artikelnummer, från ledningar och kontakter till skydd och infästning.
MESManufacturing Execution System
Tillverkningsledningssystem som planerar och styr order och samlar in processdata för spårbarheten.
MikrosnittProvningsmetod
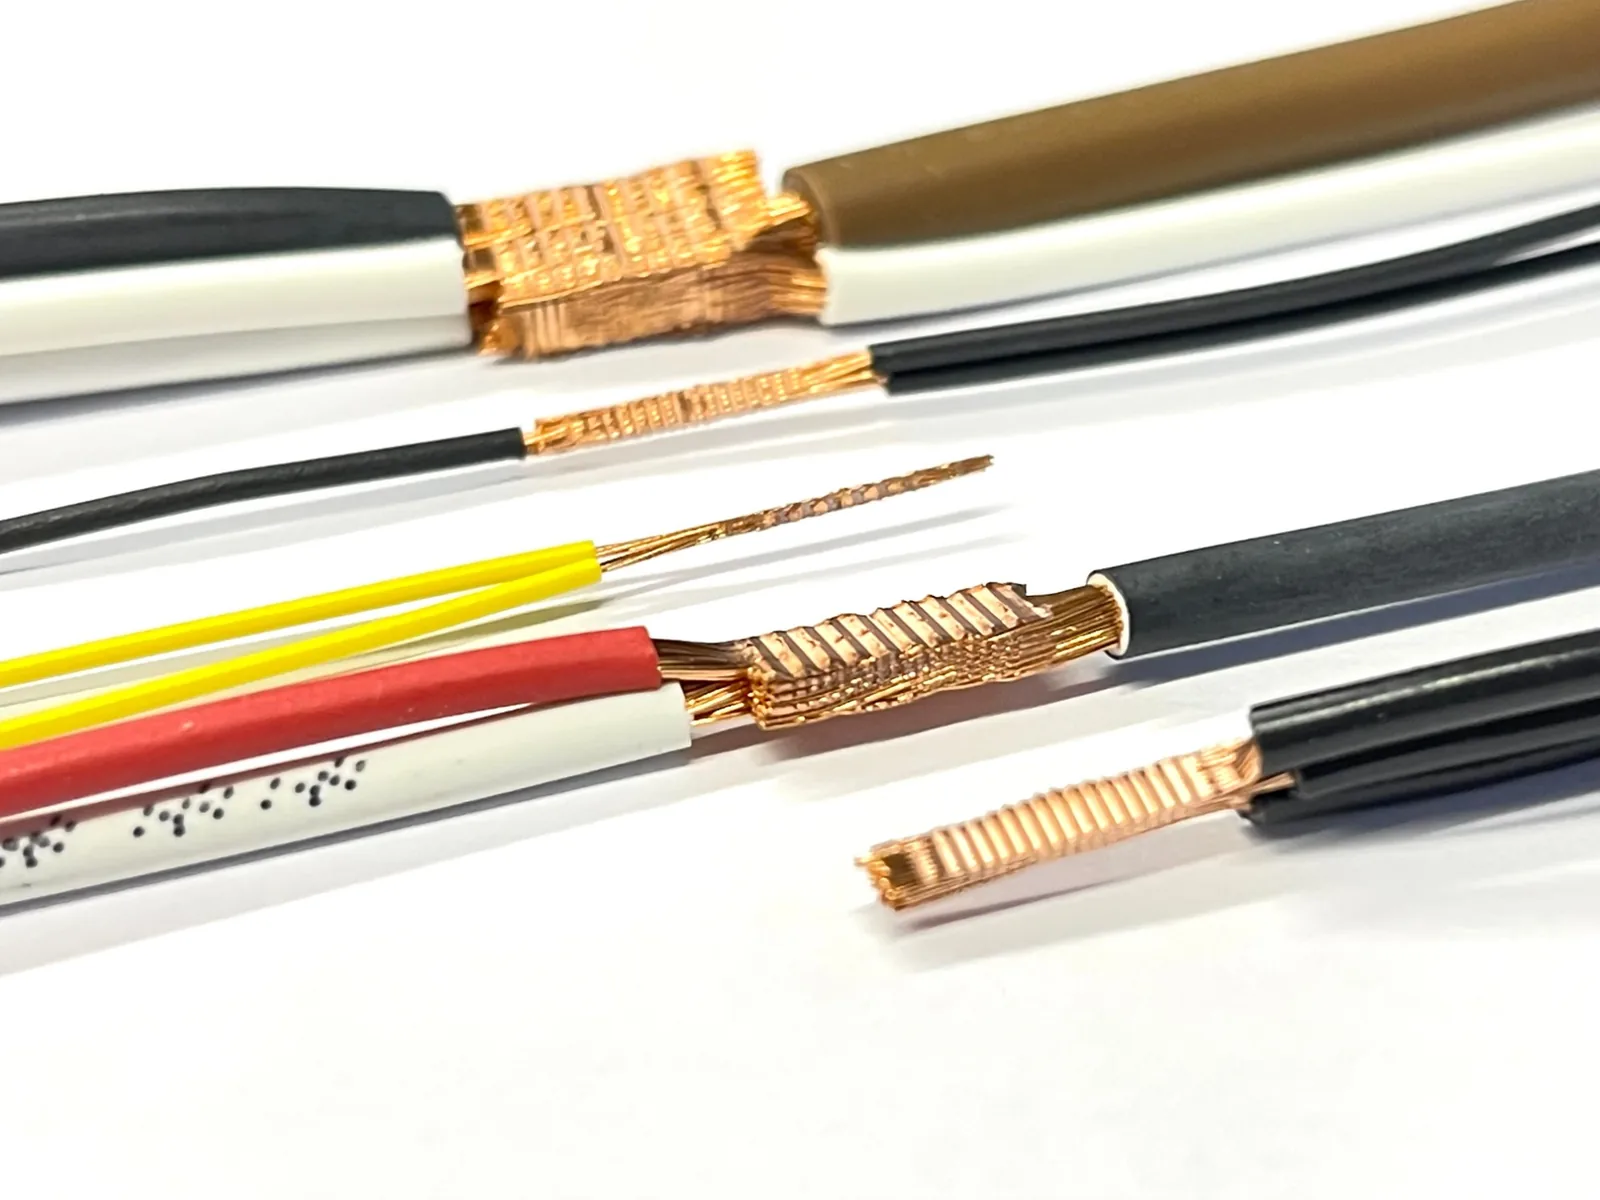
Slipat tvärsnitt genom en krimp. Det gör förtätning, hålrum och defekter synliga.
MonteringsbrädaMontering · även formbräda
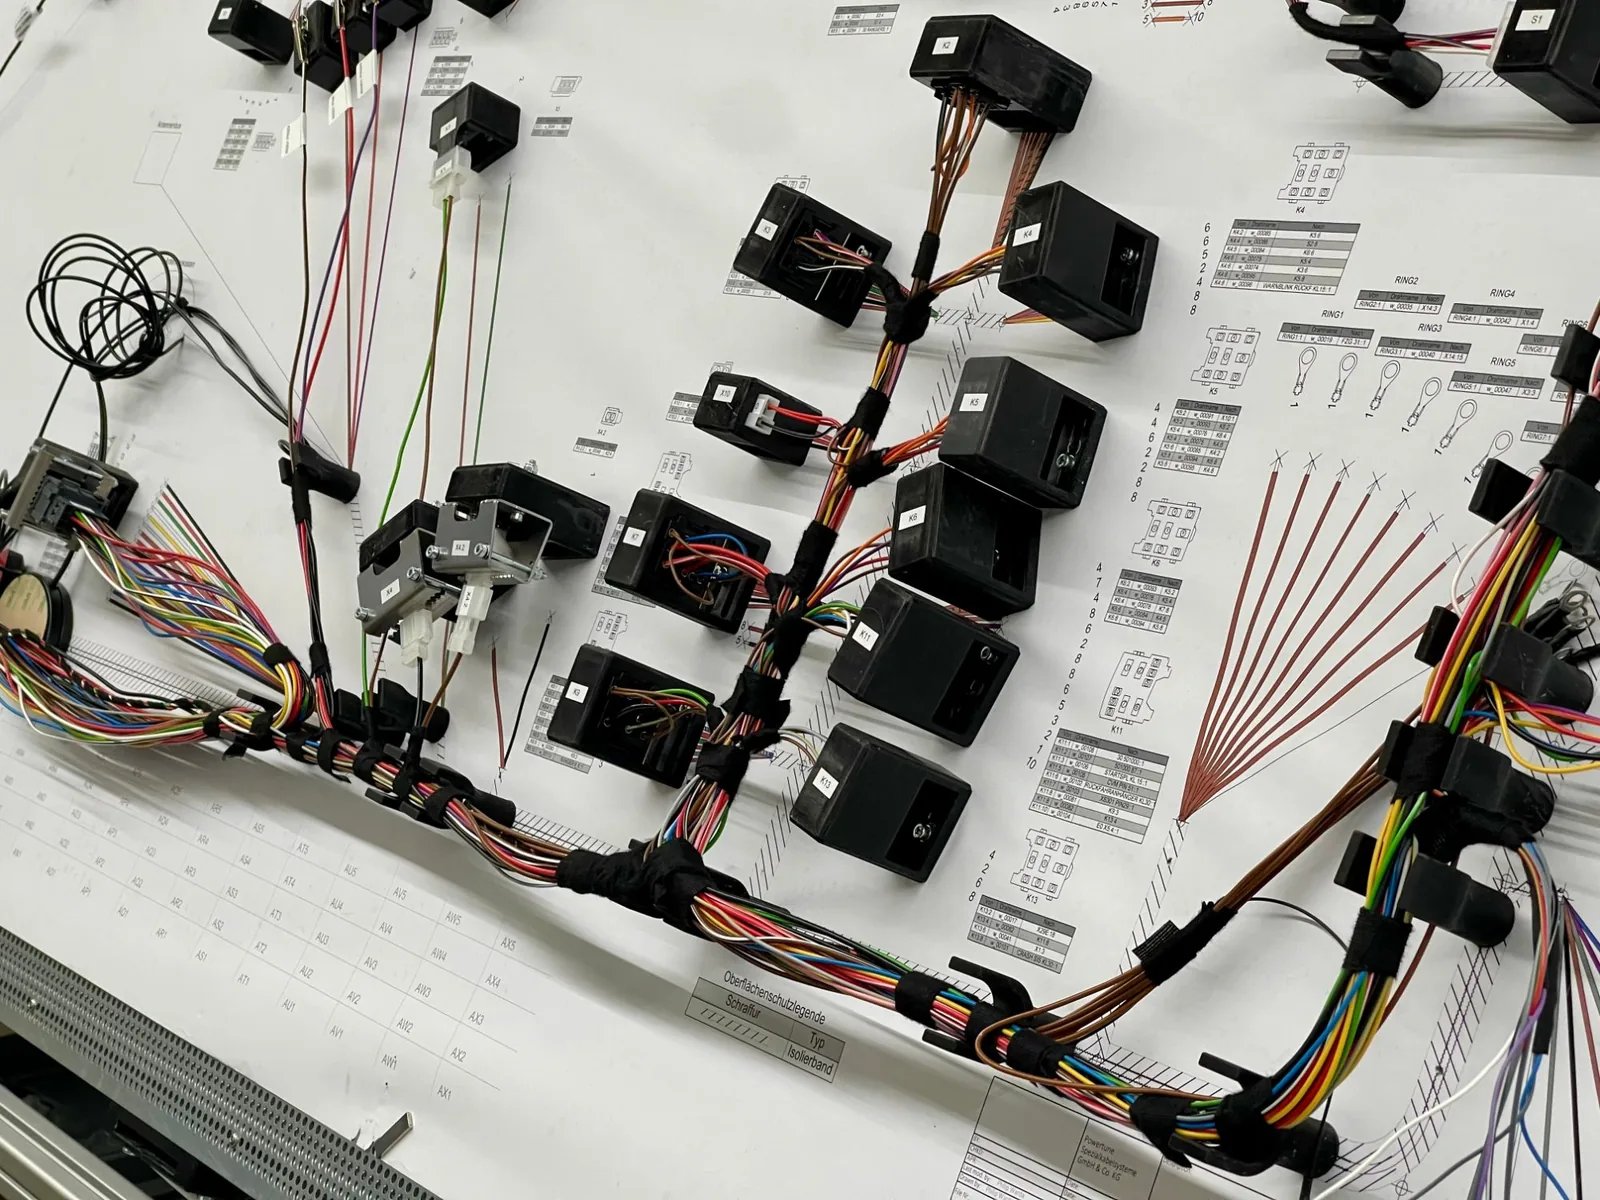
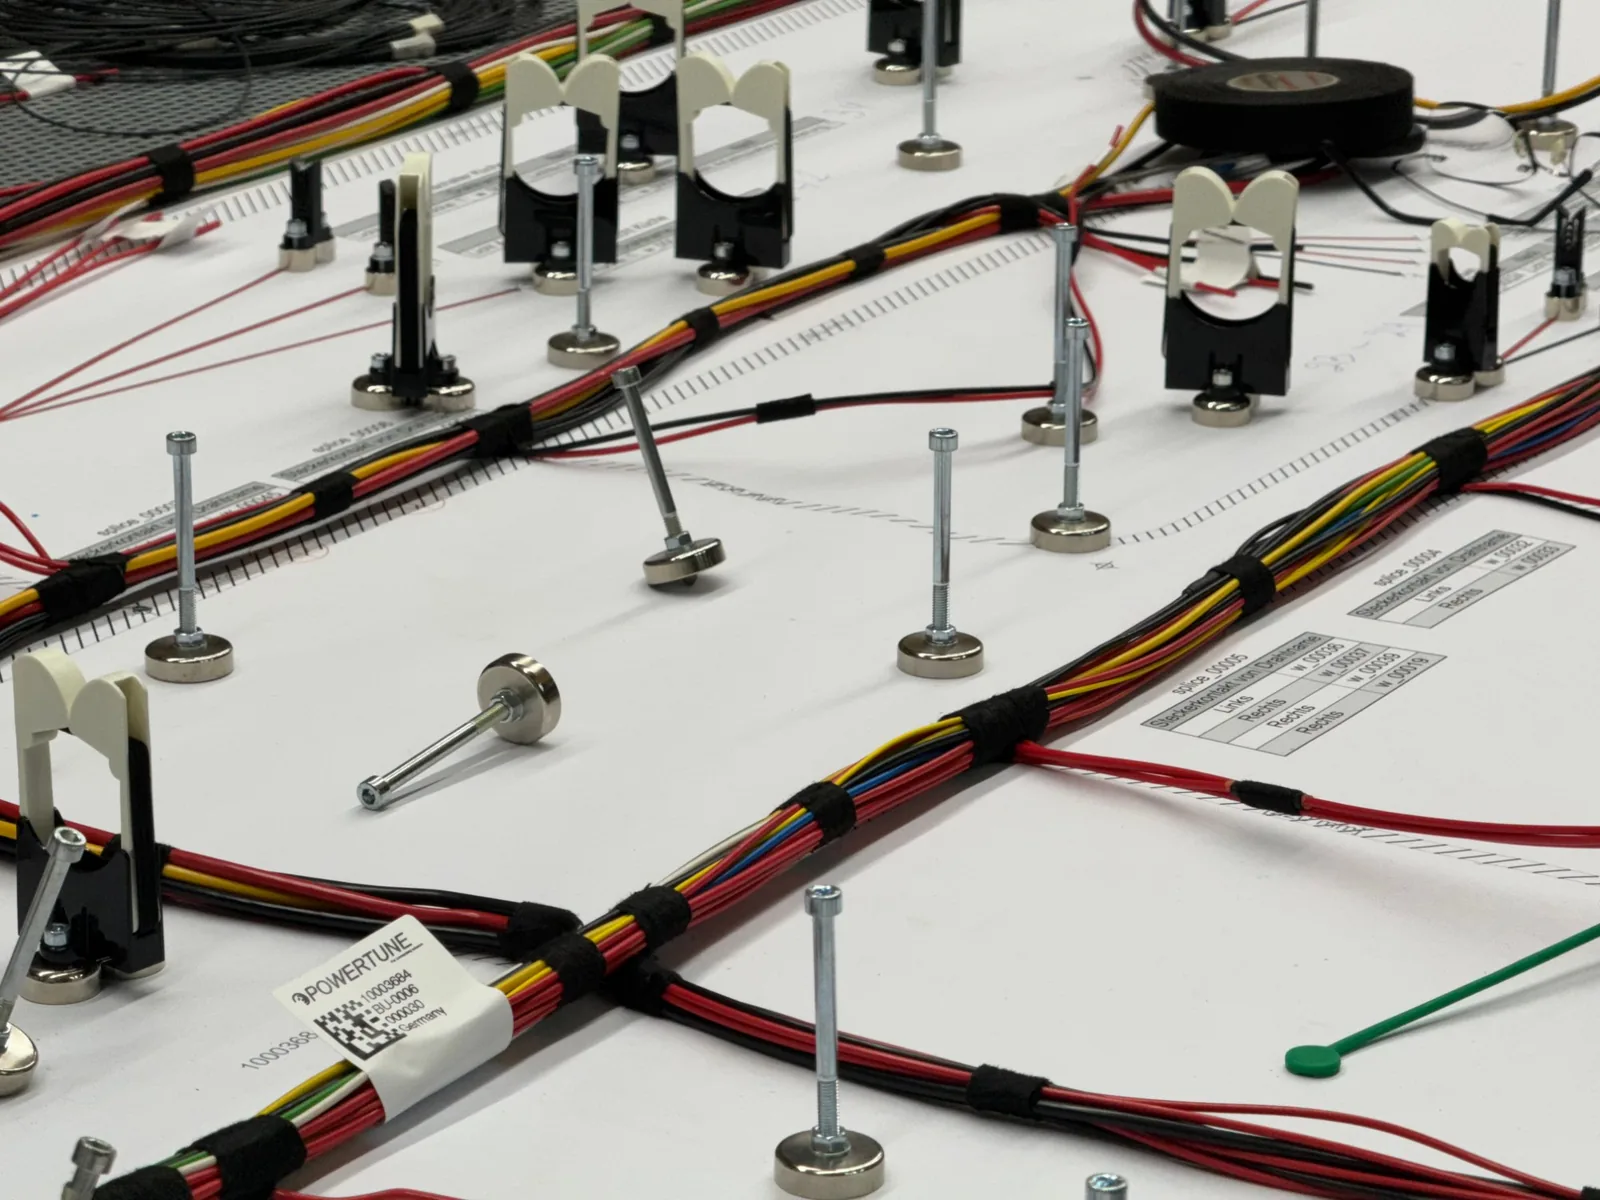
Monteringsbräda med kabelstammens ritning i skala 1:1. Hållare och stift anger dragning, avgreningar och kontaktlägen. I branschen används även benämningen formbräda, som avser samma sak. Hos Powertune är brädorna modulärt uppbyggda: hållarna flyttas om till nästa kabelstam i stället för att en egen bräda byggs. Det sparar ställtid. Mallen i format A0 kommer från vår egen plotter. Monteringsbrädan
PPAPProduction Part Approval Process
Förfarande som är etablerat inom fordonsindustrin för godkännande av seriedelar med fastställda underlag. PPAP för kabelstammar
RamavtalInköp
Överenskommelse om kvantiteter, priser och löptid, ur vilken kunden avropar delmängder efter behov.
SkärmningEMC
Ledande hölje av fläta eller folie runt ledarna, som leder bort inkopplade störningar. Skärmning i kabelstammen
SkarvFörbindning
Ställe där flera ledningar förs samman elektriskt, till exempel genom ultraljudssvetsning. Ultraljudsskarv
SpårbarhetKvalitet
Möjligheten att följa material, process och provning för varje leverans, hos Powertune ner till den enskilda ledningen.
StiftplaceringDokumentation
Tilldelningen av varje ledning till en kontakt i kontaktdonet. Den är grunden för montering och elektrisk provning.
TestmodulProvningsteknik
Fixtur med motkontakten till ett kontaktdon, genom vilken provsystemet kontaktar kabelstammen. Hos Powertune bär varje testmodul ett eget nummer och en DataMatrix-kod.
TestprotokollVerifiering
Dokumentation av en provning med artikel, ändringsläge, antal eller serienummer, testomfattning, resultat och datum.
TvinningBearbetning
Att slå två eller flera ledare om varandra med fastställd slaglängd. Det förbättrar störningståligheten, till exempel vid CAN-buss-ledningar. Tvinnade ledningar
UltraljudssvetsningSkarv
Sammansvetsning av ledare genom högfrekventa mekaniska svängningar under tryck, utan tillsatsmaterial som lod.
Tekniska vägledningar

Väl förberedd in i projektet.

Praktisk kunskap för konstruktion och inköp: från checklistan till dimensioneringen.

Checklista

Det här behöver vi för en offert

  • Ritning, materiallista, 3D-data, prov eller kravspecifikation
  • Önskade antal (prototyp, förserie eller serie)
  • Material, ledningar och kontaktdon, om de är föreskrivna
  • Särskilda tekniska specifikationer och omgivningsvillkor
  • Testomfattning och dokumentationsbehov
  • Önskad leveranstid
Checklista som PDF Så går ett projekt till

Tabell och kalkylator

Räkna om AWG och mm²

De vanliga AWG-storlekarna med metriska areor och varför strömtåligheten dessutom beror på förläggningssätt, temperatur och isolering.

Till AWG-tabellen

Provning

Fastställ testomfattningen

Genomgång och kortslutning provar vi på varje kabelstam. Högspännings-, funktions- och belastningstester tillkommer beroende på krav.

Till kvalitetssäkringen

Rådgivning

En konkret fråga om ditt projekt?

Vi hjälper redan i utvecklingsfasen med valet av lämpliga ledningar, kontaktdon, skyddssystem och fästtekniker.