ステップ 1:電線の加工中に監視する
全自動電線加工機 Komax Gamma 450 では、圧着力監視が 1 回ごとの圧着荷重波形を記録し、素線の欠落などの異常を検出します。切り込み監視は、ストリップ時に刃が導体に触れると知らせます。カメラがストリップと単線シールの収まりを確認し、不良のある電線は切断して取り除きます。
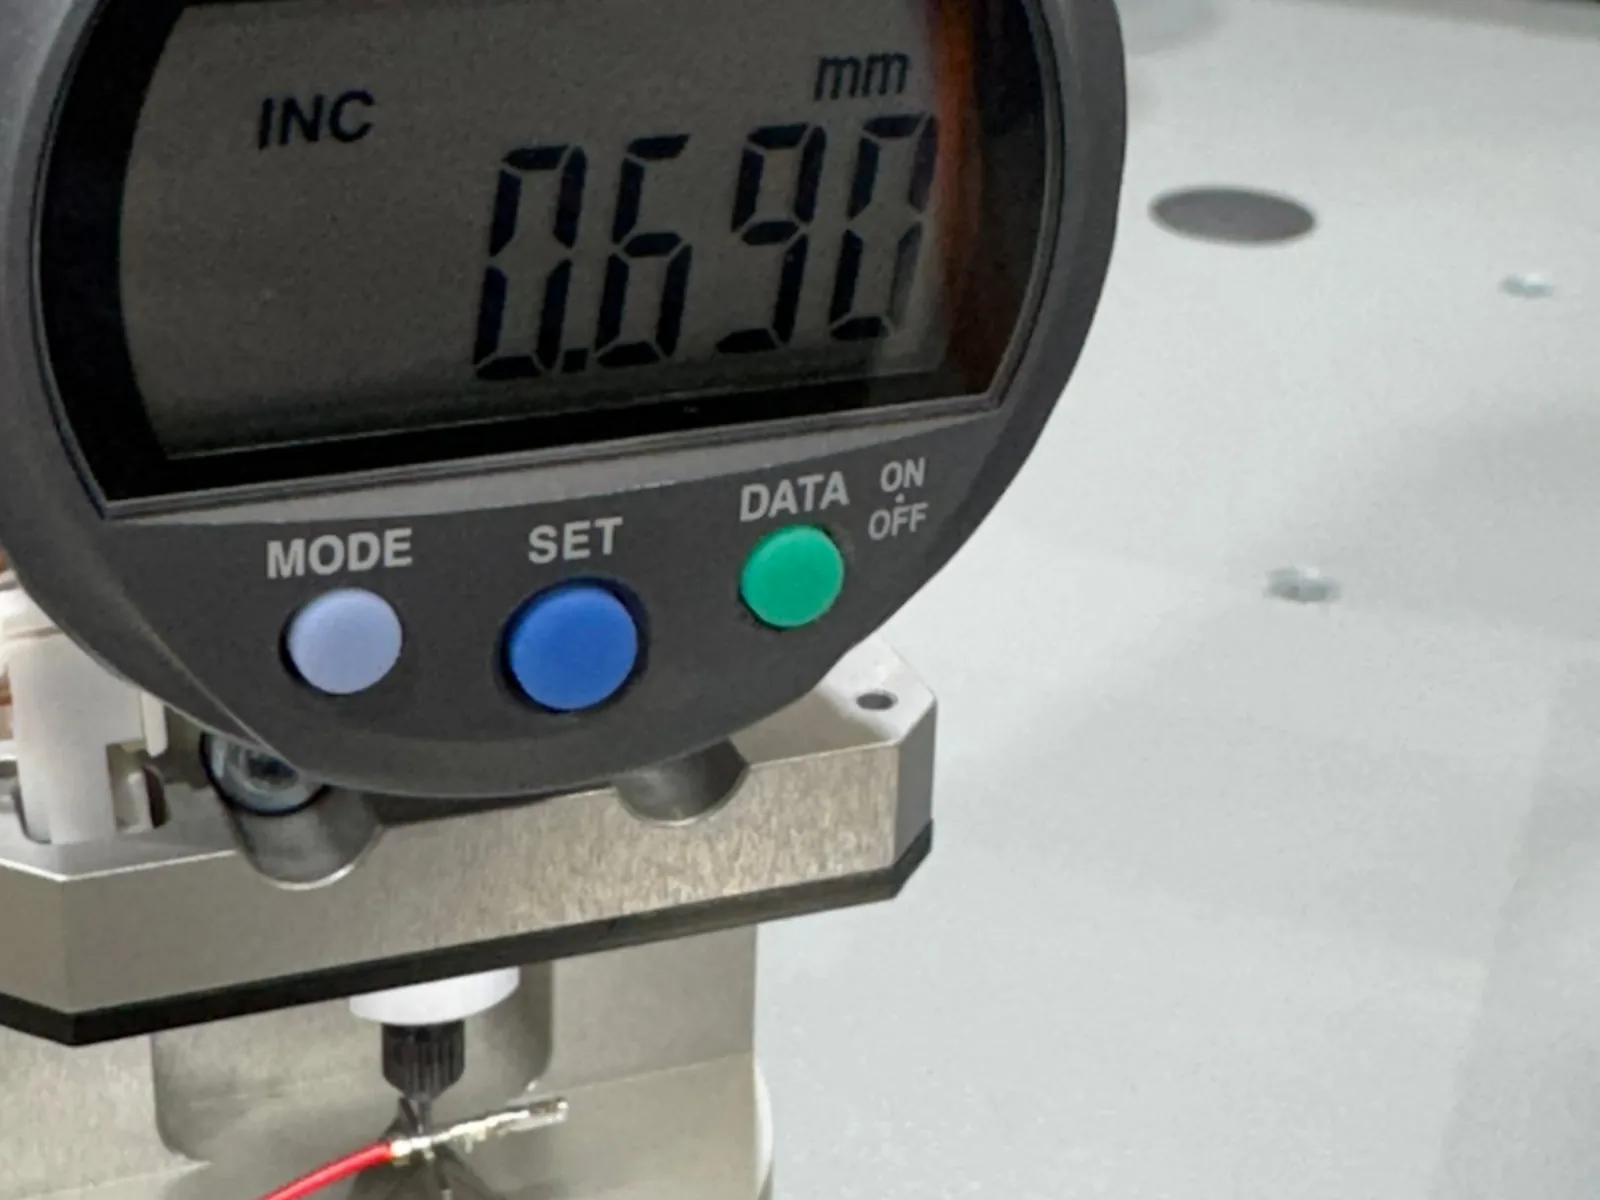
オーダーを開始する前に、圧着高さを測定器 Komax 341 で測定します。規定値から外れている場合、生産は始めません。
ステップ 2:完成したワイヤーハーネスの最終検査
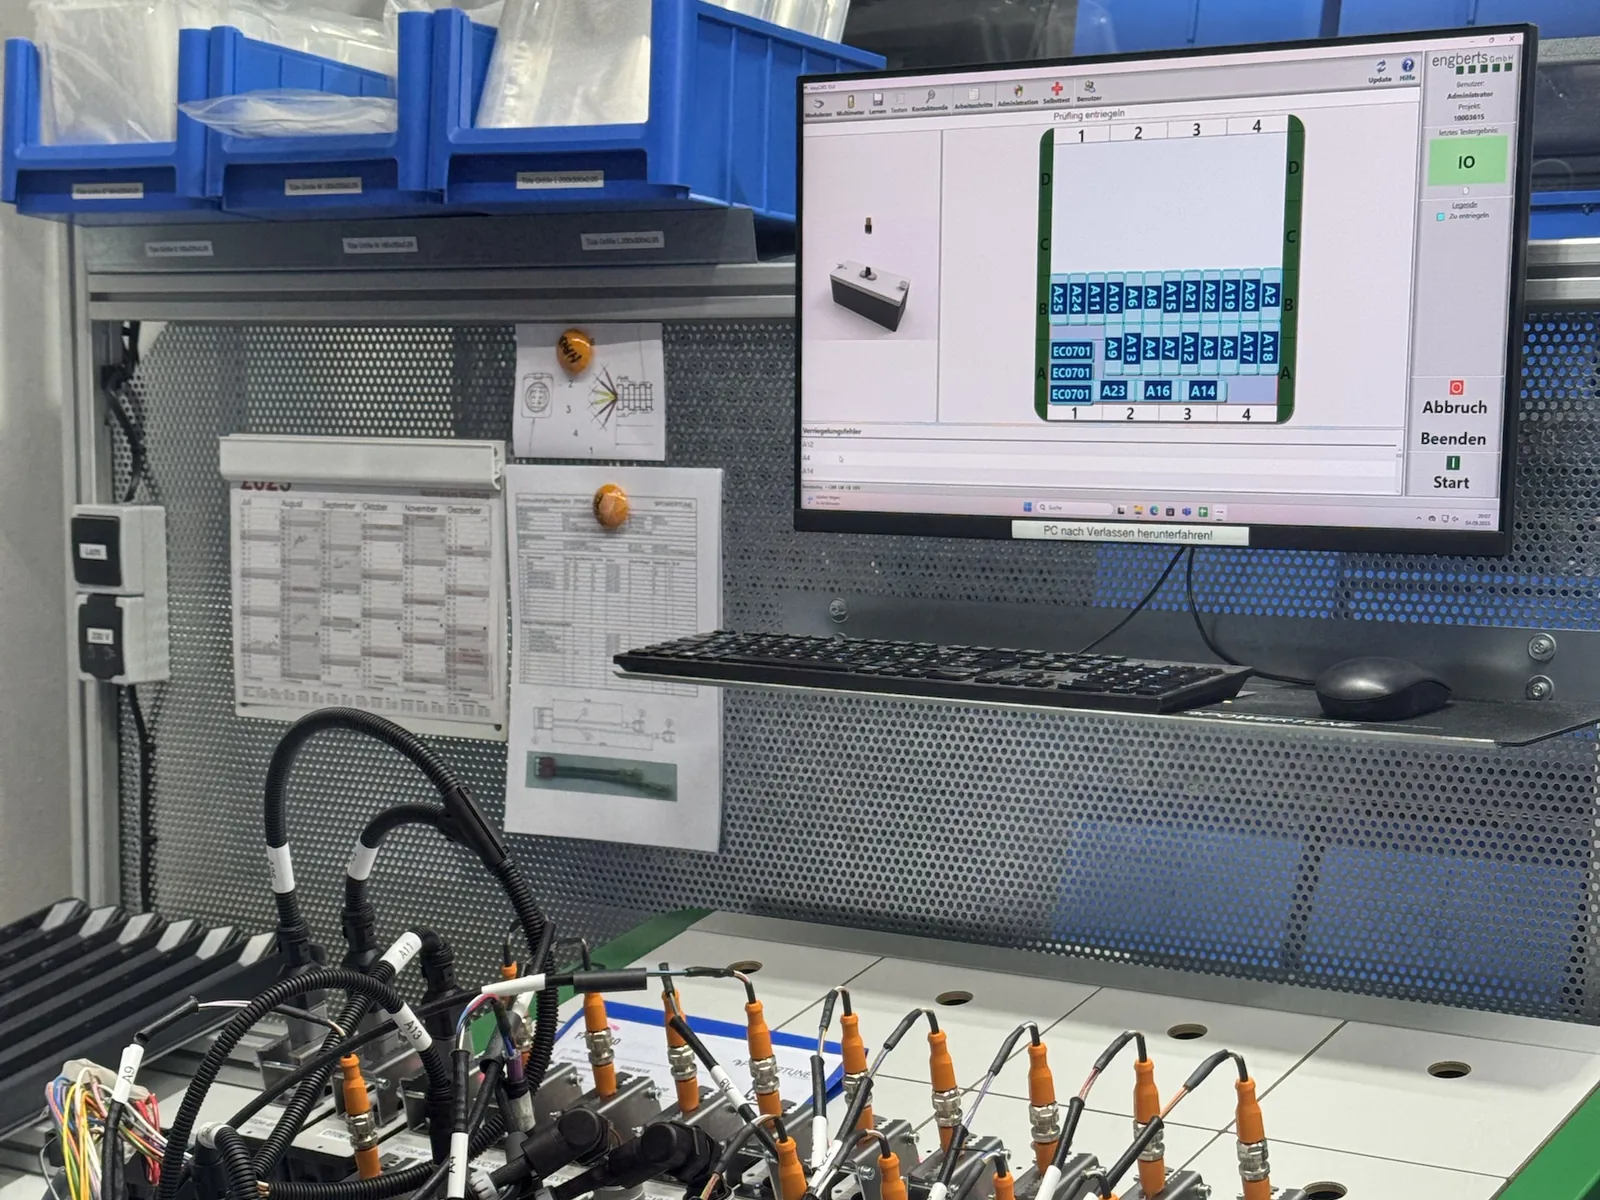
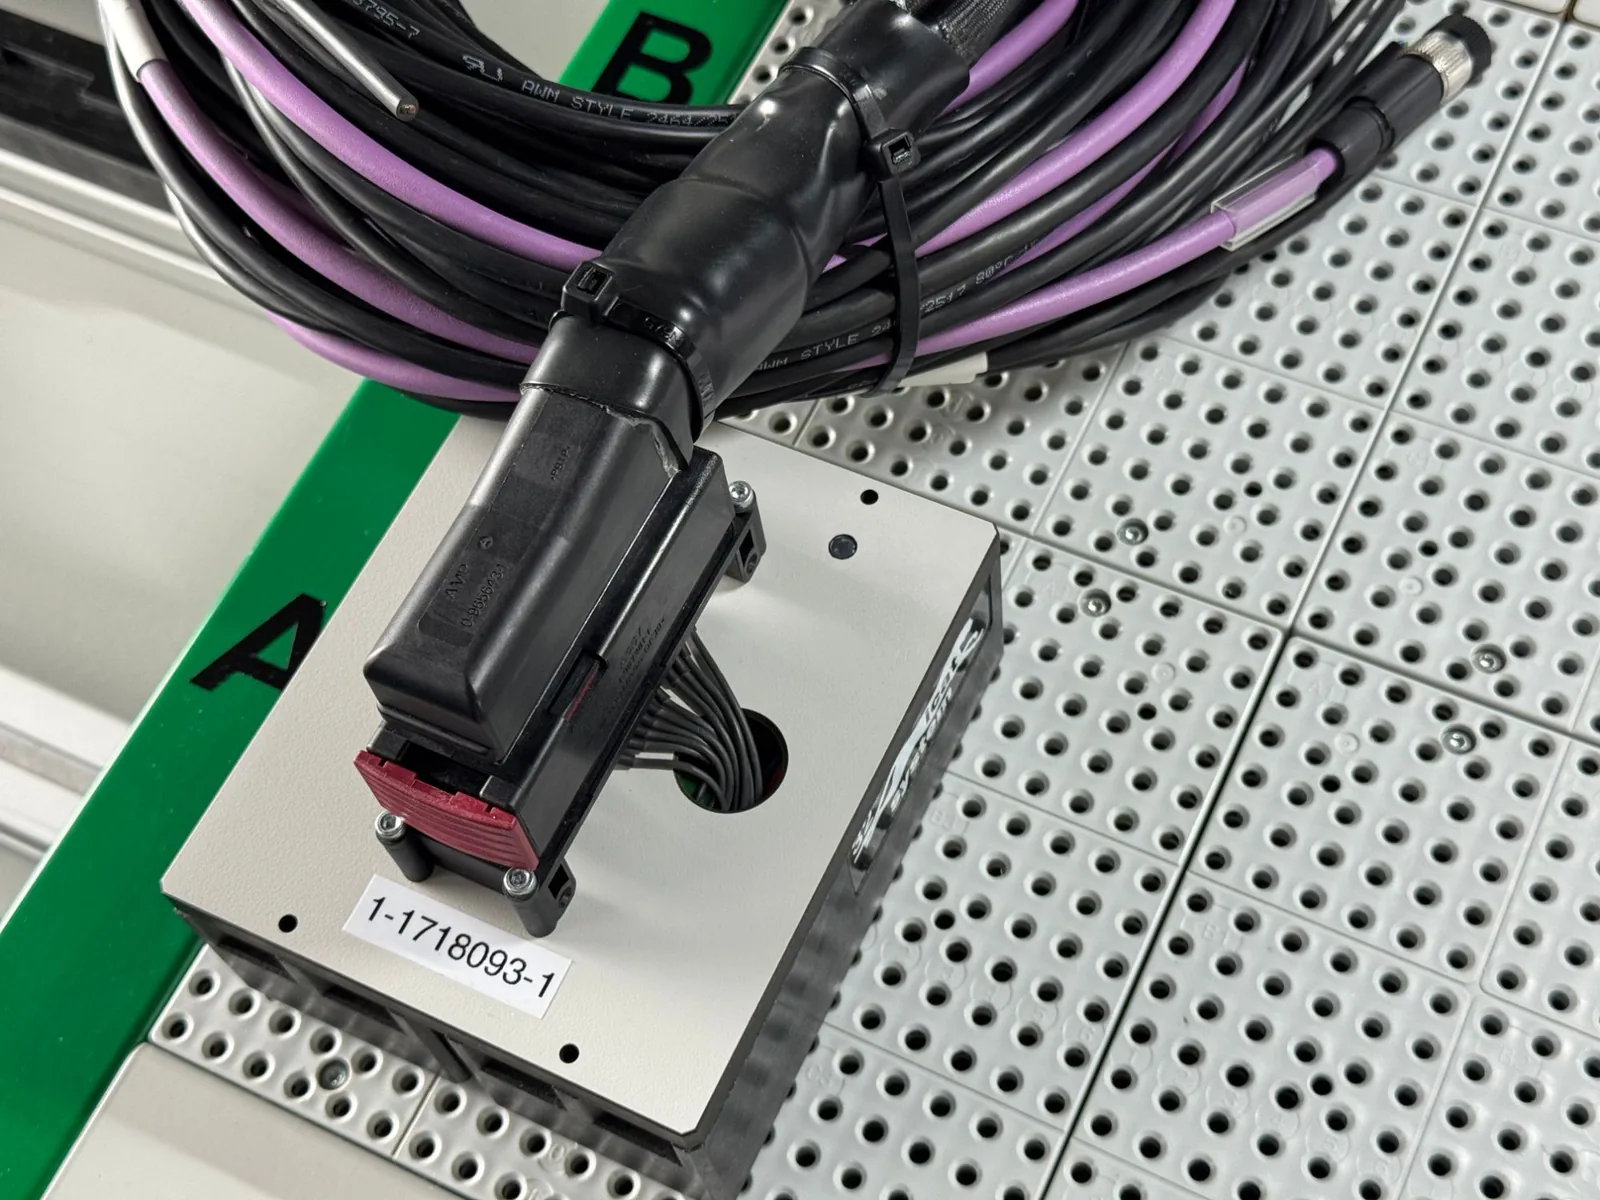
電気最終検査は、Engberts の検査システム(iCAT)2 台で行います。コネクタごとに、相手側コネクタを備えた専用の検査モジュールがあり、固有の番号と DataMatrix コードで識別します。ワイヤーハーネスはコネクタを 1 つずつ差し込んでいきます。検査ソフトウェアが手順を案内し、結果をその場で作業場所に表示します。
開放端のワイヤーハーネスは、検査ボードの上で検査します。それぞれの電線端にマーキングを施し、クランプで接触させます。
- ピンアサイン:各ケーブルが正しい端子に接続されているか?
- 導通:断線はないか?
- 短絡:分離しておくべきケーブル同士がつながっていないか?
- 耐電圧や機能など、要求に応じたその他の検査
ステップ 3:記録とトレーサビリティ
検査記録は、ご要望に応じて納入ごとに作成します。当社の MES により、すべての納入は 1 本の電線単位までトレーサビリティを確保しています。使用した材料から完成したワイヤーハーネスまでさかのぼれます。
詳しくは検査・ドキュメントと技術記事ワイヤーハーネスの検査をご覧ください。