圧着:加熱なし、高速、工程が安定
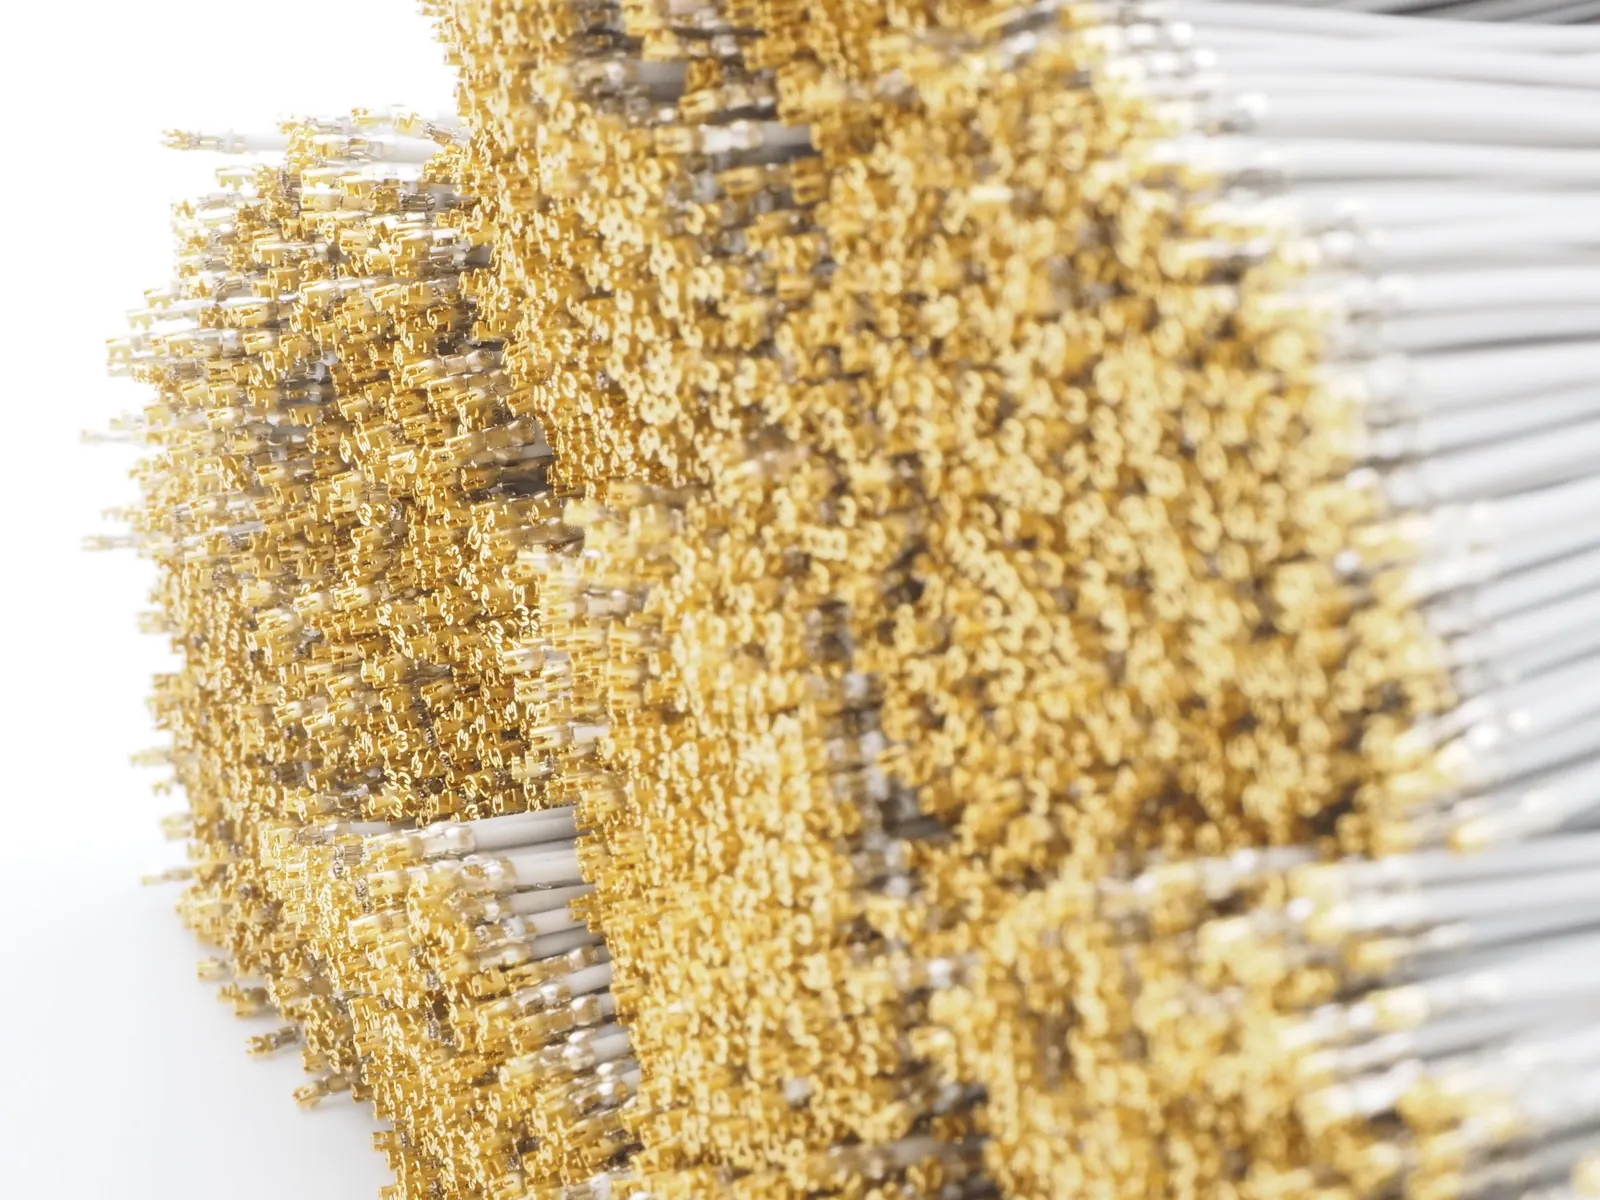
圧着では、ストリップした導体の周囲に、端子のバレルを工具で圧縮します。導体とバレルは塑性変形し、すき間のない機械的に強固な接続部をつくります。加熱も追加材料も使いません。2 つ目の圧着部は多くの場合、絶縁体を抱え込み、ストレインリリーフとして働きます。
圧着がケーブルアッセンブリ加工の標準工法である理由は、自動化でき、工程のなかで監視できることにあります。圧着力監視は、圧着 1 回ごとの荷重波形を基準と比較します。圧着高さも測定します。前提となるのは、正しい端子、適切な工具、そして端子に合った導体断面積です。
はんだ付け:はんだ端子とプリント基板向け
はんだ付けでは、溶けたはんだが導体と端子を接続します。はんだ端子、プリント基板(PCB)、一部のコネクタには適した方法です。ただし、あとで振動を受けるより線には注意が必要です。はんだがより線に染み上がって硬い部分ができ、動きによってそこから折れることがあります。そのため、予備はんだをした導体の端は、原則として圧着端子やねじ端子には使いません。
はんだ付けには経験と的確な温度管理が必要で、電子部品を扱う場合は ESD 対策も欠かせません。Powertune では、はんだ付けと予備はんだの作業を ESD 保護された作業場所で行います。
超音波接合:追加材料を使わない接続点
超音波接合では、加圧しながら高周波の機械的な振動を加えて、より線どうしを接合します。はんだもスリーブも使わずに、金属どうしが一体化した非常にコンパクトな接続部ができます。代表的な用途はスプライスです。複数のケーブルが 1 か所に集まる電気的な接続点で、ワイヤーハーネスのアース分岐や電源分岐などに使われます。
品質は、断面積ごとに適したパラメータを選べるかどうかで決まります。Powertune では、超音波スプライスを Schunk Minic III で製作します。
どの工法をどの用途に?
- 圧着:コネクタ内の端子、丸形端子、フェルール端子の標準工法です(自動化でき、工程監視もできます)。
- はんだ付け:はんだ端子、プリント基板、特殊なケースに使います。振動を受ける箇所のより線は圧着が適しています。
- 超音波接合:複数のケーブルをまとめるスプライスや接続点に使います(コンパクトで、追加材料が不要です)。
お客様のプロジェクトにどの技術が合うかは、開発・設計の段階で、端子、断面積、使用環境、数量に応じて決めます。