Etapa 1: monitorado enquanto o cabo é produzido
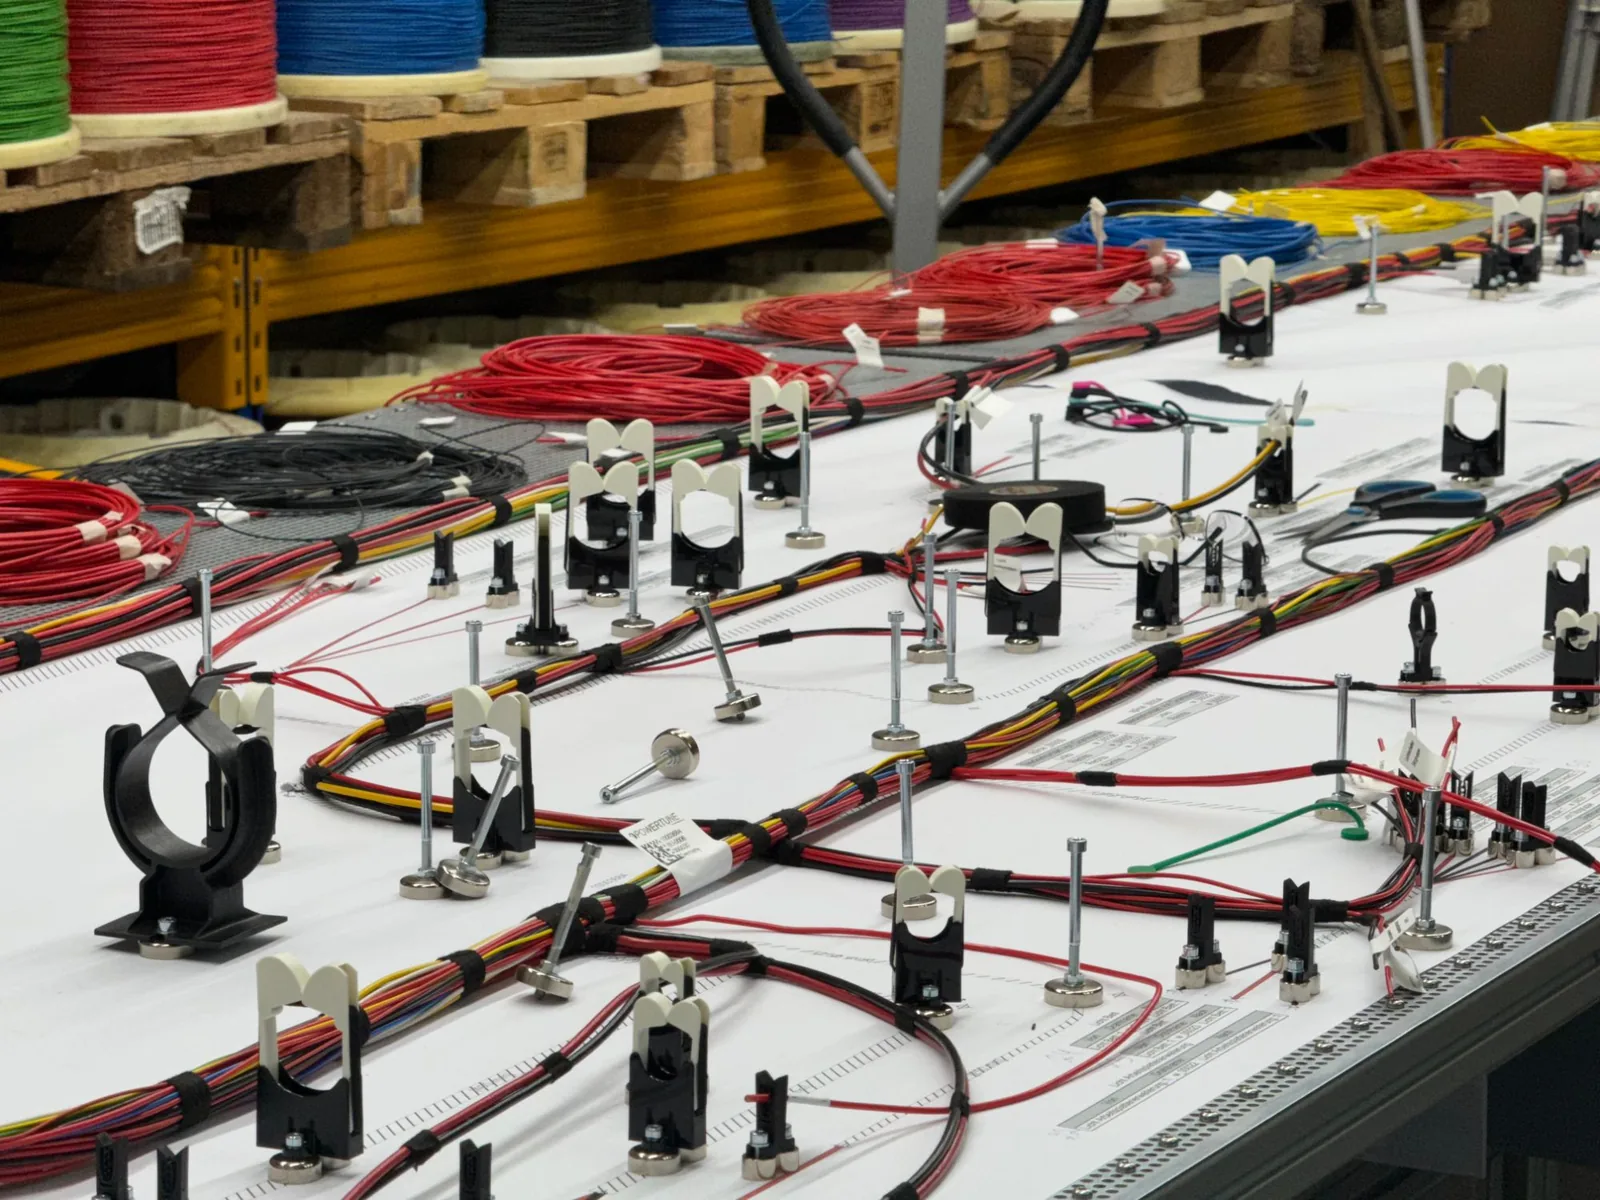
Na máquina automática de cabos Komax Gamma 450, o monitoramento da força de crimpagem registra a curva de força de cada crimp e detecta desvios, como fios do condutor faltando. O monitoramento de incisão avisa quando uma lâmina toca o condutor durante a decapagem. Câmeras verificam a decapagem e o assentamento das vedações individuais; os cabos com defeito são cortados e retirados do processo.
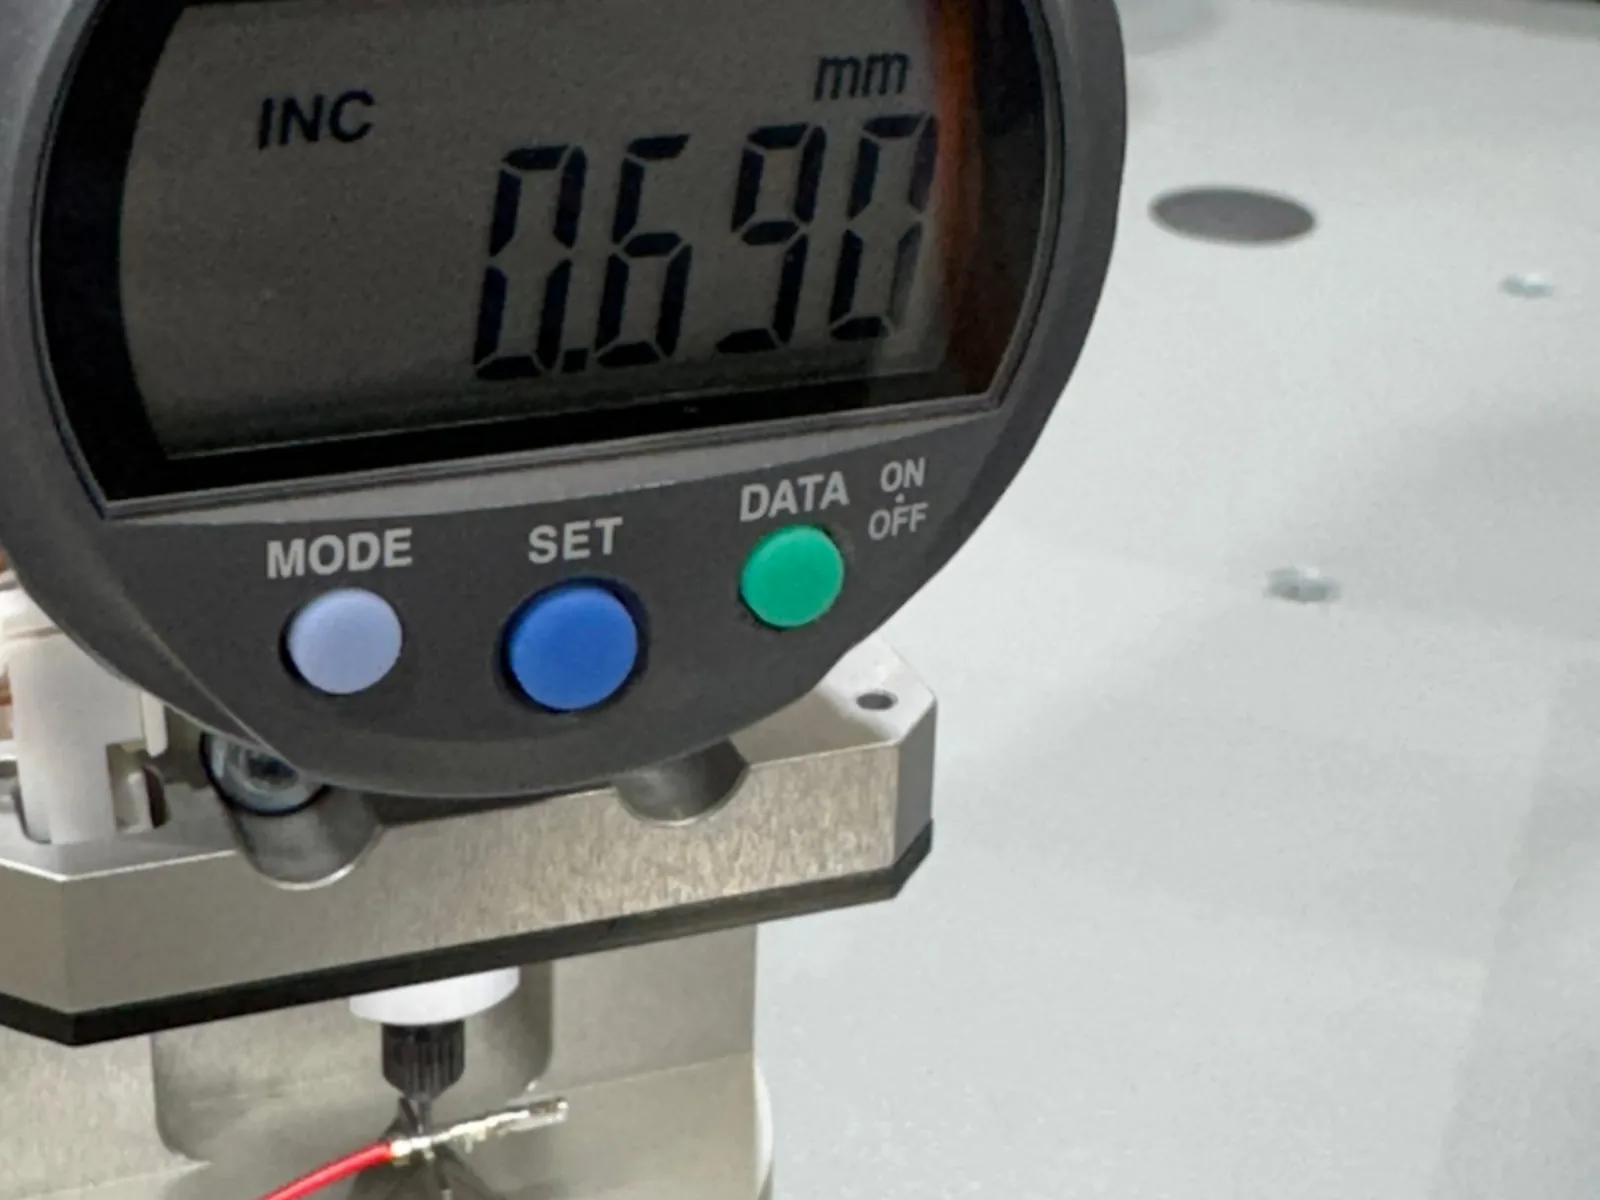
Antes de um pedido começar, a altura de crimpagem é medida com o aparelho Komax 341. Se ela divergir do valor nominal, a produção não começa.
Etapa 2: o teste final no chicote elétrico pronto
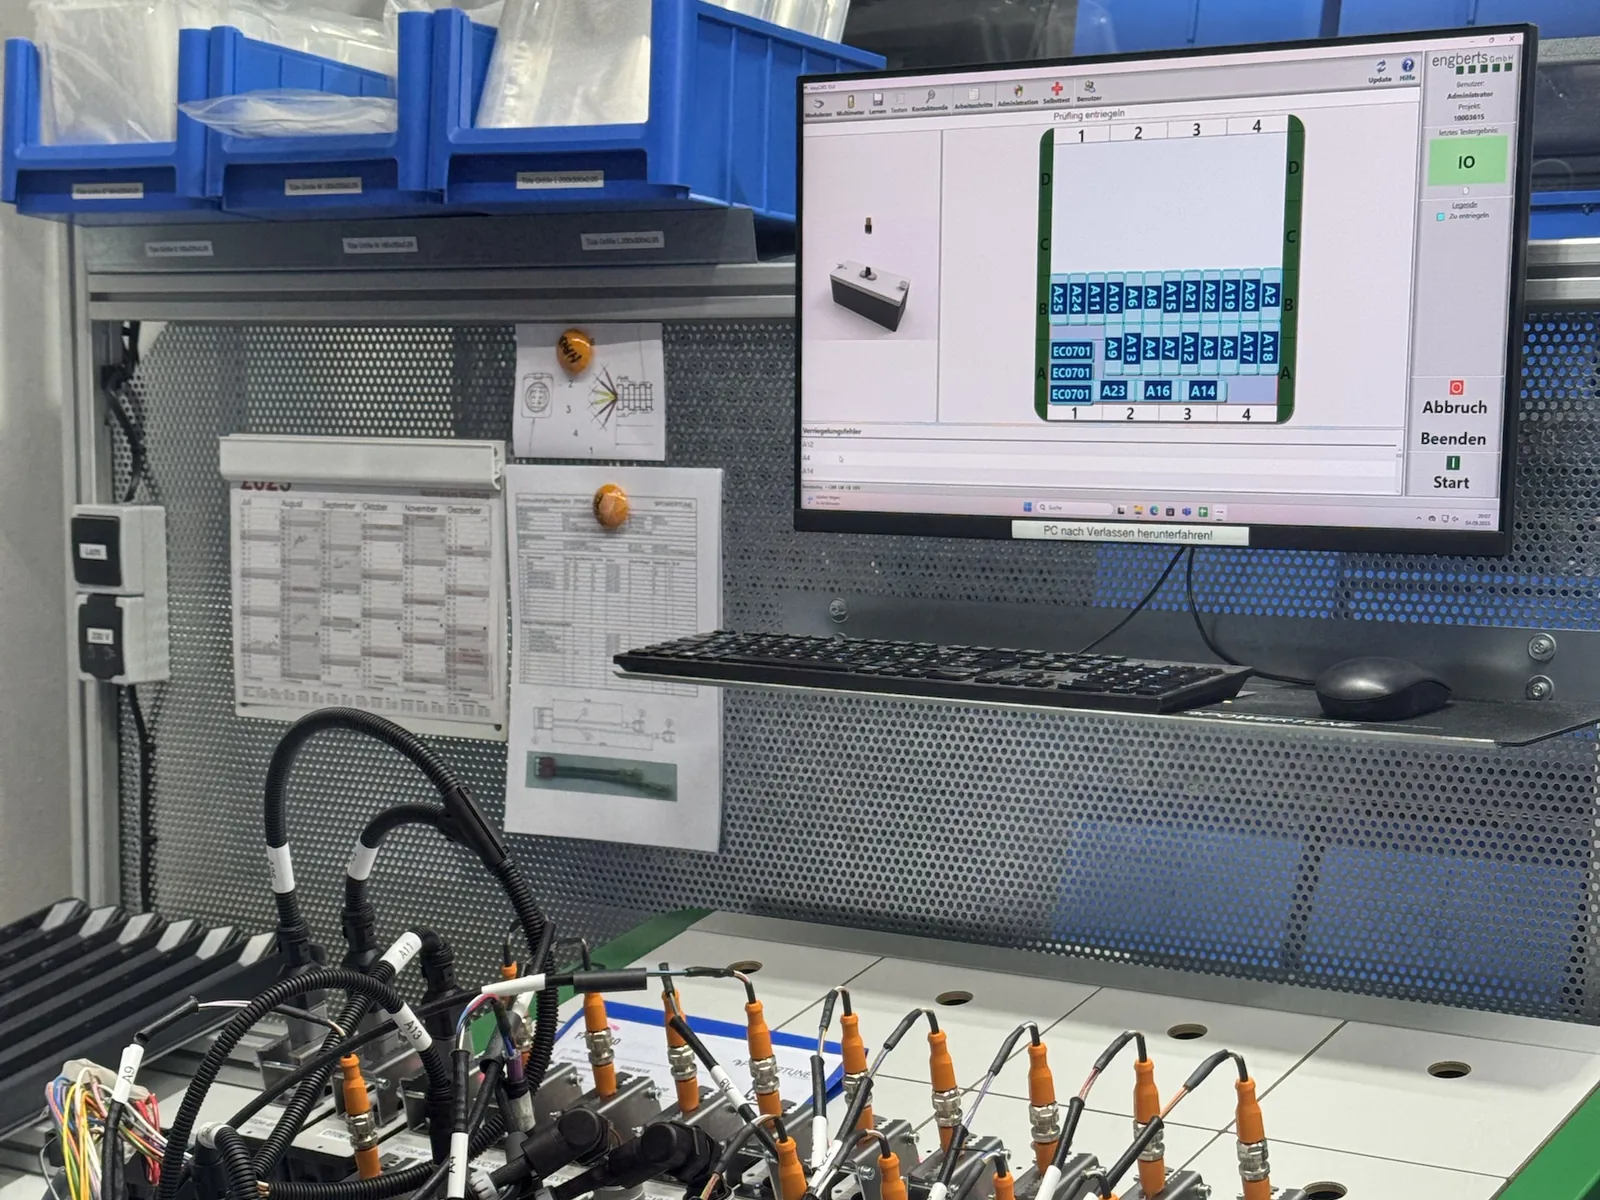
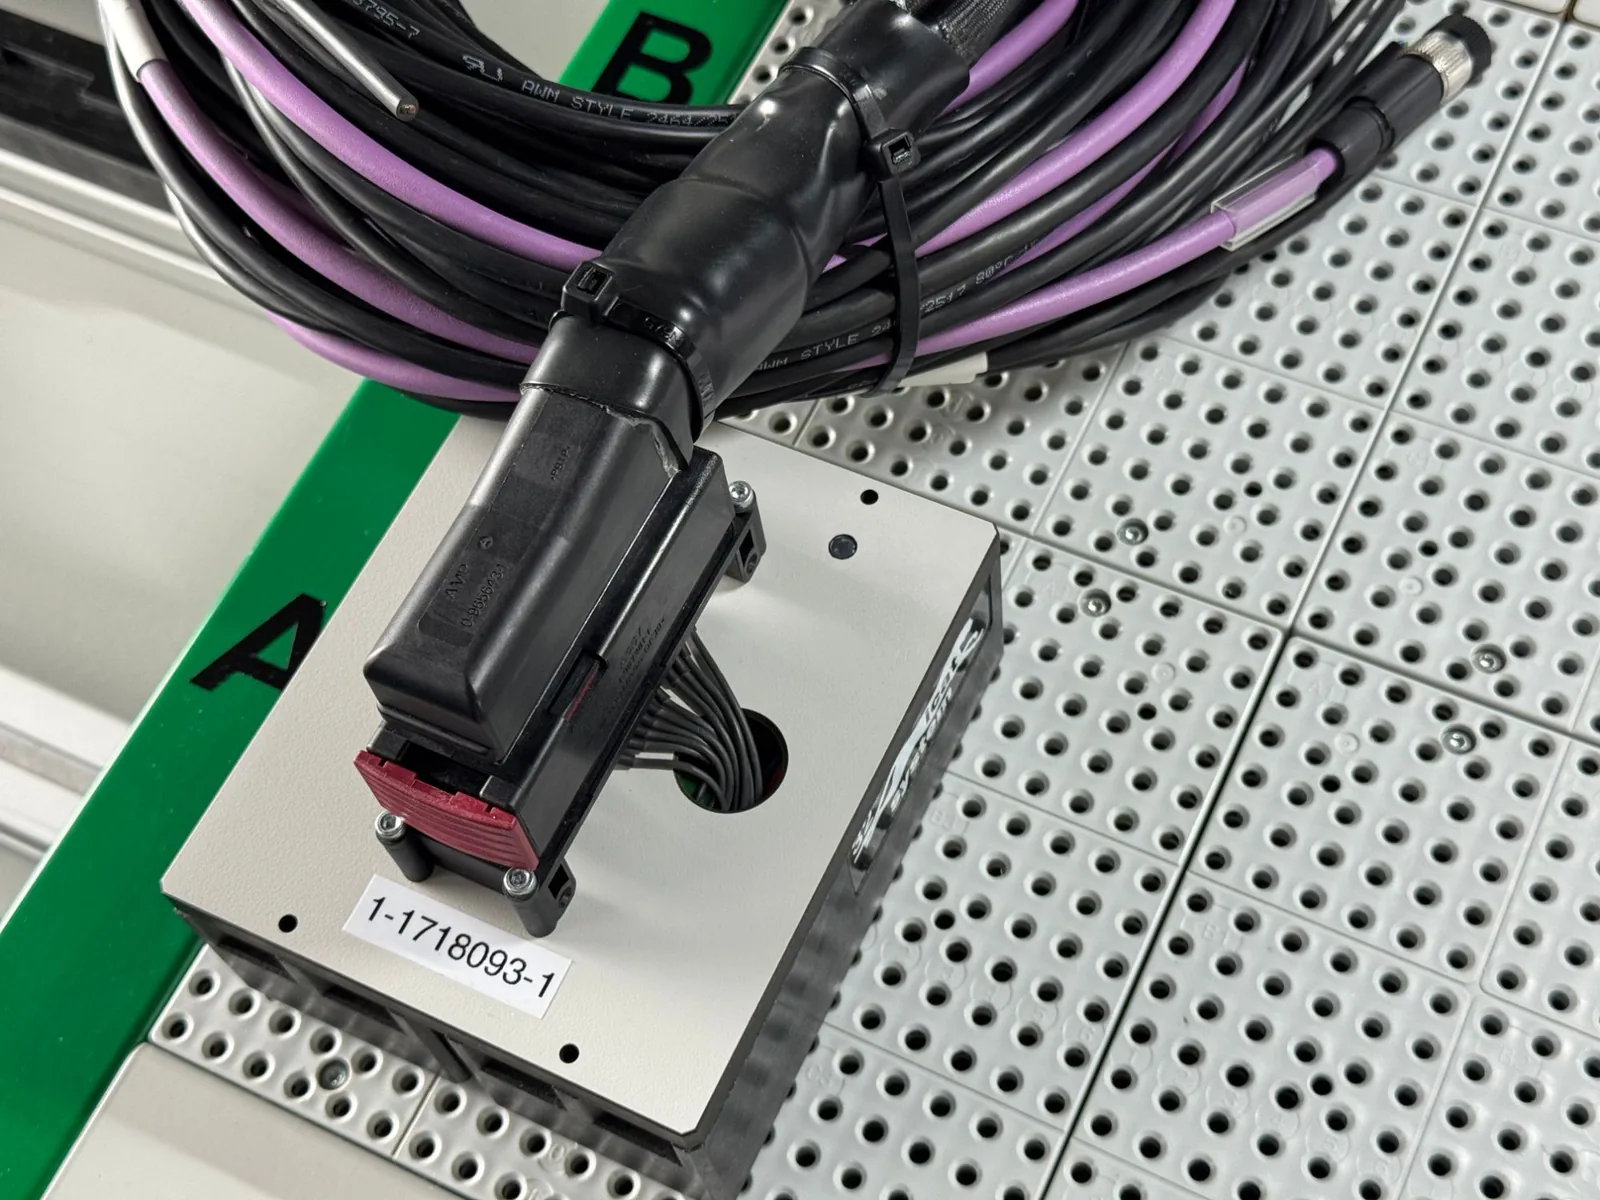
O teste elétrico final é feito em dois sistemas de teste da Engberts (iCAT). Para cada conector existe um módulo de teste correspondente, com o conector de contraparte, identificado por número próprio e código DataMatrix. O chicote elétrico é encaixado conector por conector; o software de teste conduz o processo e mostra o resultado diretamente no posto de trabalho.
Chicotes elétricos com extremidades de cabo abertas são testados em painéis de teste: cada extremidade é identificada e contatada por um borne.
- Pinagem: cada cabo chega ao contato correto?
- Continuidade: há interrupções?
- Curto-circuito: há cabos ligados entre si que deveriam estar separados?
- Outros ensaios, como alta tensão ou função, conforme a exigência
Etapa 3: comprovação e rastreabilidade
Emitimos relatórios de teste a cada entrega, sob solicitação. Pelo nosso MES, cada entrega é rastreável até o cabo individual, do material empregado ao chicote elétrico pronto.
Mais sobre isso em Teste e documentação e no artigo técnico Testar o chicote elétrico.