- Strona główna
- Aktualności
- Tak kontrolujemy każdą wiązkę kablową
Tak kontrolujemy każdą wiązkę kablową
Kontrolujemy dwukrotnie: każdy krok obróbki w maszynie oraz gotową wiązkę kablową na końcu. Spojrzenie na nasz łańcuch kontroli.
Krok 1: kontrola już podczas powstawania przewodu
Na w pełni automatycznej maszynie Komax Gamma 450 monitorowanie siły zaciskania rejestruje przebieg siły przy każdym zagniocie i wykrywa odchylenia, na przykład brakujące druty linki. Monitorowanie nacięcia zgłasza, gdy nóż podczas usuwania izolacji dotknie żyły. Kamery sprawdzają odizolowanie i osadzenie uszczelek; wadliwe przewody są przecinane i wyprowadzane z procesu.
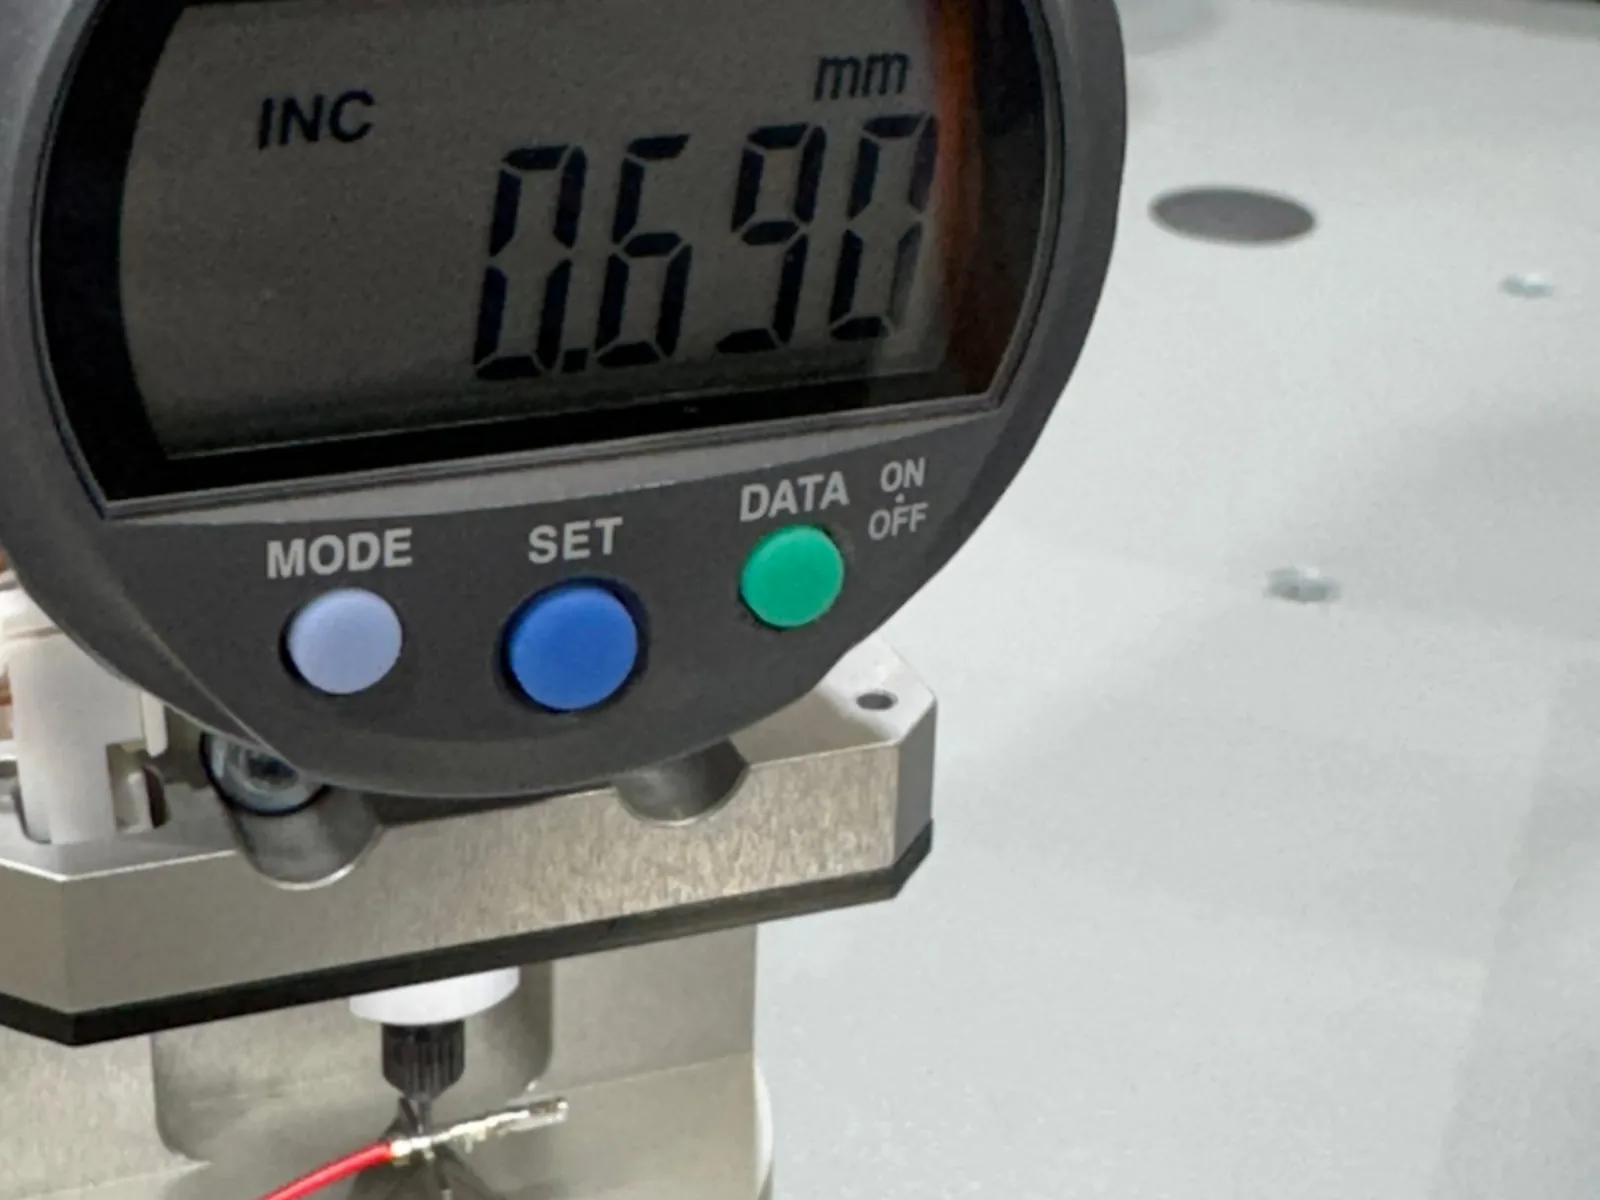
Zanim ruszy zlecenie, wysokość zagniotu jest mierzona przyrządem Komax 341. Jeśli odbiega ona od wartości zadanej, produkcja się nie rozpoczyna.
Krok 2: kontrola końcowa gotowej wiązki kablowej
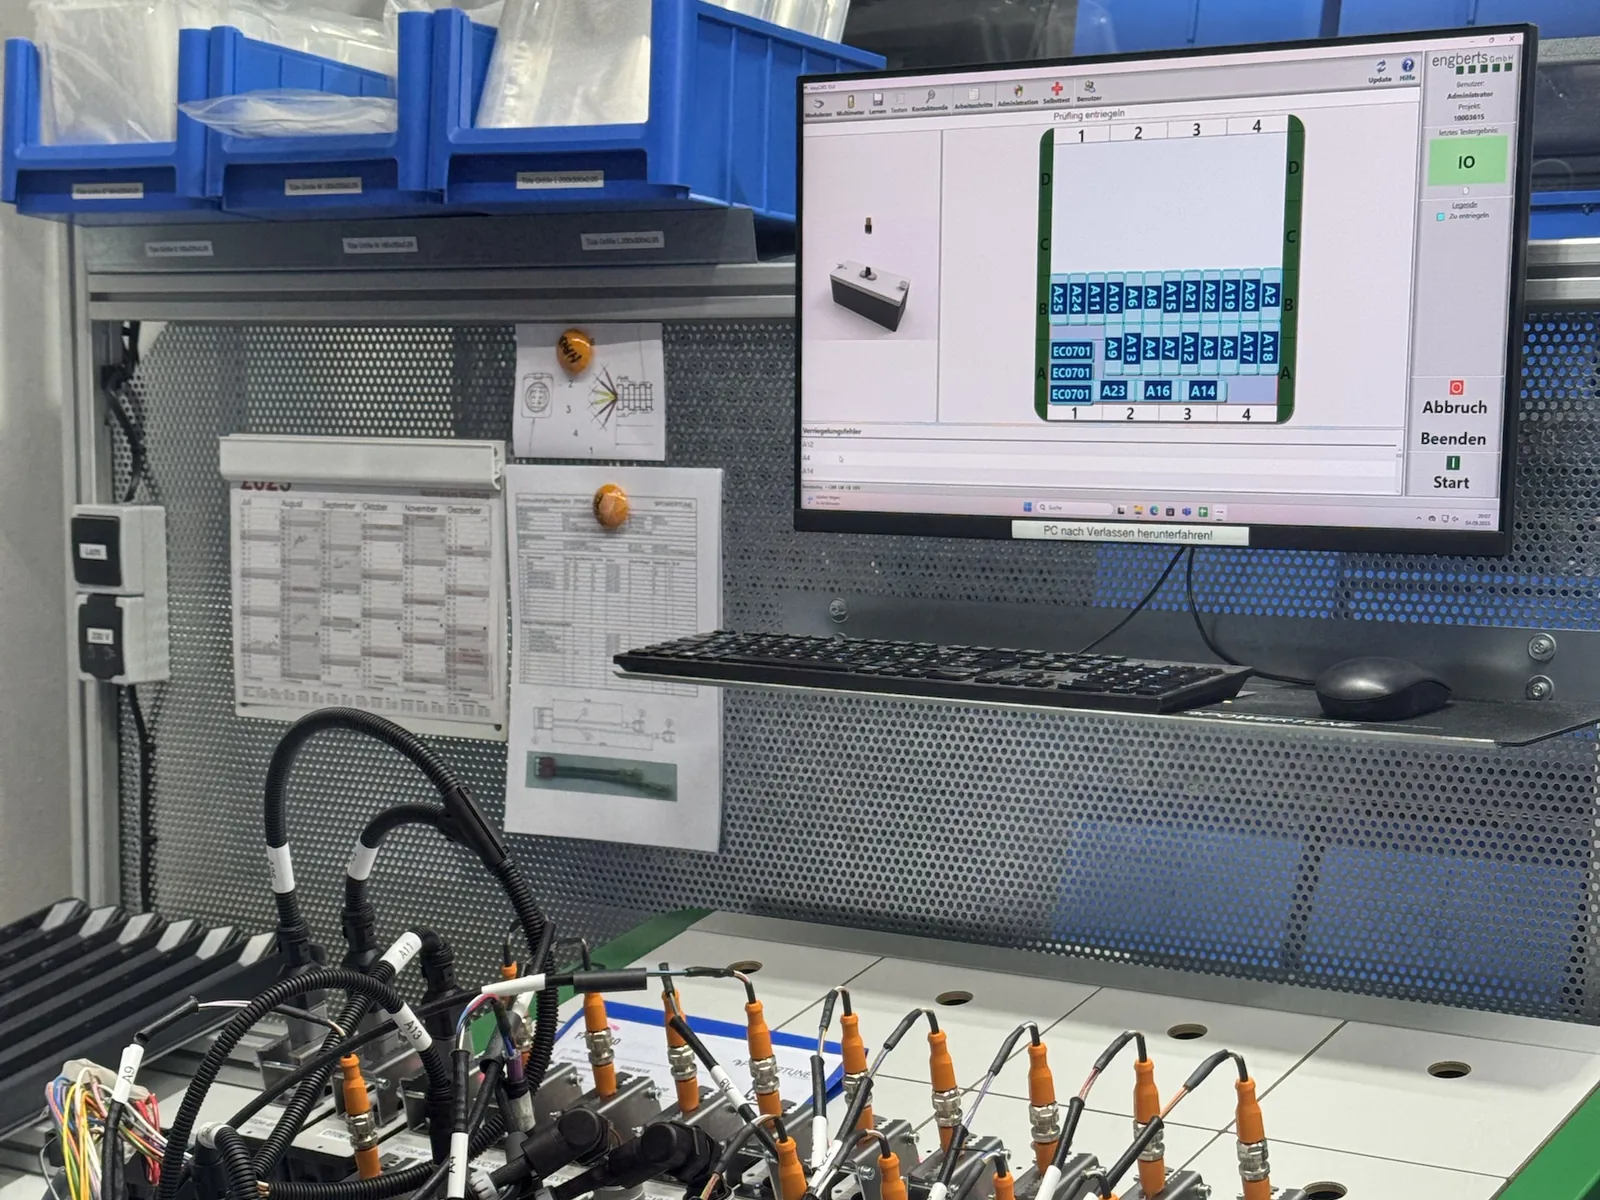
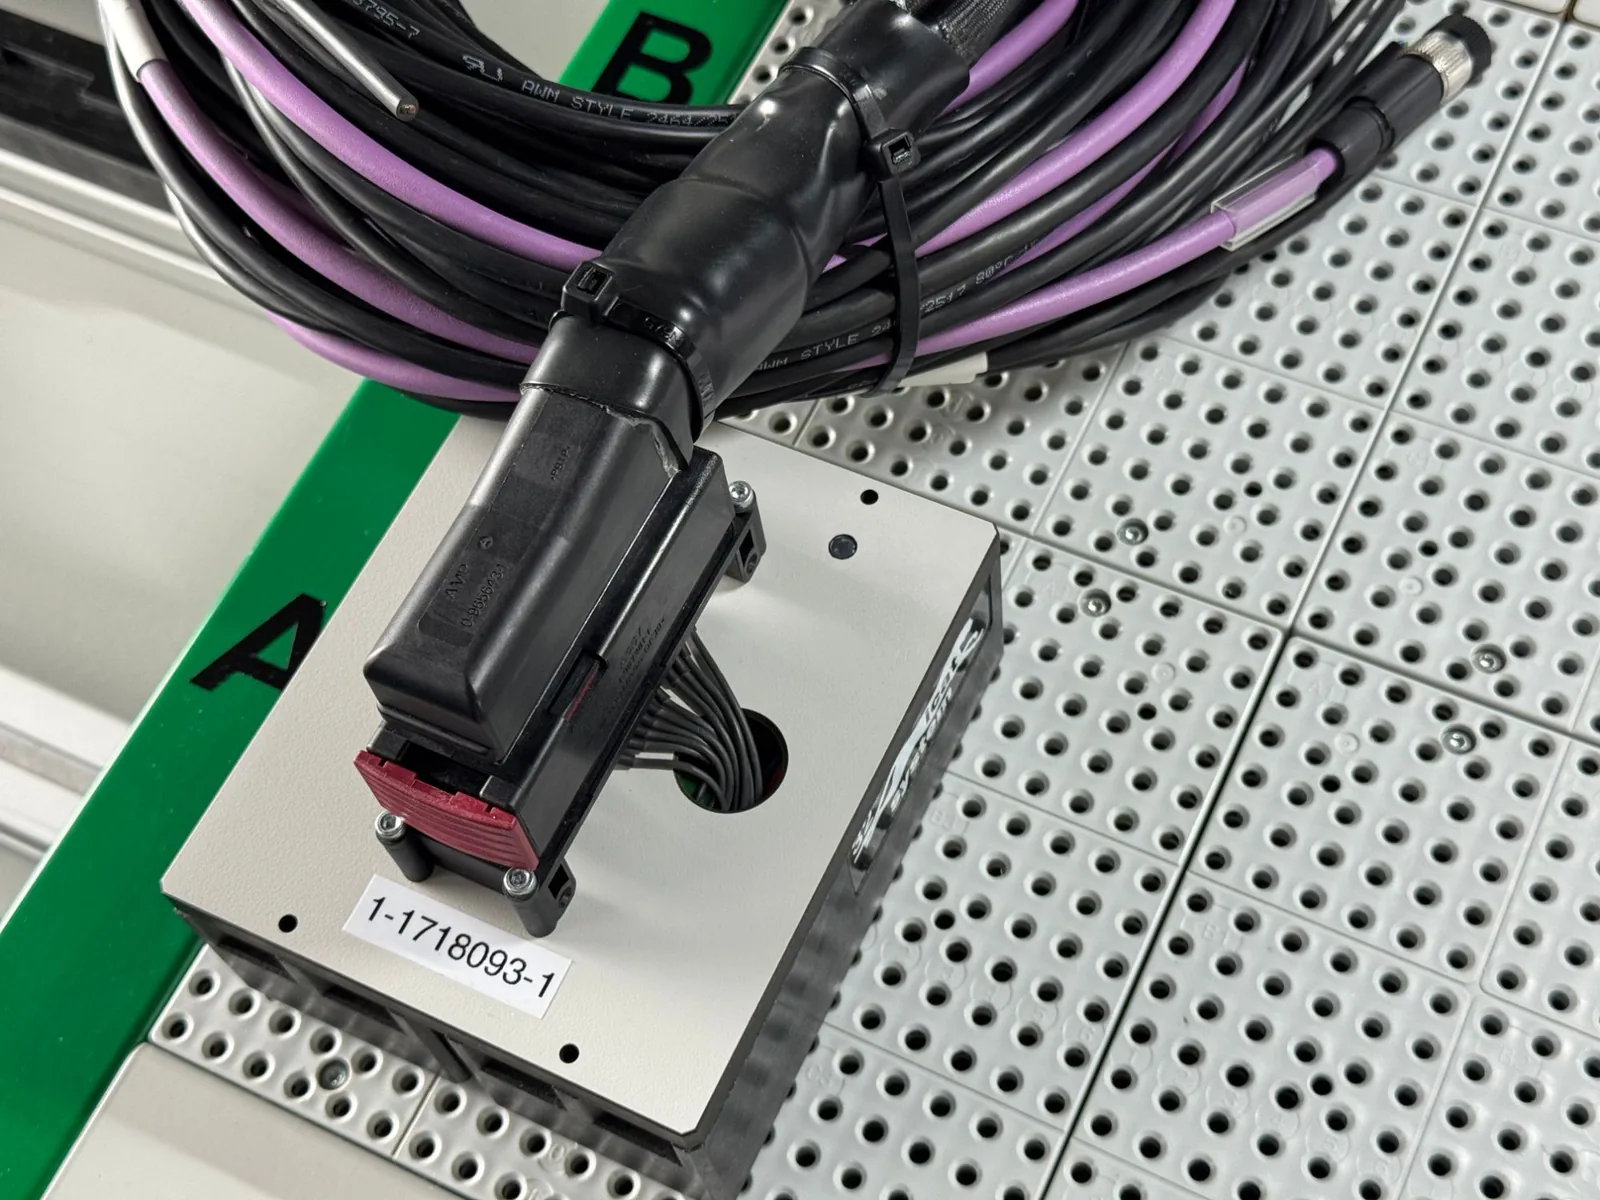
Elektryczna kontrola końcowa odbywa się na dwóch systemach kontrolnych firmy Engberts (iCAT). Do każdego złącza jest dopasowany moduł testowy ze złączem współpracującym, oznaczony własnym numerem i kodem DataMatrix. Wiązkę podłącza się złącze po złączu; oprogramowanie kontrolne prowadzi przez cały przebieg i pokazuje wynik bezpośrednio na stanowisku pracy.
Wiązki z otwartymi końcami przewodów kontrolujemy na tablicach testowych: każdy koniec jest opisany i stykany przez zacisk.
- Obsadzenie styków: czy każdy przewód trafia na właściwy styk?
- Ciągłość: czy nie ma przerw?
- Zwarcie: czy nie są połączone przewody, które muszą być rozdzielone?
- Dalsze badania, jak próba wysokonapięciowa lub kontrola działania, zależnie od wymagań
Krok 3: dowód i identyfikowalność
Protokoły kontroli sporządzamy na życzenie do każdej dostawy. Dzięki naszemu systemowi MES każda dostawa jest identyfikowalna aż do pojedynczego przewodu, od użytego materiału po gotową wiązkę kablową.
Więcej w dziale Kontrola i dokumentacja oraz w artykule Kontrola wiązki kablowej.