- Accueil
- Connaissances
- Contrôler la qualité du sertissage
Contrôler la qualité du sertissage : hauteur, force d’arrachement, coupe micrographique et contrôle de la force
De l’extérieur, un sertissage paraît souvent correct alors qu’il ne l’est pas. Ces méthodes de contrôle montrent si le conducteur et le contact sont réellement reliés de manière fiable.
Caractéristiques d’un bon sertissage
- Tous les brins se trouvent dans le sertissage du conducteur, aucun à l’extérieur
- L’isolation s’arrête avant le sertissage du conducteur et elle est maintenue par le sertissage de l’isolation
- Le conducteur multibrin est visible, mais il ne dépasse pas trop du sertissage
- La hauteur et la largeur de sertissage restent dans la tolérance du fabricant du contact
- Aucune bavure, fissure ou déformation sur le contact
Hauteur de sertissage
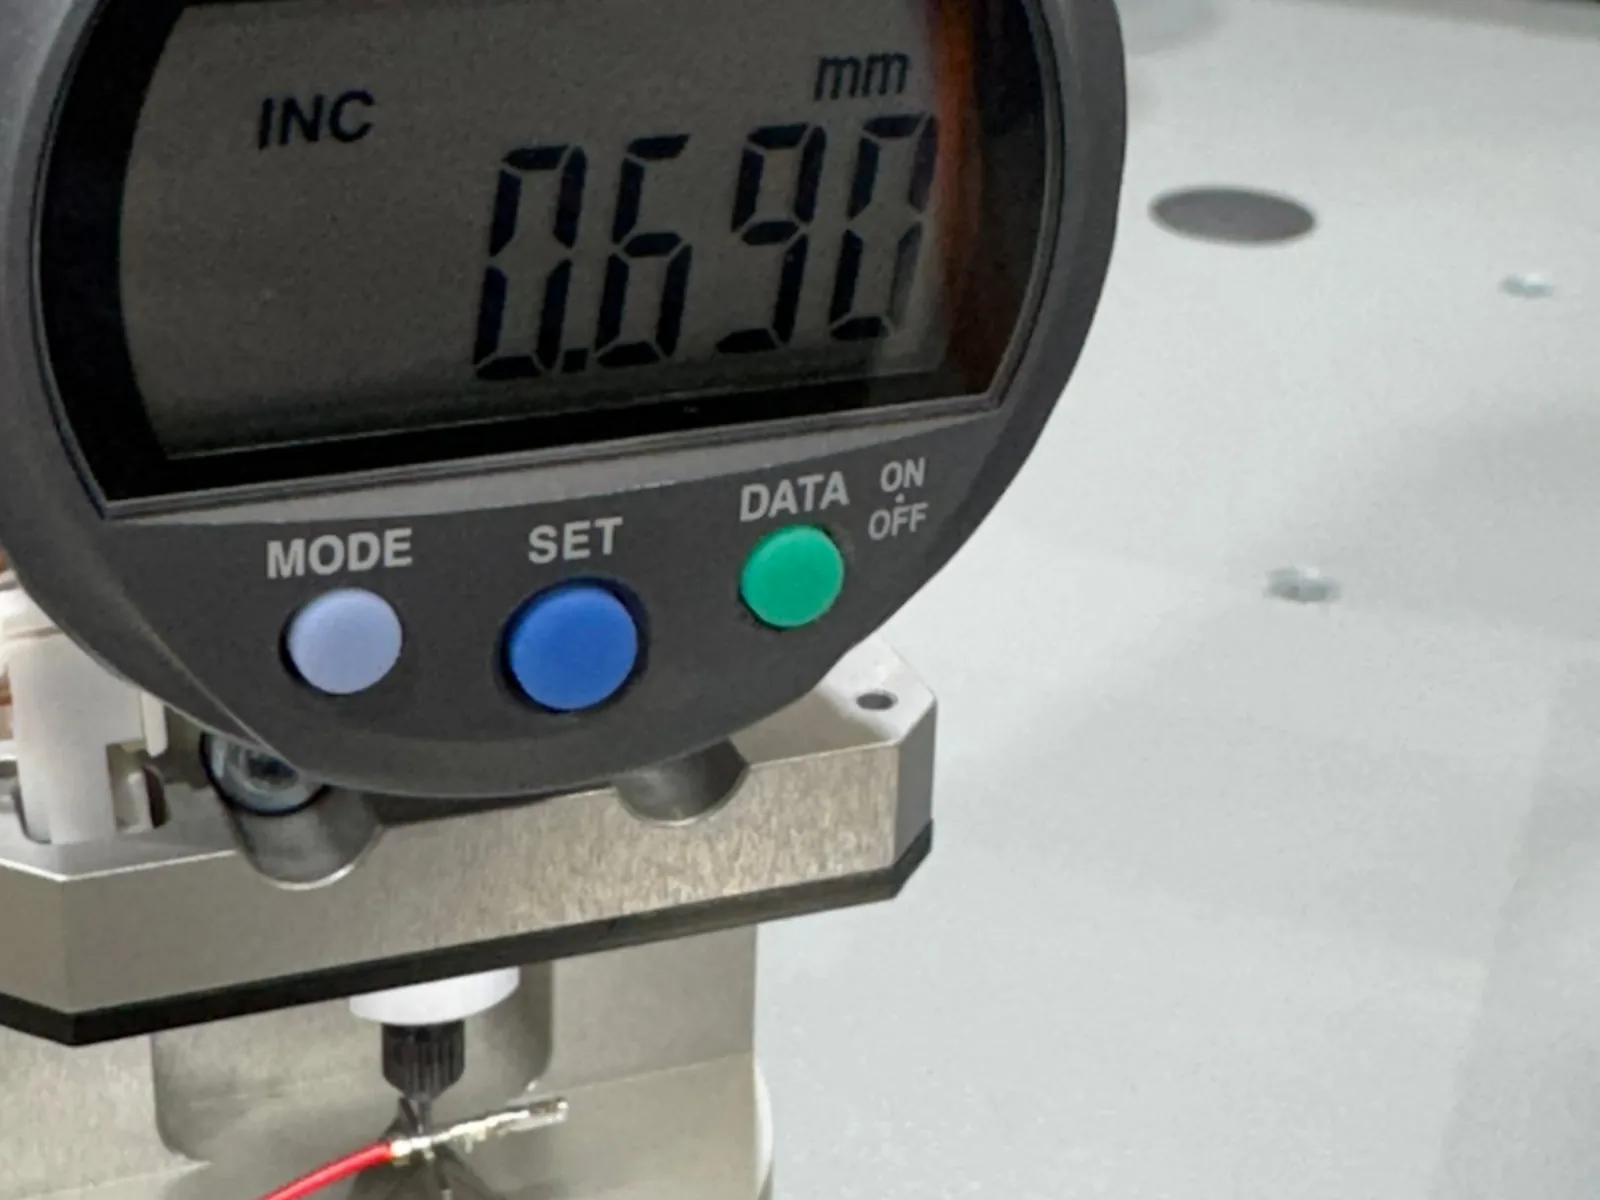
La hauteur de sertissage est la cote la plus importante d’un sertissage. On la mesure sur le sertissage du conducteur avec un appareil de mesure à pointes spéciales, puis on la compare à la valeur de consigne du fabricant du contact. Trop élevée, elle laisse le conducteur lâche ; trop faible, elle écrase ou endommage des brins.
Force d’arrachement
Lors de l’essai de force d’arrachement, on extrait le conducteur du sertissage et on mesure la force nécessaire. Si elle reste inférieure à la valeur minimale, la connexion ne tient pas de manière sûre. L’essai est destructif et se pratique donc par sondage, par exemple lors du réglage.
Coupe micrographique
Pour une coupe micrographique, le sertissage est tronçonné en travers, poli, puis observé au microscope. On voit si les brins sont comprimés de manière homogène, s’il subsiste des vides et si les flancs du sertissage se sont correctement refermés. Les coupes micrographiques sont réalisées le plus souvent lors de la validation de nouvelles combinaisons de contact et d’outil, ainsi que pour l’échantillonnage.
Contrôle de la force de sertissage en série
Comme la hauteur de sertissage, la force d’arrachement et la coupe micrographique ne permettent que des contrôles par sondage, chaque sertissage est surveillé en série au moyen de sa courbe de force. Si la courbe dévie de la référence, par exemple parce que des brins manquent ou que l’isolation a été sertie avec le conducteur, le câble est écarté. Chez Powertune, la machine automatique de coupe et de sertissage surveille ainsi chaque sertissage ; nous contrôlons la hauteur avec un appareil de mesure de la hauteur de sertissage.