Paso 1: supervisión mientras se fabrica el cable
En la máquina automática de procesado de cables Komax Gamma 450, el control de la fuerza de engaste registra la curva de fuerza de cada engaste y detecta desviaciones como la falta de hilos. El control de la incisión avisa cuando una cuchilla toca el conductor durante el pelado. Las cámaras comprueban el pelado y el asiento de las juntas unitarias; los cables defectuosos se cortan en trozos y se retiran del proceso.
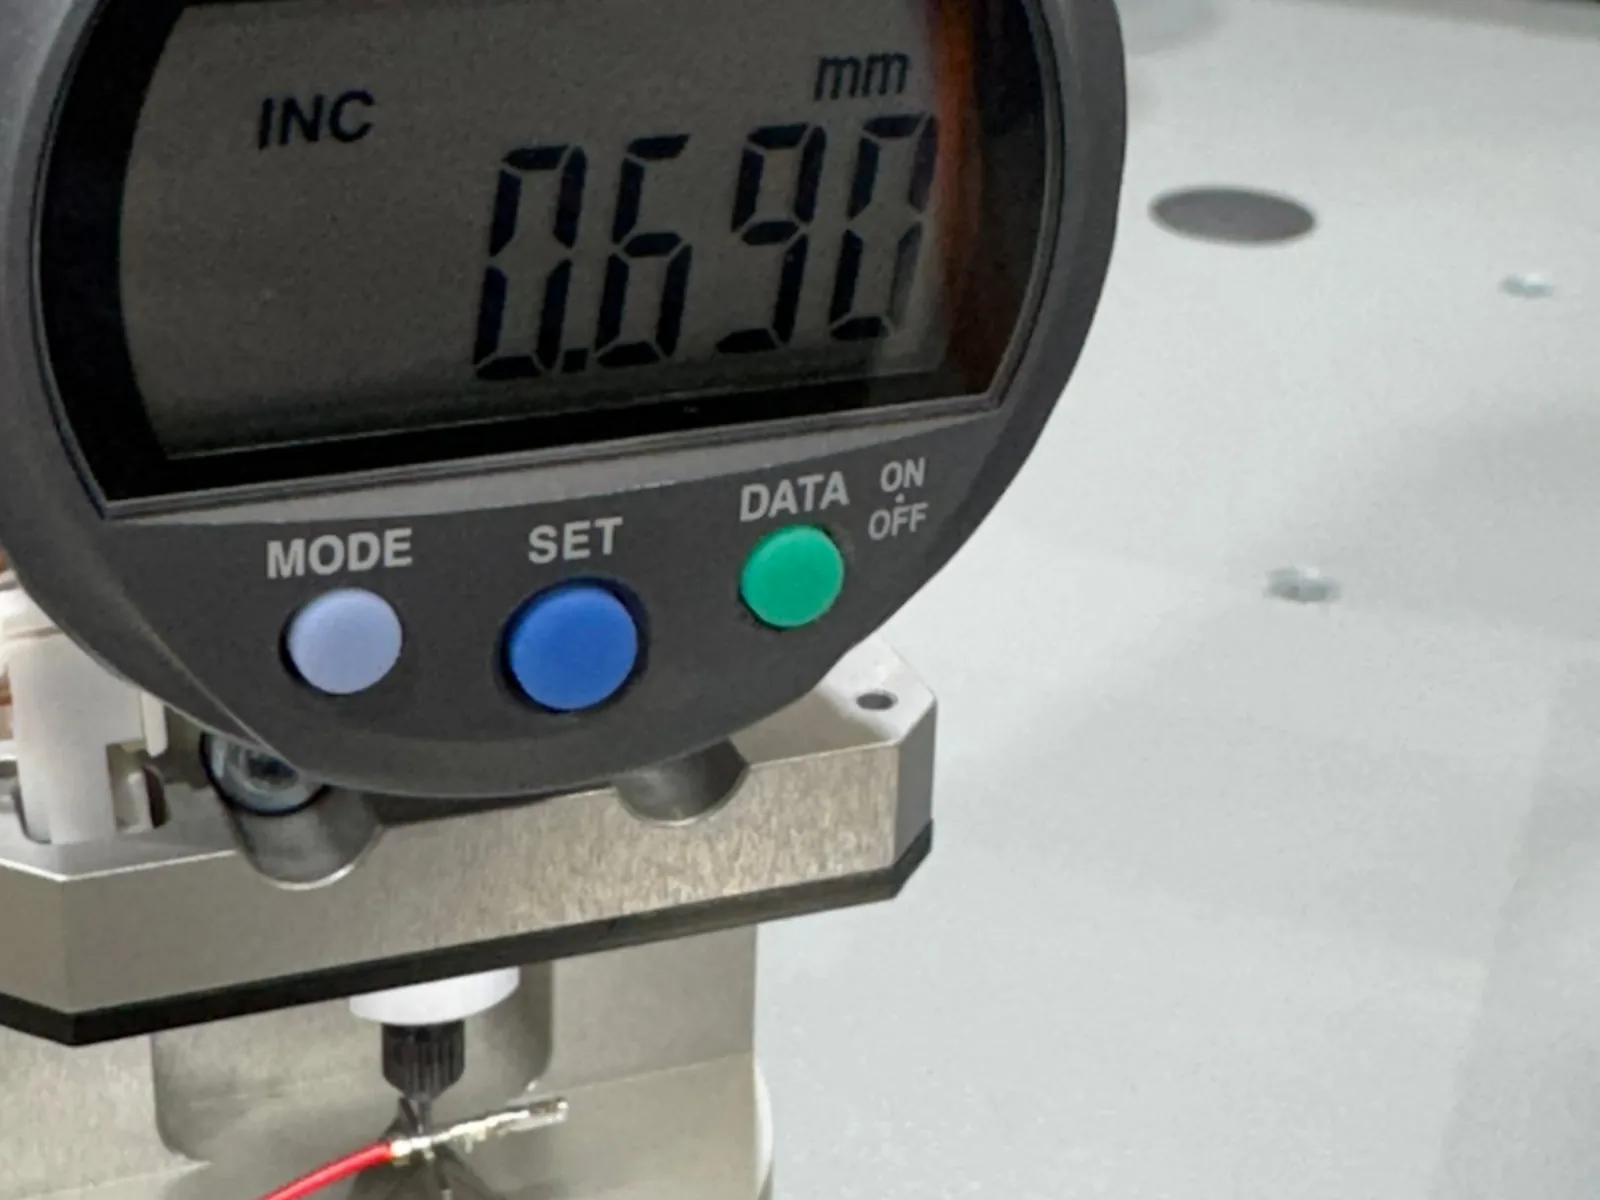
Antes de iniciar un pedido, se mide la altura de engaste con el medidor Komax 341. Si se desvía del valor nominal, la producción no comienza.
Paso 2: la prueba final en el mazo de cables terminado
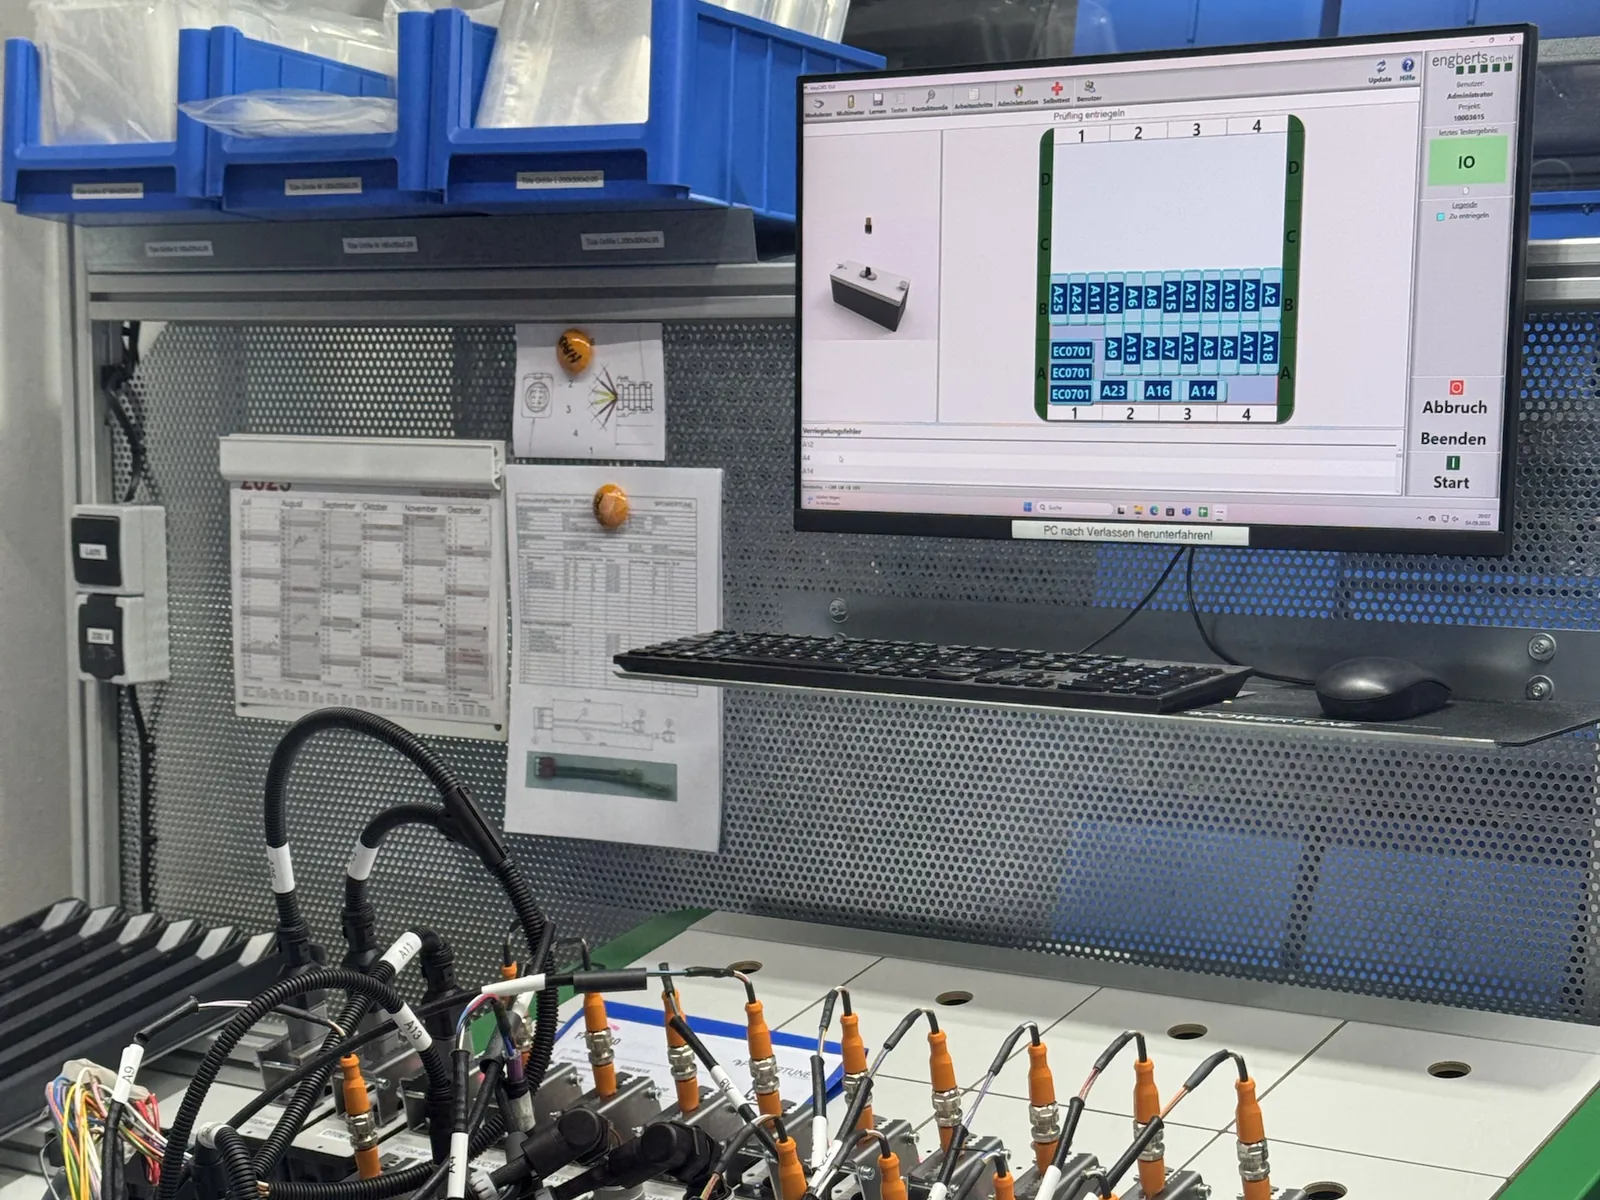
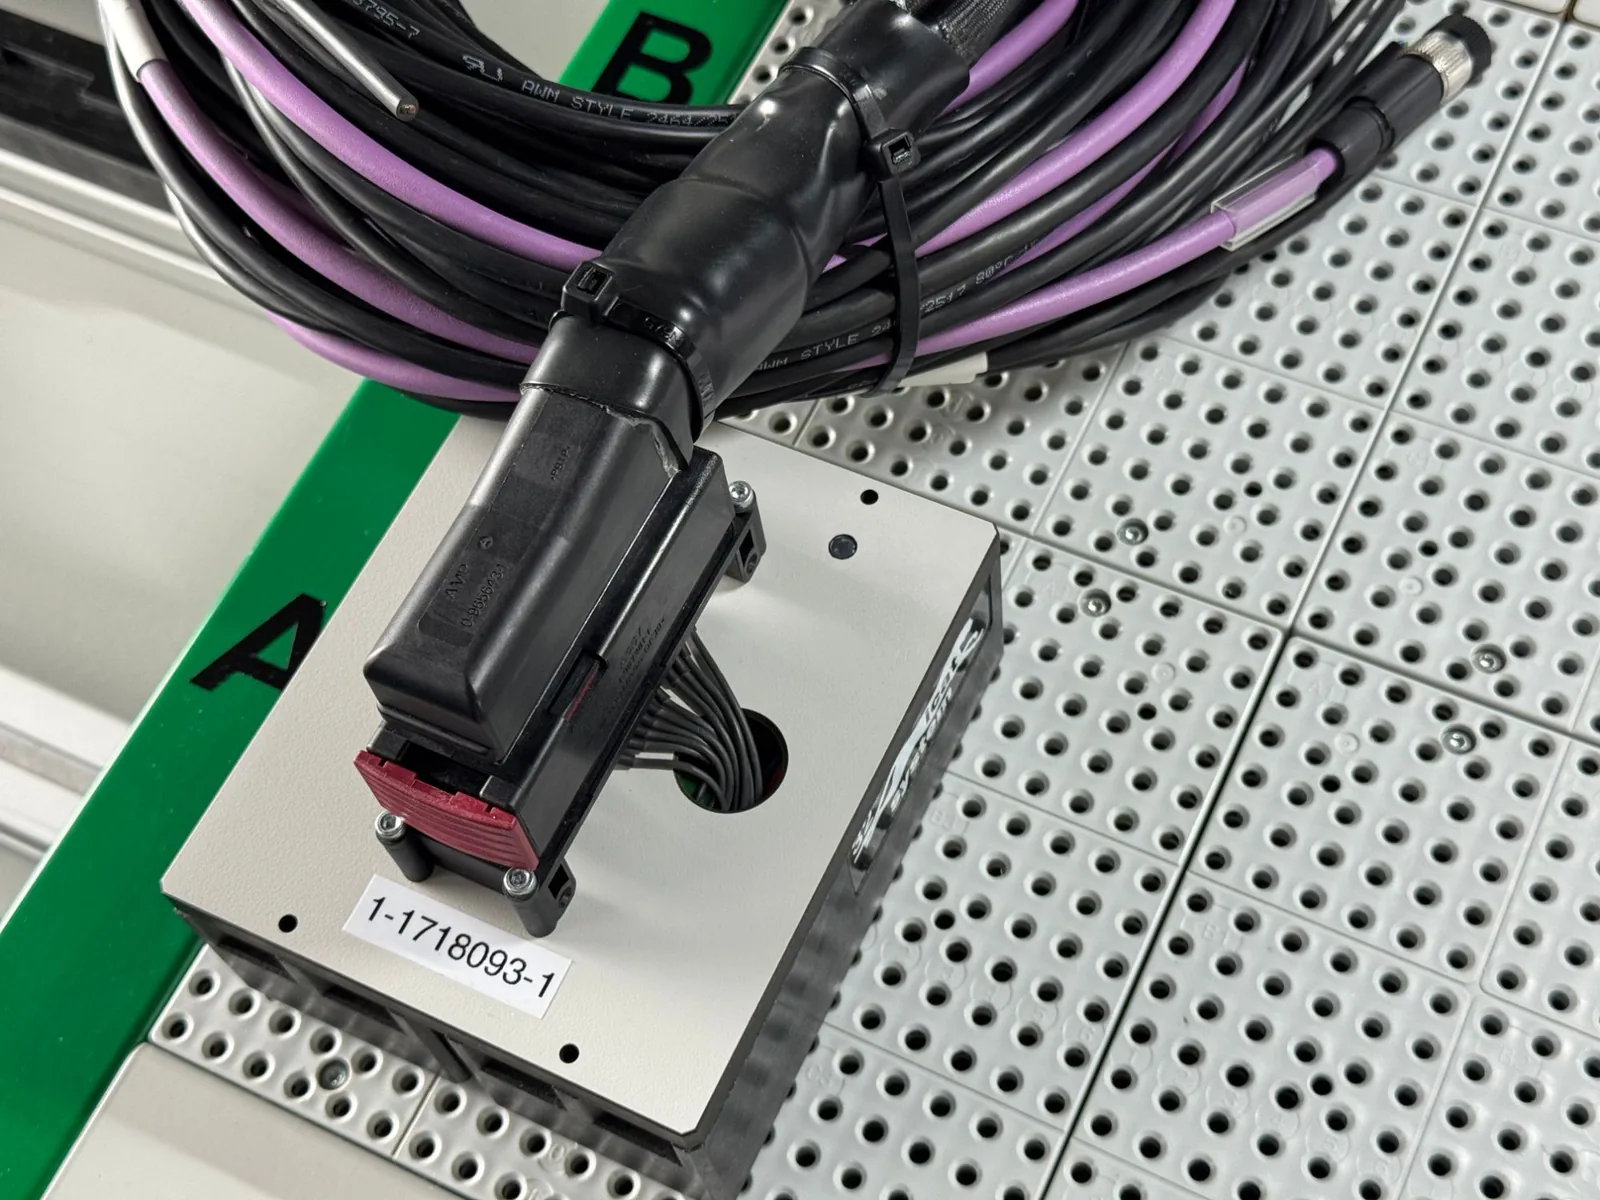
La prueba eléctrica final se realiza en dos sistemas de pruebas de Engberts (iCAT). Para cada conector existe el módulo de prueba correspondiente con el conector homólogo, identificado con un número propio y un código DataMatrix. El mazo de cables se enchufa conector a conector; el software de pruebas guía a través del proceso y muestra el resultado directamente en el puesto de trabajo.
Los mazos de cables con extremos libres los comprobamos en tableros de pruebas: cada extremo está rotulado y se conecta mediante un borne.
- Conexionado: ¿llega cada cable al contacto correcto?
- Continuidad: ¿hay interrupciones?
- Cortocircuito: ¿hay cables unidos que deben estar separados?
- Otras pruebas, como alta tensión o función, según los requisitos
Paso 3: registros y trazabilidad
Elaboramos protocolos de pruebas a petición con cada entrega. Con nuestro MES, cada entrega es trazable hasta el cable individual, desde el material empleado hasta el mazo de cables terminado.
Encontrará más información en Pruebas y documentación y en el artículo Comprobar el mazo de cables.