Krimpning: kall, snabb, processäker
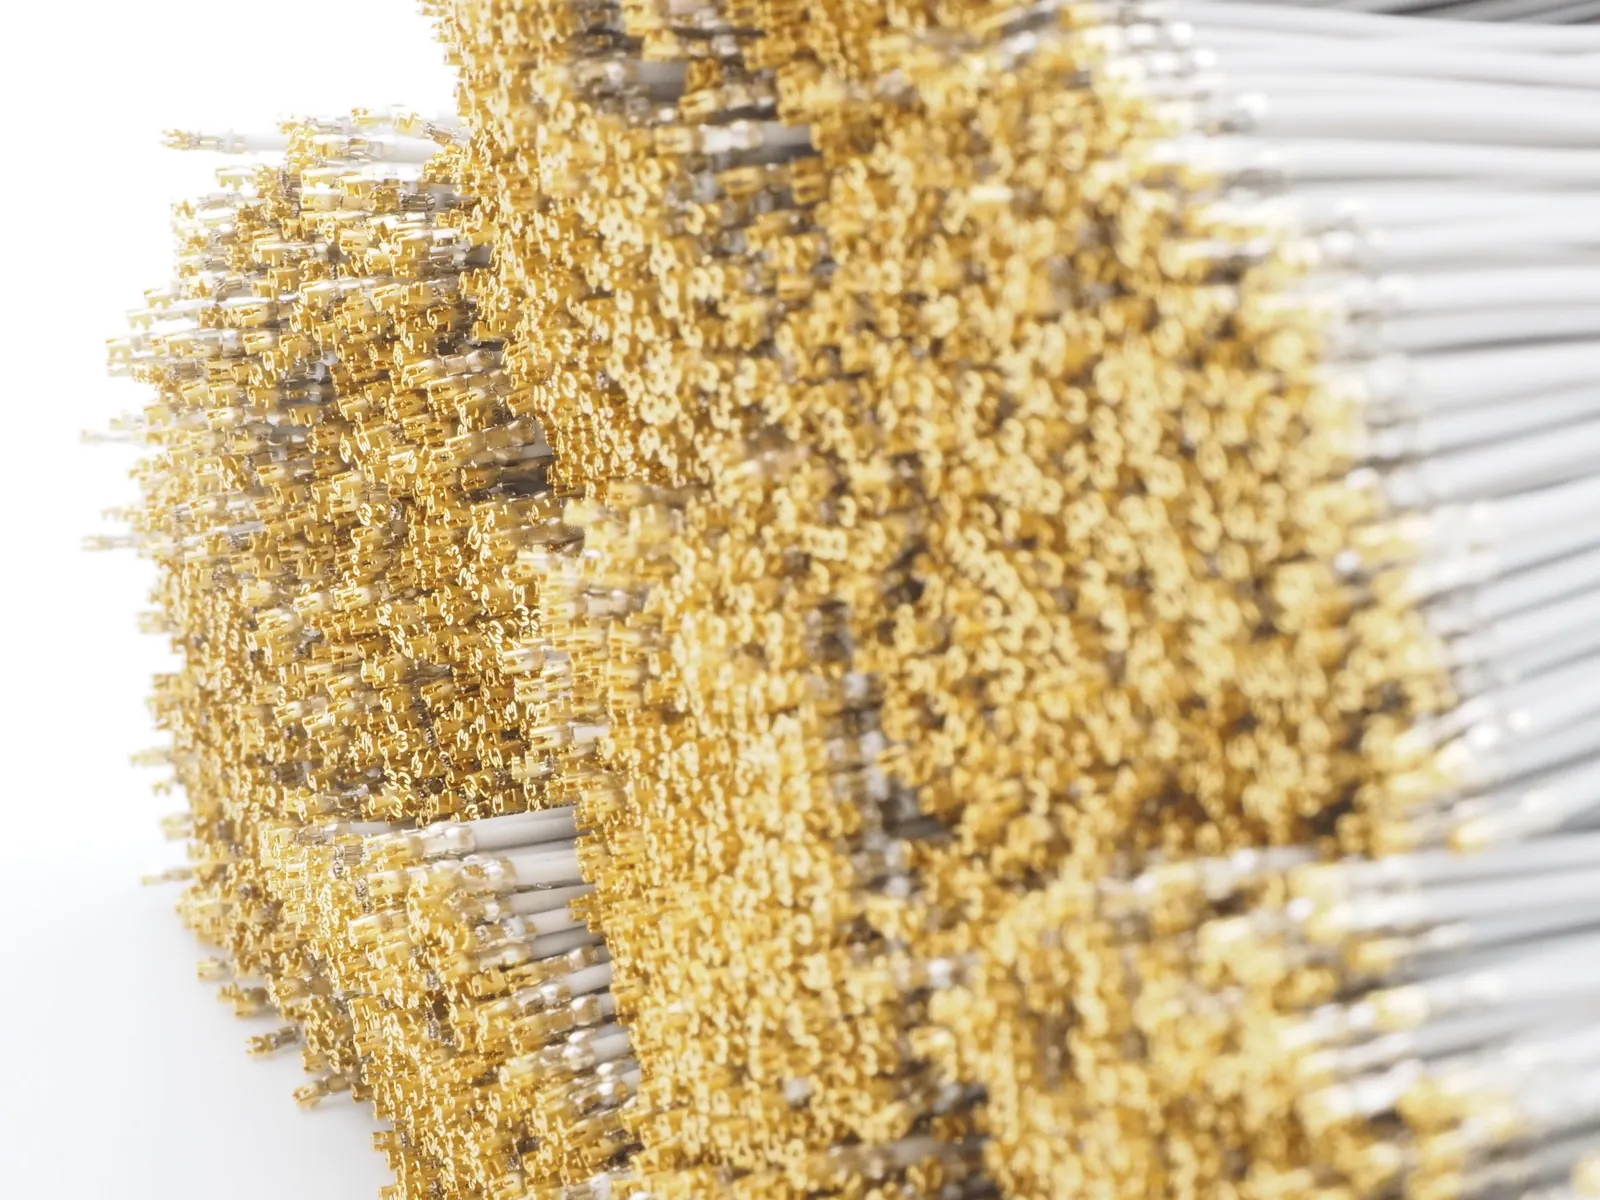
Vid krimpning pressas kontaktens krimphylsa med ett verktyg runt den avisolerade ledaren. Ledare och hylsa deformeras plastiskt och bildar en tät, mekaniskt fast förbindning, utan värme och utan tillsatsmaterial. En andra krimp omsluter oftast isoleringen och fungerar som dragavlastning.
Krimpning är standardmetoden inom kabelkonfektionering, eftersom den går att automatisera och övervaka i processen. Krimpkraftövervakningen jämför kraftförloppet för varje krimp med en referens, och krimphöjden mäts. Det förutsätter rätt kontakt, rätt verktyg och en ledararea som passar kontakten.
Lödning: för lödkontakter och kretskort
Vid lödning förbinder flytande lod ledare och kontakt. Det är lämpligt vid lödkontakter, kretskort och vissa kontaktdon. Vid fintrådiga ledare som senare utsätts för vibrationer krävs försiktighet: lodet stiger upp i ledaren och bildar ett styvt parti där ledaren kan brista vid rörelse. Förtennade ledaränder hör därför i regel inte hemma i krimpkontakter eller skruvplintar.
Lödning kräver erfarenhet, noggrann temperaturstyrning och, vid elektroniska komponenter, ESD-skydd. Hos Powertune sker lödning och förtenning vid ESD-skyddade arbetsplatser.
Ultraljudssvetsning: knutpunkt utan tillsatsmaterial
Vid ultraljudssvetsning svetsas fintrådiga ledare samman av högfrekventa mekaniska svängningar under tryck. Det uppstår en materialförbindande, mycket kompakt förbindning utan lod och utan hylsa. Den typiska tillämpningen är splitsen: en elektrisk knutpunkt där flera ledningar möts, till exempel för jord- eller matningsfördelning i kabelstammen.
Kvaliteten beror på rätt parametrar för respektive area. Hos Powertune tillverkas ultraljudssplitsar på en Schunk Minic III.
Vilken metod passar till vad?
- Krimpning: standard för kontakter i kontaktdon, kabelskor och ändhylsor (automatiserbar och processövervakad).
- Lödning: lödkontakter, kretskort och specialfall. Fintrådiga ledare i vibrationsutsatta lägen krimpas hellre.
- Ultraljudssvetsning: splitsar och knutpunkter för flera ledningar (kompakt och utan tillsatsmaterial).
Vilken teknik som passar ditt projekt bestämmer vi i konstruktionen, beroende på kontakt, area, omgivning och antal.