- Inicio
- Conocimiento
- Engaste, soldadura blanda, ultrasonidos
¿Engaste, soldadura blanda o soldadura por ultrasonidos? Técnicas de unión comparadas
La forma de unir conductor y contacto determina la fiabilidad, la resistencia a las vibraciones y la capacidad de comprobación. Resumen de los tres procesos más importantes de la confección de cables.
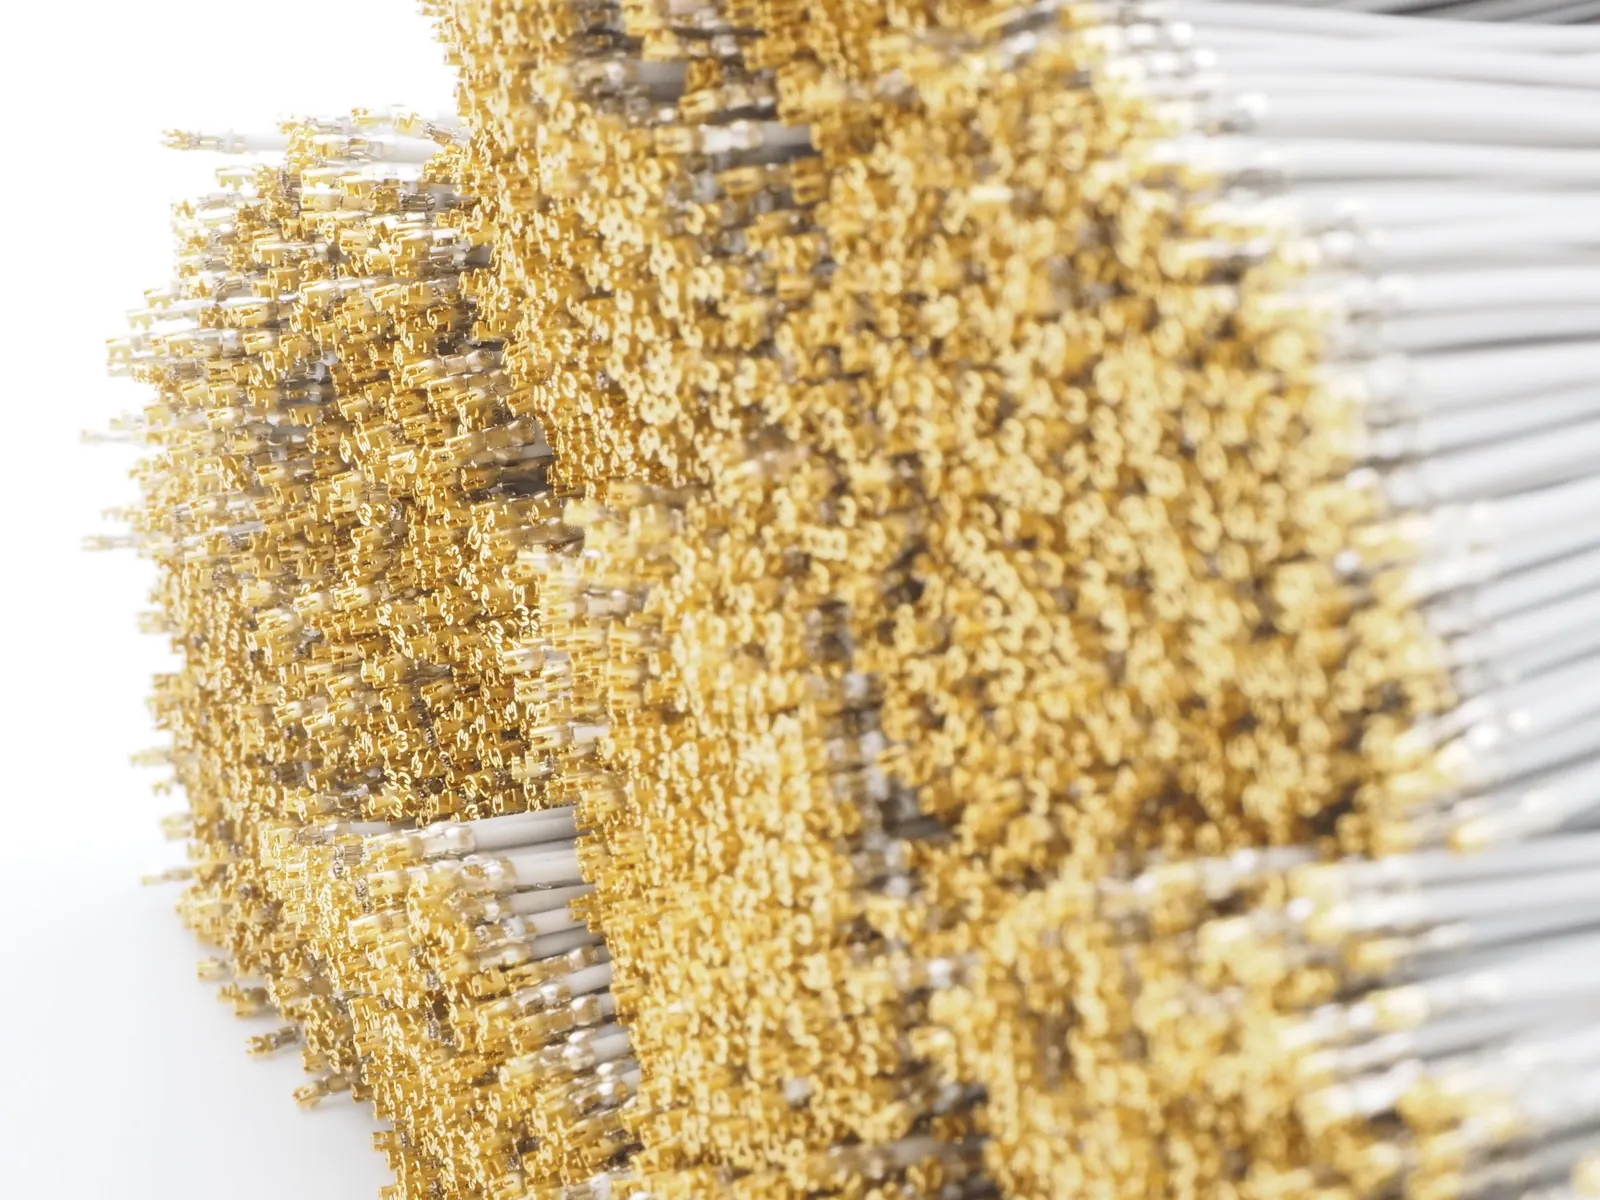
Engaste (crimpado): en frío, rápido, seguro en el proceso
En el engaste, el casquillo de un contacto se prensa alrededor del conductor pelado con una herramienta. El conductor y el casquillo se deforman plásticamente y forman una unión compacta y mecánicamente resistente, sin calor y sin material de aportación. Un segundo engaste abarca normalmente el aislamiento y sirve de alivio de tracción.
El engaste es el proceso estándar de la confección de cables porque se puede automatizar y supervisar durante el proceso: el control de la fuerza de engaste compara la curva de fuerza de cada engaste con una referencia y se mide la altura de engaste. Para ello hacen falta el contacto correcto, la herramienta adecuada y una sección del conductor que encaje con el contacto.
Soldadura blanda: para contactos de soldadura y placas de circuito impreso
En la soldadura blanda, el estaño fundido une el conductor y el contacto. Tiene sentido en contactos de soldadura, placas de circuito impreso y algunos conectores. Con conductores flexibles que después quedan expuestos a vibraciones conviene ser prudente: el estaño penetra en el conductor flexible y forma un punto rígido en el que este puede romperse con el movimiento. Por eso, los extremos de conductor estañados no deben ir, por regla general, en contactos de engaste ni en bornes de tornillo.
La soldadura blanda exige experiencia, un control limpio de la temperatura y, en componentes electrónicos, protección ESD. En Powertune, los trabajos de soldadura blanda y estañado se realizan en puestos de trabajo protegidos contra ESD.
Soldadura por ultrasonidos: nudos sin material de aportación
En la soldadura por ultrasonidos, los conductores flexibles se sueldan entre sí mediante vibraciones mecánicas de alta frecuencia bajo presión. Se forma una unión por cohesión de materiales, muy compacta, sin estaño y sin casquillo. La aplicación típica es el empalme: un nudo eléctrico en el que confluyen varios cables, por ejemplo para las distribuciones de masa o de alimentación dentro del mazo de cables.
La calidad depende de los parámetros correctos para cada sección. En Powertune, los empalmes por ultrasonidos se realizan en una máquina Schunk Minic III.
¿Qué proceso para qué caso?
- Engaste: estándar para contactos en conectores, terminales de cable y punteras (automatizable y con supervisión del proceso).
- Soldadura blanda: contactos de soldadura, placas de circuito impreso y casos especiales. En zonas con vibraciones es mejor engastar los conductores flexibles.
- Soldadura por ultrasonidos: empalmes y nudos de varios cables (compactos y sin material de aportación).
En el diseño definimos qué técnica encaja con su proyecto, en función del contacto, la sección, el entorno y la cantidad.