Stap 1: bewaakt terwijl de kabel ontstaat
Op de kabelvolautomaat Komax Gamma 450 registreert de krimpkrachtbewaking het krachtverloop van elke krimp en herkent afwijkingen zoals ontbrekende litzen. De insnijbewaking meldt wanneer een mes bij het strippen de geleider raakt. Camera's controleren de stripping en de zitting van de seals; foutieve kabels worden doorgeknipt en uitgesluisd.
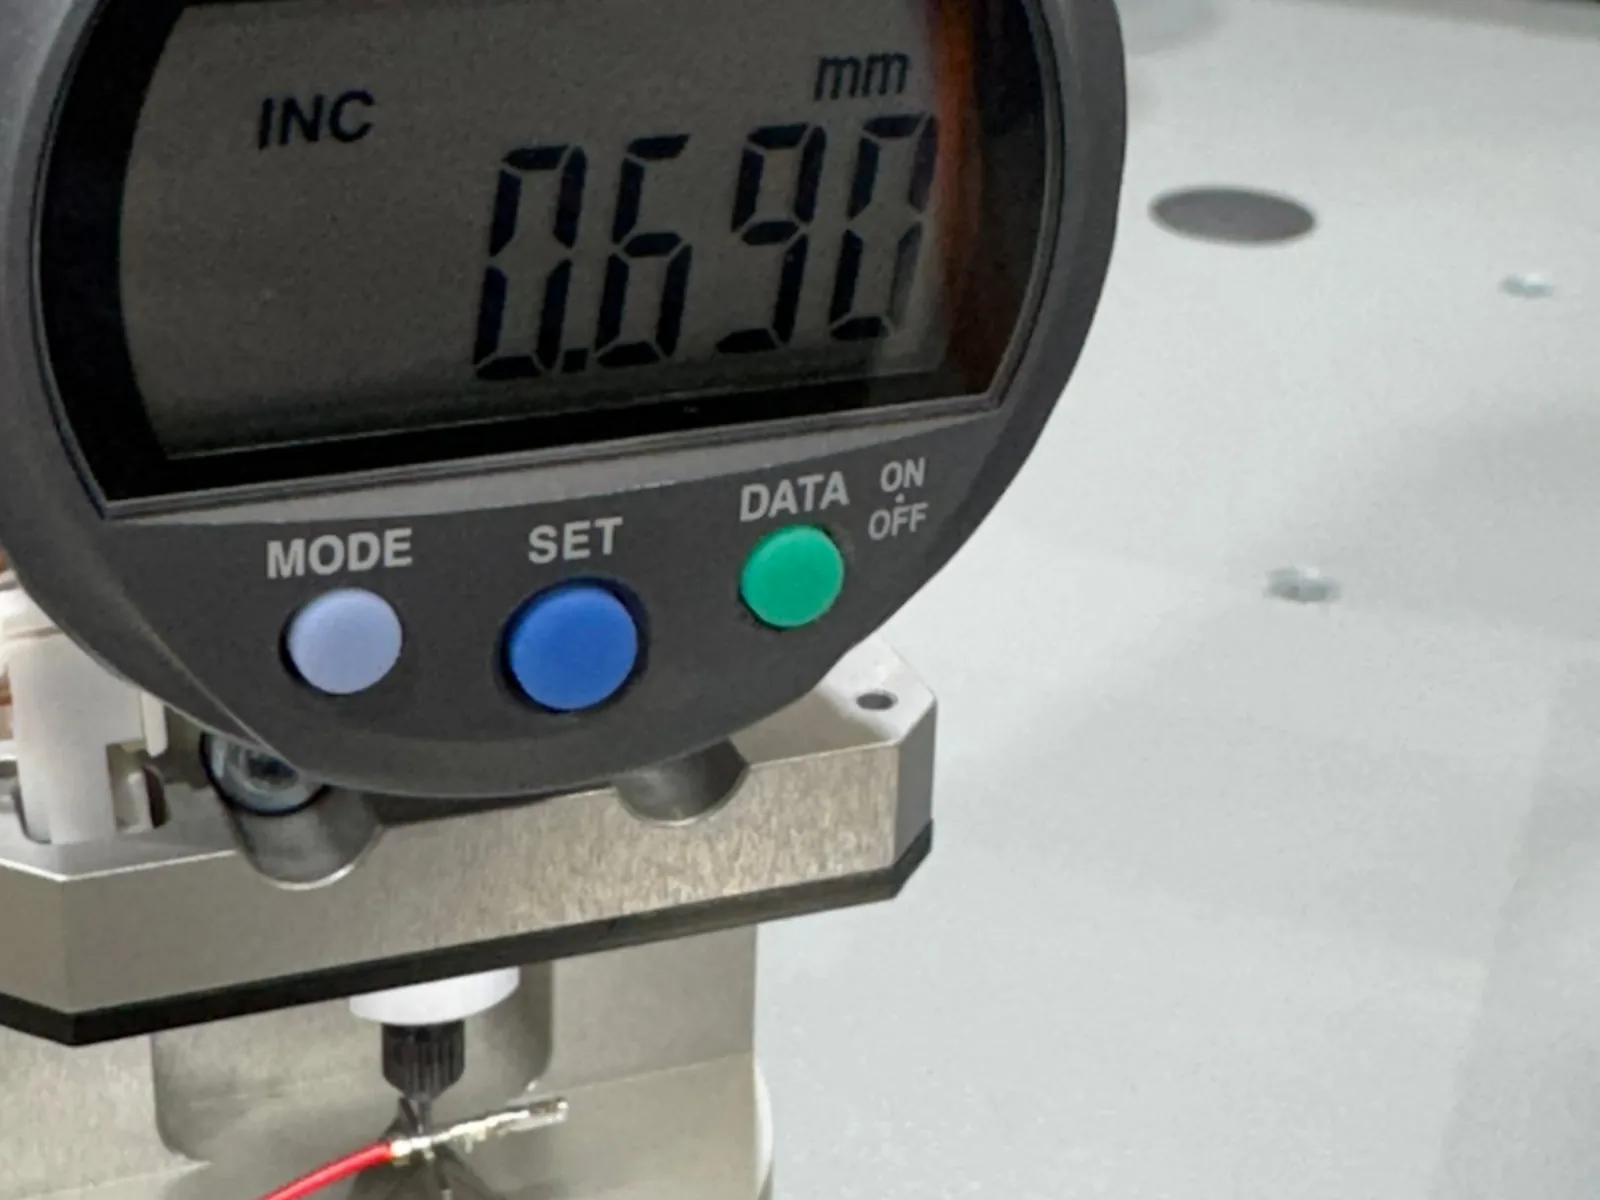
Voordat een order start, wordt de krimphoogte gemeten met het meetapparaat Komax 341. Wijkt zij af van de streefwaarde, dan begint de productie niet.
Stap 2: de eindcontrole aan de complete kabelboom
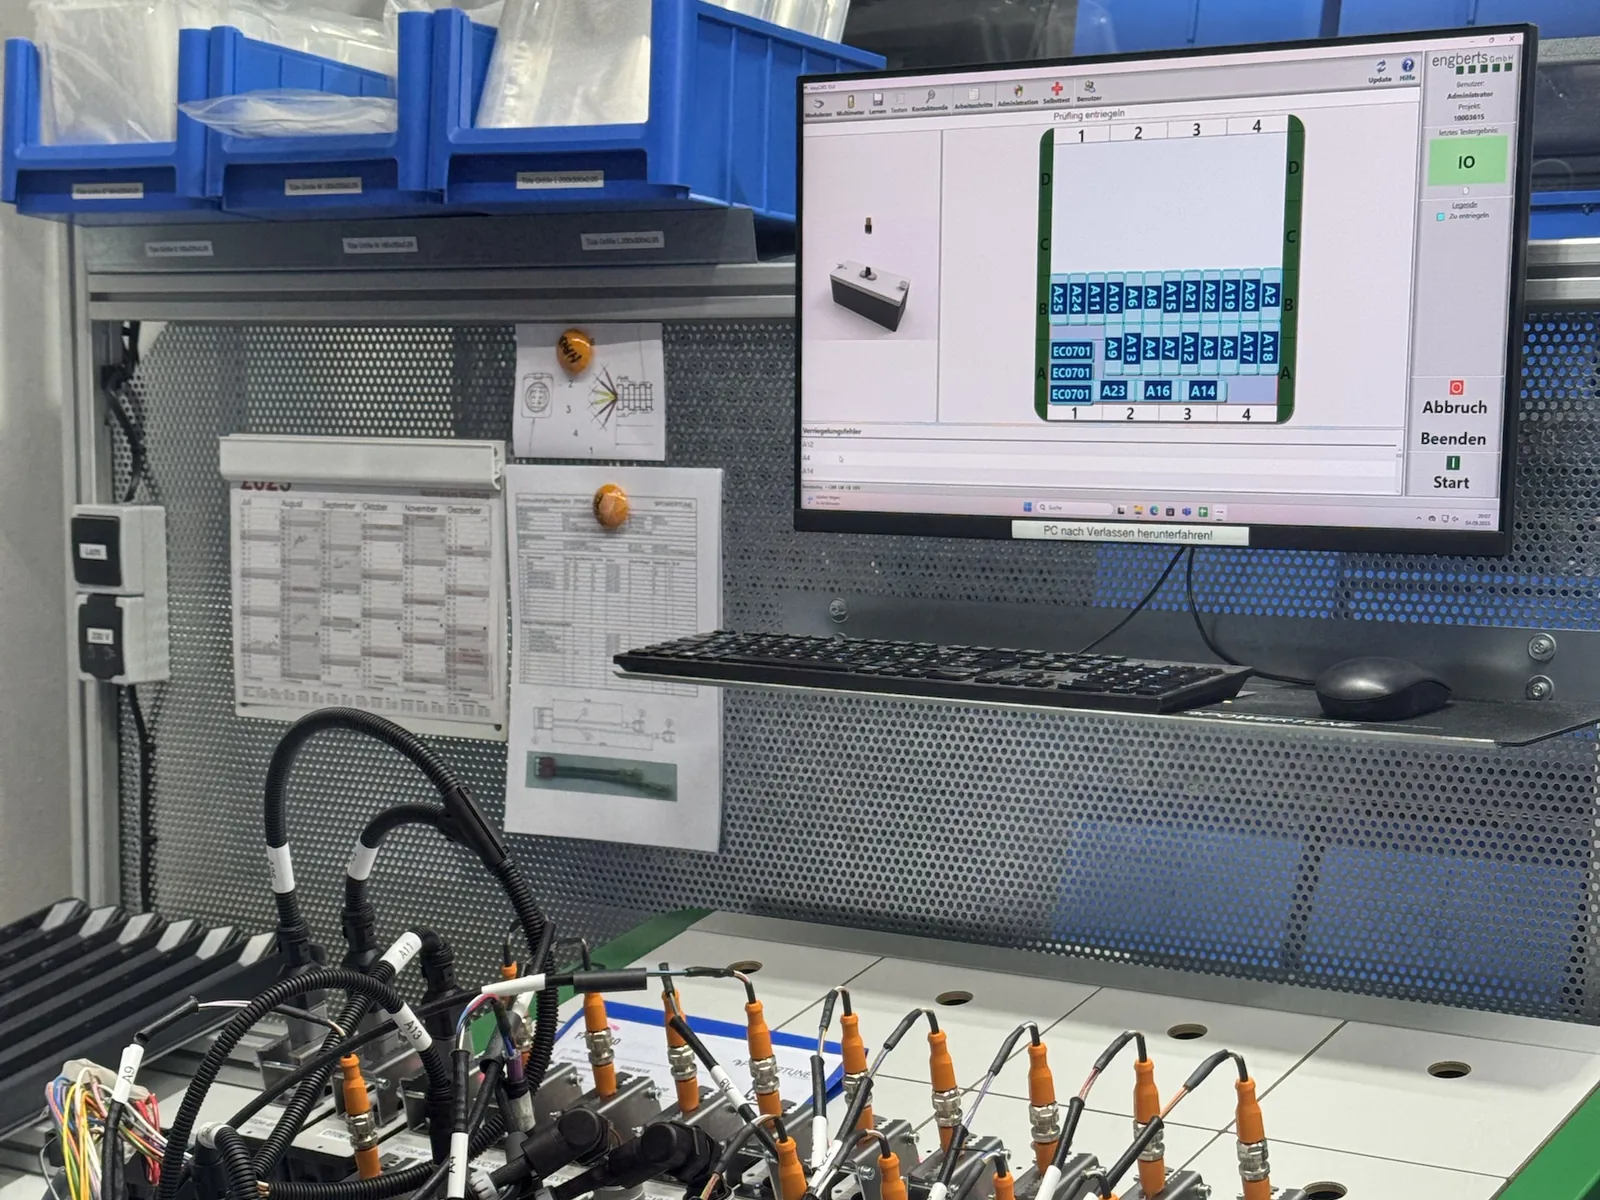
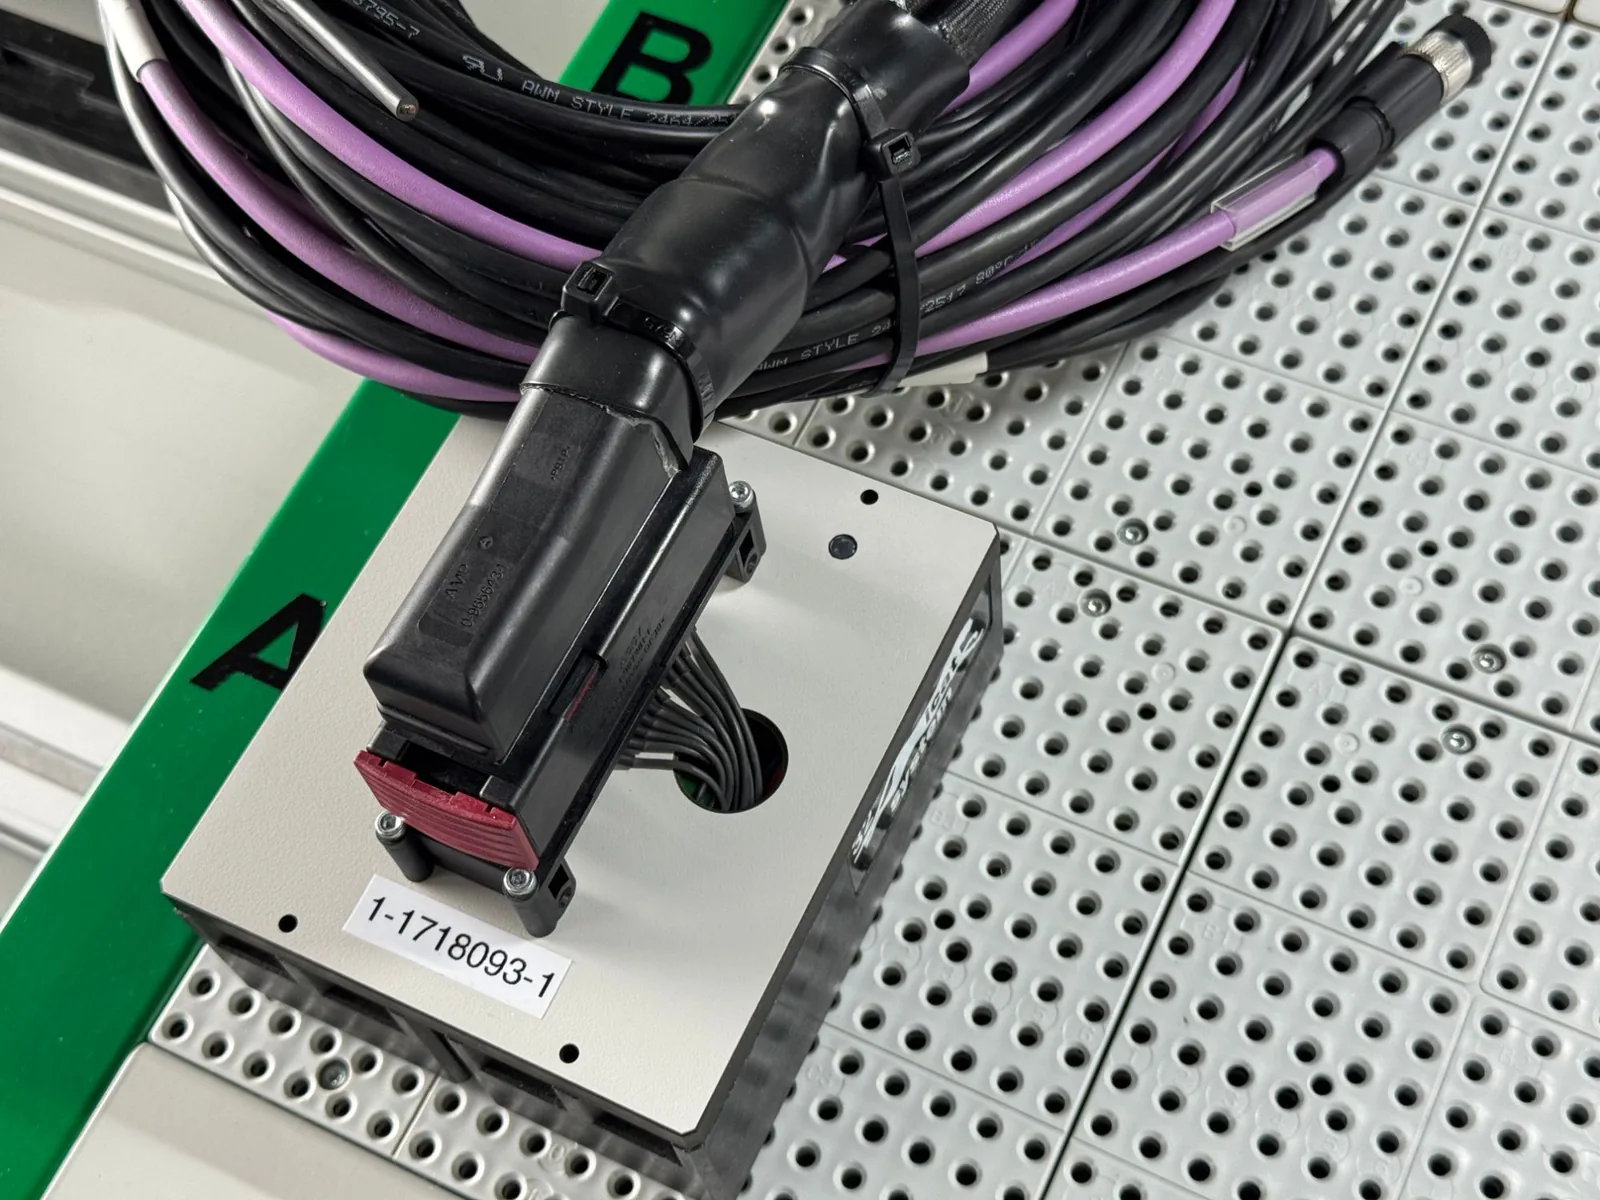
De elektrische eindcontrole loopt op twee testsystemen van Engberts (iCAT). Voor elke connector is er een passende testmodule met de tegenconnector, gekenmerkt met een eigen nummer en DataMatrix-code. De kabelboom wordt connector voor connector ingestoken; de testsoftware leidt door het verloop en toont het resultaat direct op de werkplek.
Kabelbomen met open kabeleinden controleren wij op testborden: elk einde is voorzien van een opschrift en wordt via een klem gecontacteerd.
- Bezetting: komt elke kabel op het juiste contact aan?
- Doorgang: zijn er onderbrekingen?
- Kortsluiting: zijn kabels verbonden die gescheiden moeten zijn?
- Verdere controles zoals hoogspanning of functie, afhankelijk van de eis
Stap 3: bewijs en traceerbaarheid
Testrapporten maken wij op verzoek bij elke levering. Via ons MES is elke levering tot aan de afzonderlijke kabel traceerbaar, van het ingezette materiaal tot de complete kabelboom.
Meer daarover onder Controle & documentatie en in het vakartikel Kabelboom controleren.