- Accueil
- Actualités
- Comment nous contrôlons chaque faisceau
Comment nous contrôlons chaque faisceau de câbles
Chez nous, le contrôle a lieu deux fois : chaque étape de traitement dans la machine et, à la fin, le faisceau terminé. Un aperçu de notre chaîne de contrôles.
Étape 1 : sous surveillance pendant la fabrication du câble
Sur la machine automatique de coupe et de sertissage Komax Gamma 450, le contrôle de la force de sertissage enregistre la courbe de force de chaque sertissage et détecte les écarts, par exemple des brins manquants. La surveillance de l’entaillage signale lorsqu’une lame touche le conducteur pendant le dénudage. Des caméras contrôlent le dénudage et la position des joints d’étanchéité ; les câbles défectueux sont découpés et retirés du processus.
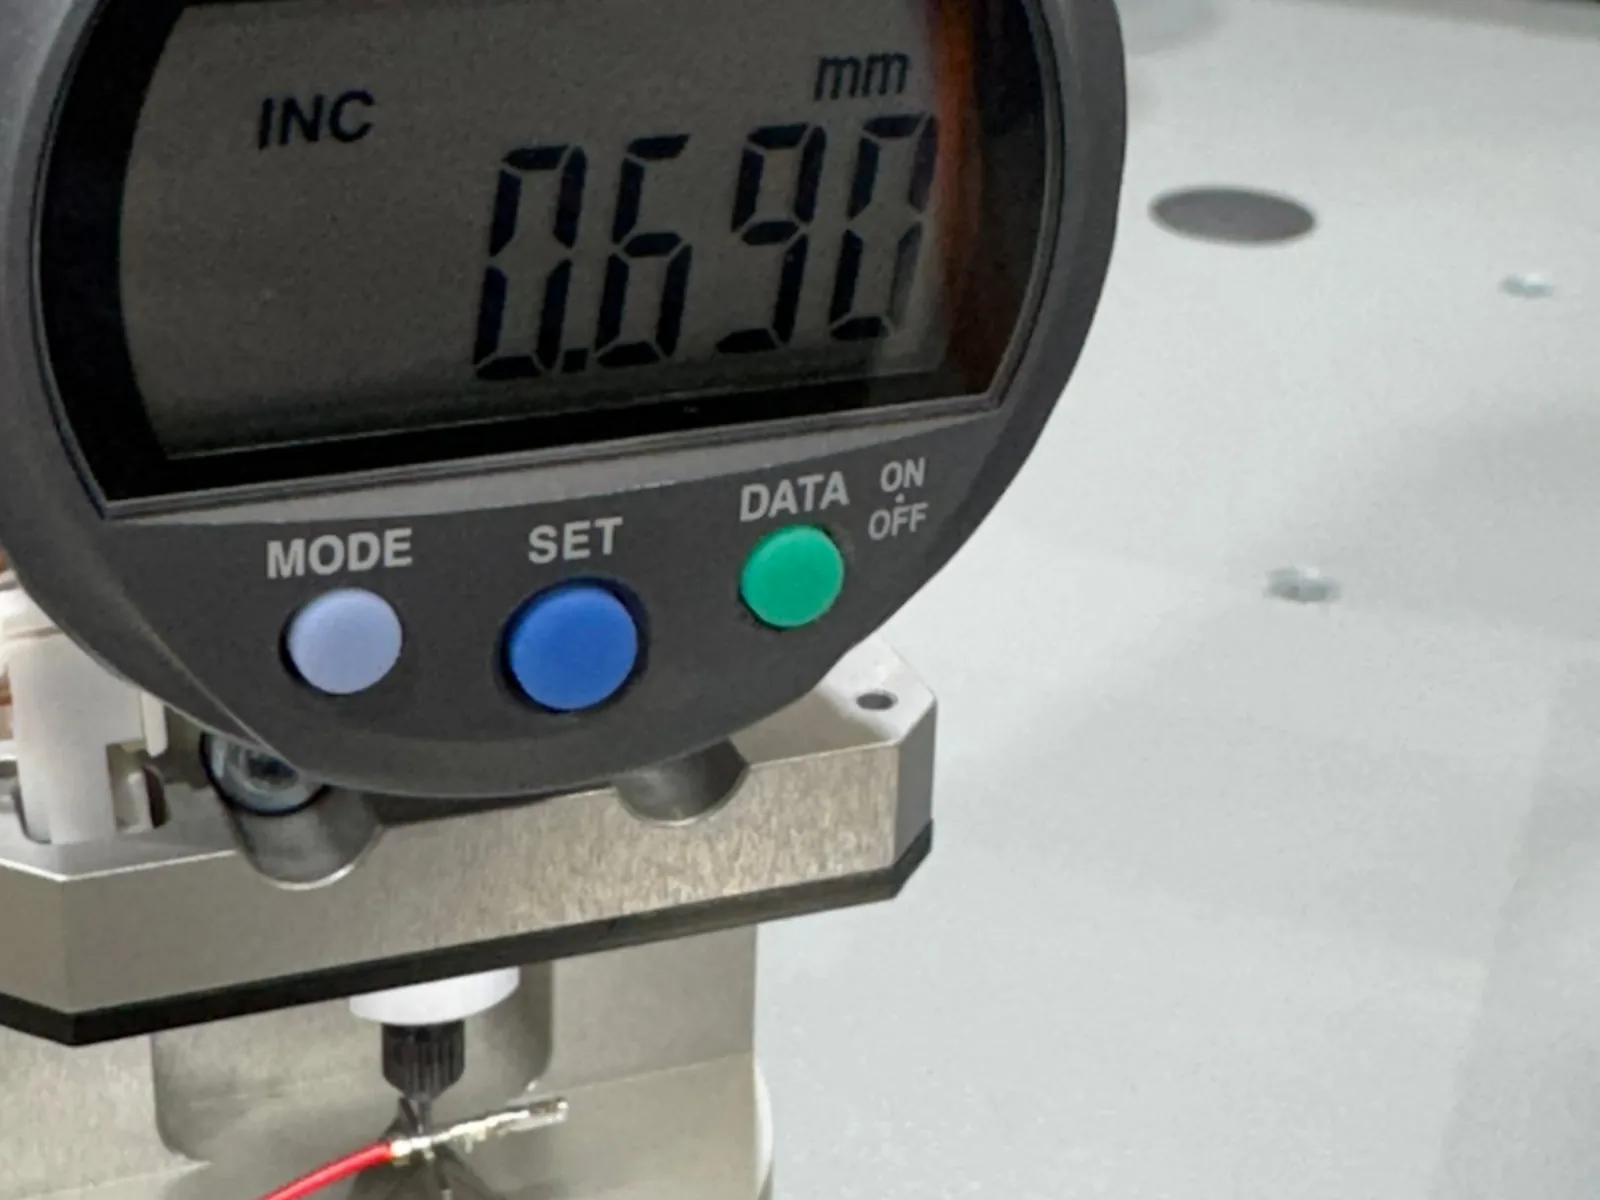
Avant le lancement d’une commande, nous mesurons la hauteur de sertissage avec l’appareil de mesure Komax 341. Si elle s’écarte de la valeur de consigne, la production ne démarre pas.
Étape 2 : le contrôle final du faisceau terminé
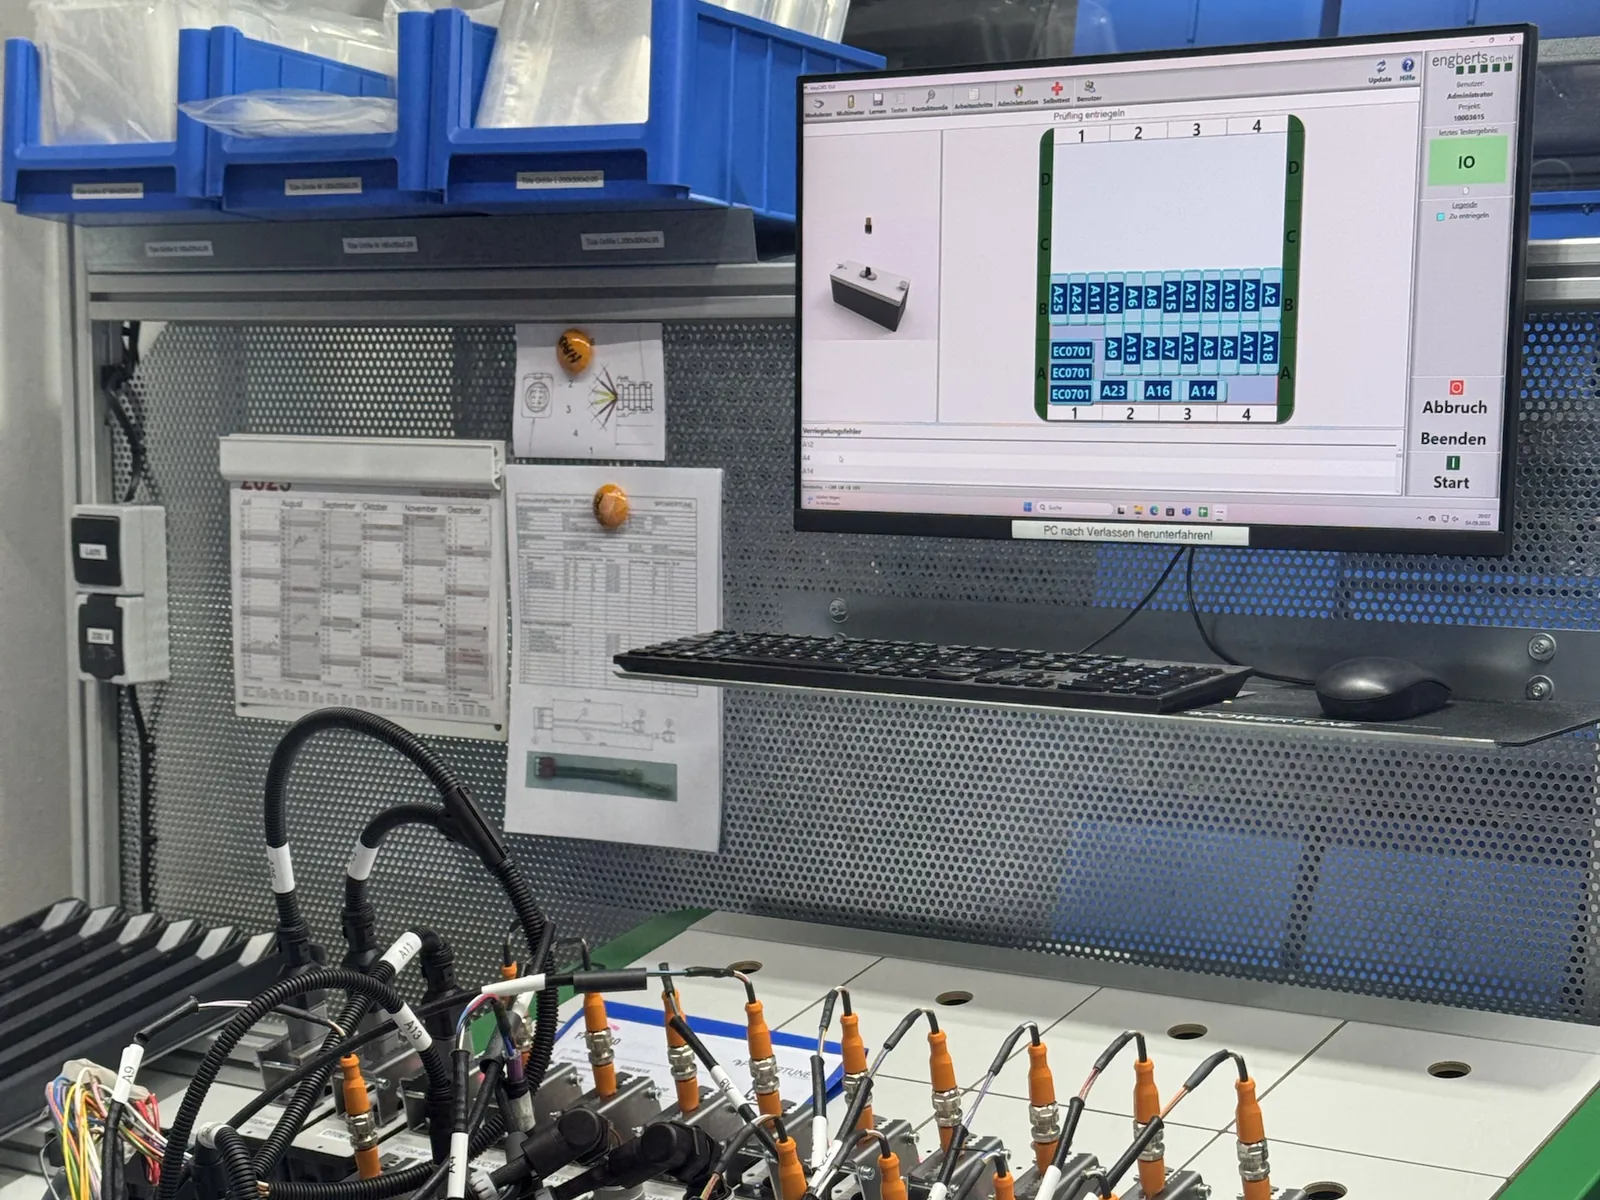
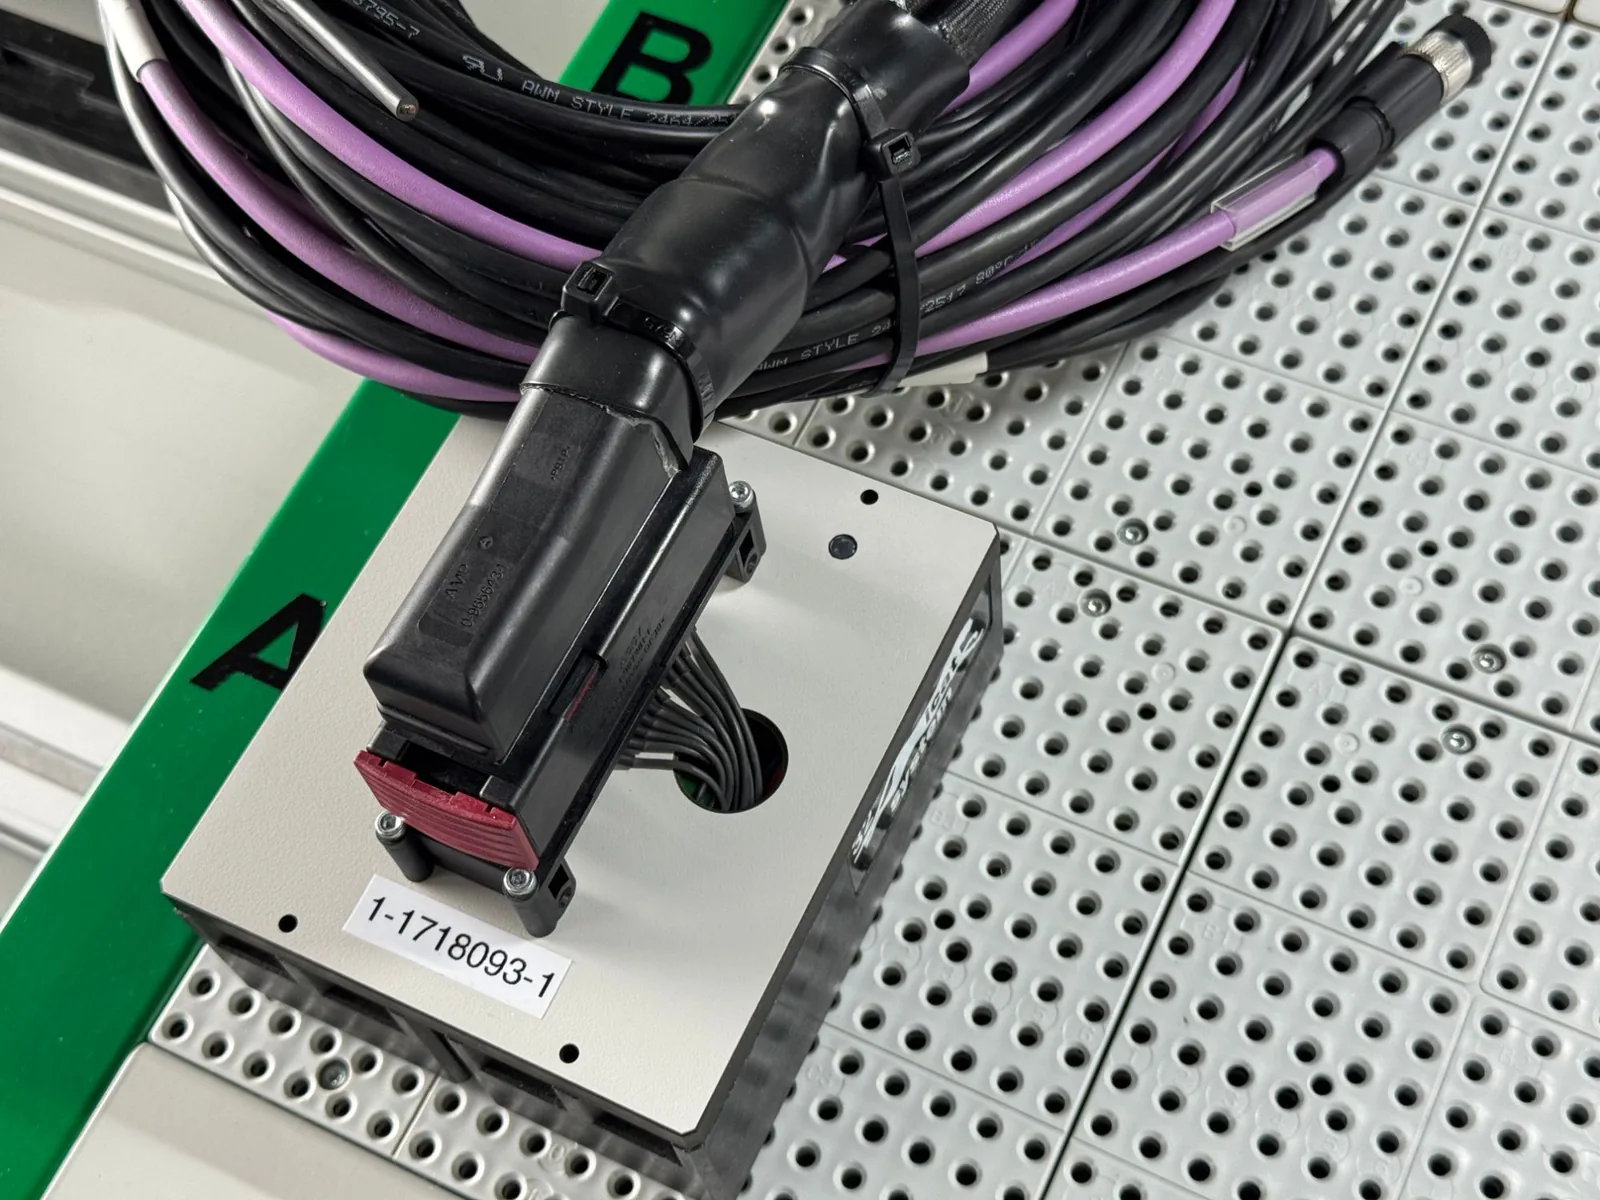
Le contrôle électrique final s’effectue sur deux systèmes de test d’Engberts (iCAT). Pour chaque connecteur, il existe un module de test adapté avec le connecteur homologue, marqué de son propre numéro et d’un code DataMatrix. Le faisceau est branché connecteur après connecteur ; le logiciel de test guide l’opérateur tout au long du déroulement et affiche le résultat directement au poste de travail.
Les faisceaux à extrémités de câble libres, nous les contrôlons sur des planches de test : chaque extrémité est repérée et mise en contact par une borne.
- Affectation : chaque câble arrive-t-il au bon contact ?
- Continuité : y a-t-il des interruptions ?
- Court-circuit : des câbles sont-ils reliés alors qu’ils doivent rester séparés ?
- Autres contrôles comme la haute tension ou la fonction, selon les exigences
Étape 3 : justificatifs et traçabilité
Sur demande, nous établissons un procès-verbal de contrôle pour chaque livraison. Grâce à notre MES, chaque livraison est traçable jusqu’au câble individuel, du matériau utilisé au faisceau terminé.
Vous trouverez plus d’informations sous Contrôle et documentation et dans l’article Contrôler un faisceau de câbles.